「届いたメダルに小さなヒビがあった」「半年保管したら金色がくすんだ」——こうしたご相談を、当社工場(Badge Artisans/MedalOrigin、中国・広東省惠州、2010年創業)はよく受けます。ですが、メダルの不良は決して「運が悪かった」で終わるものではありません。金型・圧造・メッキ・入色のどこかで、必ず理由があって生まれます。理由が分かれば、次のロットでは防げます。
私たちは15年以上、メダル・トロフィー・付属品だけを作り続けてきた工場で、日産30,000個以上を50カ国以上へ出荷しています。この記事では、ライン上で実際に扱う不良を種類ごとに分け、原因と対策、そして発注側が事前に防げるポイントまでを整理します。まず工程全体の流れはオリジナルメダルの製造工程でご確認ください。不良の話は、工程を知ってはじめて「どこで止められるか」が見えてきます。
不良は「どの工程」で生まれるのか
ひと口に「不良」と言っても、発生する場所は工程ごとに分かれています。原因の所在が分かると、対策も自然に決まります。まずは全体像を整理します。
| 工程 | 主な不良 | 原因の所在 |
|---|---|---|
| 金型製作 | 水紋、角回り不良、細部欠け | 金型の光沢、形状、ガス抜き |
| ダイカスト(圧造) | 割れ、気孔、ショートショット | 突き出しピン、ガス抜き、射出圧力 |
| メッキ | 膨れ、気流スジ、密着不良、色ブレ | 洗浄、撹拌、液管理 |
| 入色 | 気泡、色抜け、にじみ | 表面の汚れ、塗料の粘度、乾燥 |
| 保管・輸送 | 変色、打痕、リボンのほつれ | 環境、梱包、取り扱い |
この表の上から順に、現場で実際に起きる不良と、私たちが回している対策を説明していきます。
金型・圧造で起きる不良
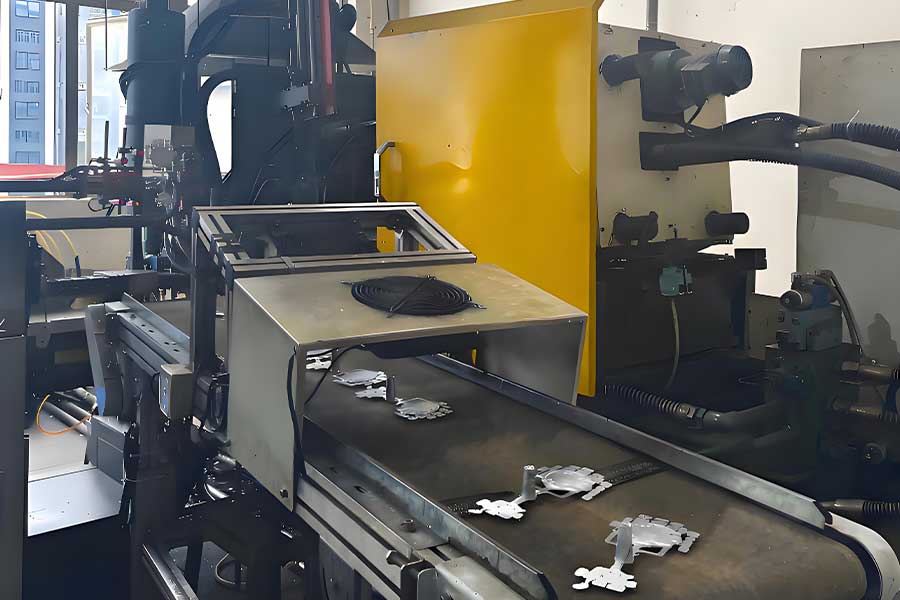
当社は亜鉛合金(Zamak 3・5・7、密度6.7g/cm³、融点385℃)を、88トンの圧造機でダイキャストします。最小肉厚は2mmで、深い3Dレリーフや抜き、メッキに最も向く素材です。この鋳造段階の不良は、「金型の設計」に原因があるものと「圧造条件」に原因があるものに分かれます。
割れ:突き出しピンの数と配置
割れの多くは、成形品を金型から押し出す突き出しピン(エジェクター)の数が足りない、または配置が偏っているときに起きます。デザインが大きい、あるいは肉が厚いメダルほど、押し出しの力が一点に集まりやすく、ピンの当たっていない部分にヒビが入ります。
対策はシンプルです。突き出しピンの数を確保し、できるだけ均等に配置して、金型が冷める時間(冷却)を十分に取ってから押し出します。急いで取り出すと、1個あたり数秒を節約できる代わりに、割れのリスクが跳ね上がります。
水紋:金型の光沢と射出のタイミング
水紋(フローマーク)は、表面に波のような筋が出る不良です。原因は3つに分かれます。ひとつは金型表面の光沢が不足していること。ふたつ目は射出圧力が足りないこと。3つ目は射出開始が速すぎて、金属が乱流を起こすことです。
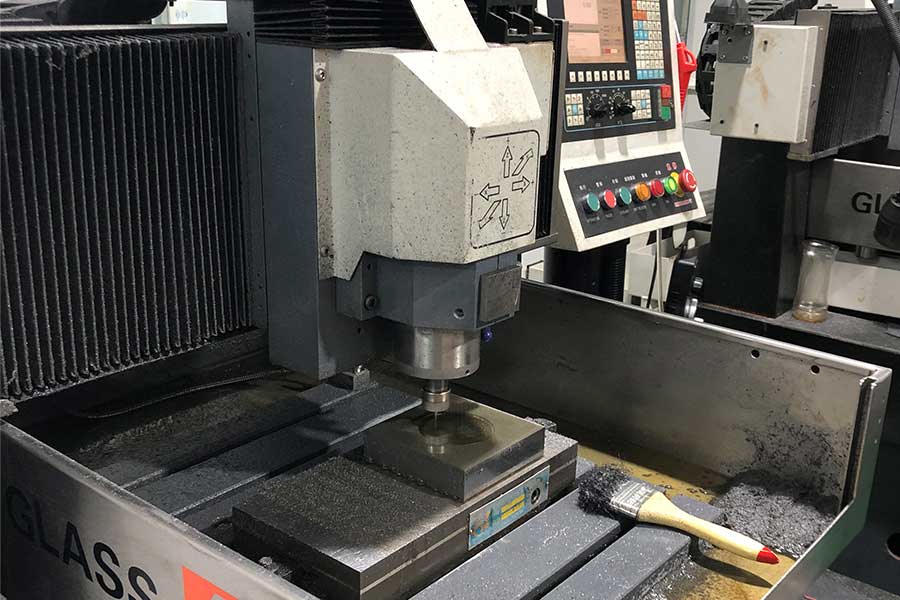
対策として、当社は金型を仕上げ段階で丁寧に磨き、光沢を確保します。また射出の立ち上がりをゆっくりにし、圧力を形状ごとに調整します。水紋は研磨で消せる場合もありますが、根本は金型と圧力条件にあります。15年メダルを打ってきた職人は、金型ごとの最適な射出温度とスピードを「手が覚えている」ので、ここは経験がものを言う工程です。
気孔:金型のガス抜き不良
気孔は、研磨後に表面へ小さな穴として現れます。原因は金型のガス抜き(エアベント)が不十分で、溶けた金属が空気を巻き込むことです。複雑な形状や細かい彫りが深いデザインほど、空気が逃げにくくなります。
対策は、金型にガス抜き(エアベント)を確実に設け、空気が逃げる道を確保することです。気孔はメッキの後で気づくことが多く、その時点では手戻りが大きくなります。だからこそ、鋳造直後の検査で見つけて炉に戻します。亜鉛合金は100%リサイクルできるので、材料の無駄にはなりません。
角が回りきらない:圧力不足
デザインの角や細いラインに金属が回りきらず、先端が欠けたようになる不良です。主因は射出圧力の不足です。亜鉛合金は385℃で流動性が高いとはいえ、細部まで充填するには圧力と金型形状のバランスが必要です。
当社では射出圧力を形状ごとに調整し、金属が角や細線の先まで回るようにします。ここで重要なのが、デザイン側の線幅です。細すぎる線は鋳造時に金型へ充填されず欠けます。線幅は、入色の最小幅(ソフトエナメルで0.3mm)とあわせて、余裕を持たせてください。つまり「角回り不良」の一部は、発注前のデザイン段階で防げるのです。
| 鋳造不良 | 見た目 | 主な原因 | 当社の対策 |
|---|---|---|---|
| 割れ | ピン付近のヒビ | 突き出しピンの数不足・配置不均一 | 突き出しピンを均等配置、十分な冷却 |
| 水紋 | 波状の筋 | 金型の光沢不足/圧力不足/射出開始が速い | 金型を磨き、射出立ち上がりを調整 |
| 気孔 | 研磨後の小穴 | 金型のガス抜き不良 | 金型にガス抜き(エアベント)を確保 |
| 角回り不良 | 角・細線の欠け | 圧力不足、線幅が細い | 射出圧力を形状ごとに調整、線幅に余裕 |
メッキで起きる不良(膨れ・気流スジ)
メッキは、当社では次の順で行います。脱ロウ → 超音波洗浄 → アルカリ銅メッキ(約500秒)→ 酸銅メッキ(20〜60分)→ 着色メッキ → トンネル炉乾燥(100℃/40分)→ ラッカー封止 → 下ろし。この順序のどこかを飛ばすと、見た目は同じでも寿命が変わります。色はミラーゴールド/シルバー/銅/ローズゴールド/クローム/黒ニッケル/プラチナ、マット系、アンティーク系、レインボー、2トーンまで対応します。素材そのものの選び方はメダル素材のページでご案内しています。
メッキ膨れ:洗浄不足か、乾燥後の水分
メッキ膨れ(ブリスター)は、メッキ層が水ぶくれのように浮く不良です。原因は大きく2つ。ひとつは洗浄不足で、研磨剤や指紋の油分が素地に残っていること。もうひとつは、塗装(着色)の乾燥が不十分なまま次の層を重ね、内部の水分が後から膨れとして出ることです。
対策は、超音波洗浄の徹底と、トンネル炉での乾燥条件の厳守です。当社は100℃・40分でメッキ層内部の水分を完全に除去してから封止します。乾燥を短縮すれば1ロットあたりの時間は減りますが、その分だけ半年後に膨れが出やすくなります。安い見積もりとの差は、この乾燥時間と洗浄の丁寧さに表れます。
気流スジ:メッキ液の撹拌不足
気流スジは、表面に細い筋状のムラが出る不良です。原因はメッキ液の撹拌不足、または液中の有機不純物の蓄積です。撹拌が弱いと、メダルの裏側や彫りの陰にイオンが届かず、膜厚にムラができます。
対策は、槽内の撹拌を安定させ、液を定期的に分析・更新することです。これは数値で見えにくい管理ですが、ロット間の色ブレを防ぐうえで最も効きます。規律のあるメッキラインは、1個目と1,000個目の色が同じです。
入色(エナメル)で起きる不良(気泡)
入色は、デザインの凹部に色を入れる工程です。ソフトエナメルは最小0.3mm、イミテーションハードエナメルは最小0.5mm(平面研磨)まで対応します。グラスエナメル、半透明、ラメ、蓄光、ソフトエナメル+エポキシなども扱います。スポーツ大会で広く使われるソフトエナメルの設計はスポーツメダルのページで紹介しています。
気泡:表面の汚れと塗料内の気泡
入色の気泡は、メッキ後に残った表面の汚れ、または塗料そのものに混じった気泡が原因です。凹部に汚れや油分があると、塗料がなじまず、隙間に空気が残って気泡になります。
対策は、入色前の脱脂・清掃と、塗料の脱泡(撹拌後の静置)です。また、乾燥を急がず、塗料を十分に硬化させることで、急激な固化による気泡の閉じ込めを防げます。乾燥を急ぐと、写真ではきれいでも数週間で剥がれるエナメルになります。
変色は「不良」か「使い方」か
金色や銅色のメダルが時間とともにくすむ——これは必ずしも製造不良とは限りません。金・銅系の表面は、空気中の成分と反応して変色しやすい性質を持ちます。当社は最後にラッカー封止を行い、指紋や湿気を遮断して変色を抑えますが、保管環境によっては変化が進みます。
| 保管環境 | 影響 | 対策 |
|---|---|---|
| 高温多湿 | 皮膜の劣化を早める | 乾燥剤とともに密閉する |
| 直射日光 | 着色層が退色する | 暗所に保管する |
| 手で直接触れる | 皮膜を傷める | 手袋を使い、触れたら拭く |
| 他の金属との接触 | 異種金属接触で腐食する | 個別に包む |
表彰後、法人でまとめて保管する場合の管理は表彰状・楯の保管と追加発注のページが参考になります。変色を「防ぐ」より「遅らせる」発想で、環境を整えることが現実的です。
不良に見えるが、仕様通りのケース
ここが最も誤解を招きやすい部分です。当社に「不良では?」とお問い合わせをいただくものの、実は仕様どおりというケースが少なくありません。先に知っておくと、検品時の判断がぶれません。
ソフトエナメルの凹み
ソフトエナメルは、金属の縁を残して色を盛る仕上げです。そのため、色の面は金属の縁よりわずかに低く、指で触れると凹みを感じます。これは不良ではなく、ソフトエナメルの定義そのものです。写真では平らに見えても、実際は凹んでいます。もし完全な平面をご希望なら、イミテーションハードエナメル(平面研磨)をお選びください。
アンティーク仕上げのムラ
アンティークゴールド/シルバー/銅・マットブラックは、凹部に暗い色を残し、全体にくすんだ風合いを出す仕上げです。この濃淡のムラは、意図的に作っています。均一に見えると、かえってアンティークらしさが失われます。ロットごとに表情が少し異なるのも、この仕上げの性質です。
マット仕上げの光沢差
マットゴールド/シルバー/銅/ローズは、ミラー仕上げより光の反射を抑えた表面です。照明の当たり方で「色が違って見える」ことがありますが、これは表面の微細な凹凸が光を散らすためで、色そのものが変わっているわけではありません。同じメダルでも、店頭の照明と屋外では印象が変わります。
発注前に防げるポイント(チェックリスト)
不良の多くは、量産が始まる前の打ち合わせで防げます。当社がおすすめしている確認項目をまとめます。
- 線幅や文字に十分な太さがあるか — 細すぎる線や小さい文字は、鋳造で欠けます。
- 最小肉厚2mmを確保しているか — 薄すぎると割れや変形の原因になります。
- 入色の最小幅を守っているか — ソフト0.3mm、ハード0.5mmが目安です。
- 仕上げの種類を明確に伝えたか — ソフトエナメルの凹みを「不良」と勘違いしないためです。
- 名入れの内容と位置を確定したか — 彫刻は後から変更できません。名入れの考え方はメダルの名入れ・刻印で解説しています。
- 用途(屋外/長期保管/手に取る頻度)を伝えたか — メッキと封止の条件が変わります。
オリジナルメダル全般の設計・発注の考え方はオリジナルメダルのページでご案内しています。
検品の考え方:当社の3段階QC
不良を「作らない」だけでなく「出さない」ために、当社はすべてのメダルを3つの検査ゲートに通します。
- 鋳造後:ショートショットや気孔をチェック。不良は炉に戻し、亜鉛合金は100%リサイクルします。
- メッキ後:照明下で、メッキのムラと密着を全数検査します。
- 梱包前:入色の抜け、リボンの取り付け、付属品の有無を個別に確認します。
リボンは標準で860〜900mm×20〜30mm、丸磁石は直径2〜20mmに対応します。リボンは熱転写で大会名を入れ、超音波でループを溶着するため、縫い目がほつれず、張力でも剥がれません。私たちは「100%適合納品」を基準にしています。最小ロットは100個/1デザイン、量産納期は7〜15日、実物サンプルは7〜10日です。ご発注前には24時間以内に無料のデザイン案(修正無制限)をお返しします。当社工場はBSCI・Disney・ISO9001・Reach・RoHS・TUV Rheinland・Sedex・USJの認証を取得し、お支払いはT/T 30%+70%で承っています。
よくある質問
メダルの割れは発注側で防げますか?
はい、一部は防げます。線幅に余裕を持たせ、肉厚を2mm以上確保するだけでも、割れや欠けのリスクは下がります。ただし割れの主因は突き出しピンの配置と冷却時間という工場側の条件です。当社は突き出しピンを均等に配置し、十分な冷却を確保しています。
メッキの膨れは、どのくらいで気づきますか?
膨れはメッキ直後には目立たず、数週間から数か月で出ることがあります。原因は洗浄不足か、乾燥後の水分の閉じ込めです。当社は超音波洗浄と100℃・40分の乾燥を標準にしているため、密着不良による膨れを抑えています。
ソフトエナメルの凹みは不良ですか?
いいえ、仕様どおりです。ソフトエナメルは金属の縁を残して色を盛るため、色面は必ずわずかに低くなります。完全な平面をご希望の場合は、イミテーションハードエナメル(最小0.5mm・平面研磨)をお選びください。
アンティーク仕上げの色ムラは直せますか?
アンティークの濃淡は意図的に作る風合いなので、均一にすると魅力が失われます。もし「もっと均一に」というご希望であれば、ミラーやマット系の仕上げをご提案します。仕上げの指定は金型を彫る前に確定してください。
入色の気泡はなぜ出るのですか?
主因は、メッキ後に残った表面の汚れと、塗料内に混じった気泡です。当社は入色前の脱脂・清掃と塗料の脱泡を行い、乾燥を急がず十分に硬化させることで、気泡を閉じ込めないようにしています。
変色したメダルは修復できますか?
メッキを剥離して再処理する必要があるため、基本的には再製作となります。部分的な修復はできません。変色を遅らせるには、乾燥剤を使った密閉保管と、手袋での取り扱いが効果的です。
メダルの不良は、原因が分かれば防げます。そして原因の多くは、金型・圧造・メッキ・入色の条件にあり、発注前の打ち合わせで先に手を打てます。屋外で使うのか、長期保管するのか、手に取る機会が多いのか——用途をお知らせいただければ、当社は不良が出にくい仕様をご提案します。イベントの日程・数量・サイズ・ロゴを badgeartisans@gmail.com までお送りください。24時間以内にデザイン案・生産スケジュール・見積もりを無料でお返しします。お問い合わせページからも受け付けています。