「品質は大丈夫ですか」というご質問に対して、「大丈夫です」と答えるだけでは意味がありません。品質は基準と工程で担保されるもので、確認できる形で示す必要があります。当社は首件検査、過程検査、最終検査の3段階で検品を行い、各段階で確認する項目を決めています。オリジナルメダルのご相談でも、検品の体制についてご説明しています。ここでは、実際に何をどう確認しているかを公開します。
三段階検品の全体像
検品は、量産の最初、途中、最後の3回行います。1回の最終検査だけでは、工程の途中で生じた不良を見逃す場合があります。
| 段階 | タイミング | 主な目的 | 確認する内容 |
|---|---|---|---|
| 首件検査 | 量産の最初の1枚 | 基準の確定 | 金型、めっき、入色、彫刻、寸法 |
| 過程検査 | 生産の途中 | ばらつきの検出 | めっきの状態、色味、寸法、外観 |
| 最終検査 | 出荷の前 | 出荷可否の判断 | 数量、外観、彫刻内容、梱包 |
3段階に分ける理由は、不良の原因が工程ごとに異なるためです。金型の問題は首件で見つかり、めっきのばらつきは過程で、彫刻の間違いは最終で見つかります。
首件検査で決めること
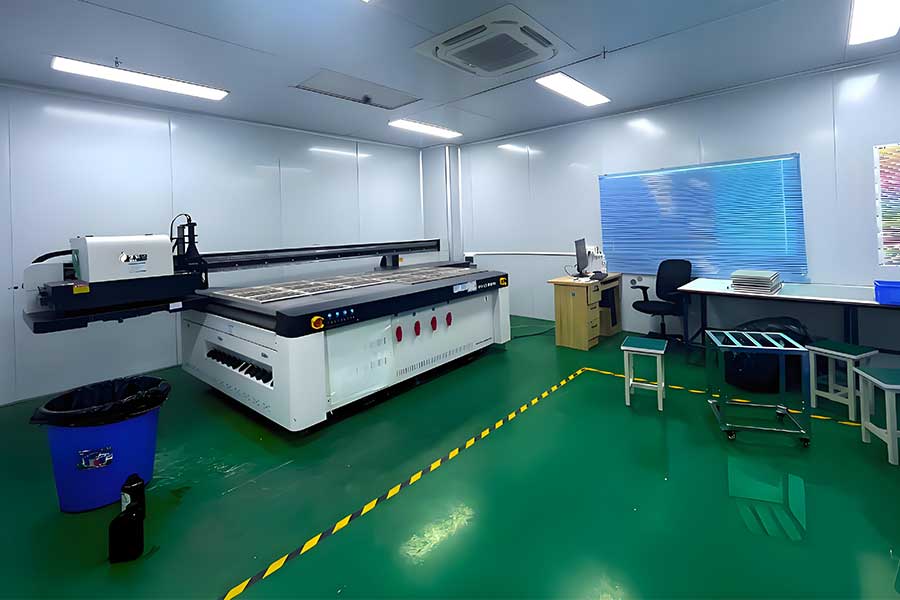
首件検査は、量産の最初の1枚を確認し、以降の基準を確定する工程です。ここで基準を決めておかないと、途中で判断がぶれます。
| 確認項目 | 判定の基準 |
|---|---|
| レリーフの深さ | 最小0.4mm以上、線幅0.3mm以上が再現されているか |
| 最小壁厚 | 2mm以上が確保されているか |
| めっきの外観 | 色味、光沢、ムラの有無 |
| 入色 | 軟質0.3mm、硬質0.5mm以上の幅に色が入っているか |
| 彫刻 | 文字高1.5mm以上、線幅0.1mm以上が判読できるか |
| 寸法 | 指定の直径と厚みに収まっているか |
| リボン | 幅、長さ、色が指定どおりか |
首件検査で基準を確定したあとは、この基準に沿って過程検査と最終検査を行います。基準を数値で持つことで、担当者が変わっても判断がぶれません。
過程検査で見るばらつき
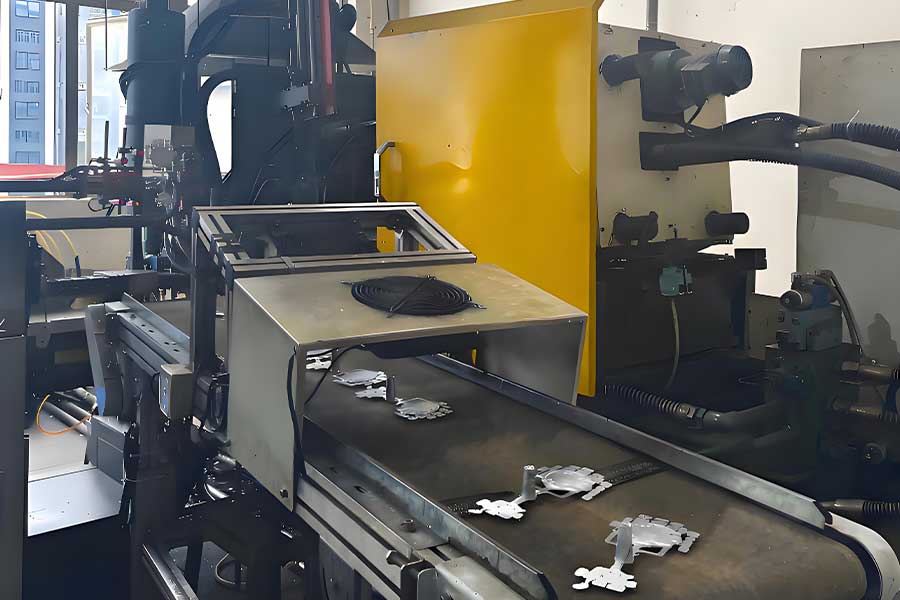
過程検査は、生産の途中で抜き取り、ばらつきを確認する工程です。ダイキャストは同じ金型を使っても、温度や圧力の微妙な変化で寸法がわずかに動きます。
| 確認項目 | ばらつきの許容範囲 | 外れた場合の対応 |
|---|---|---|
| 直径 | 指定寸法の前後わずかな範囲 | 金型の状態を確認する |
| 厚み | 2mm以上を維持 | 成形条件を調整する |
| めっきの色味 | 首件の基準と同程度 | 槽の状態と処理時間を確認する |
| 入色の色味 | 色見本と同程度 | 塗料を再調色する |
| 表面の外観 | 気孔、傷、バリがないこと | 研磨工程を見直す |
特に注意するのはめっきの色味です。めっきは槽の状態によって色がわずかに動くため、首件の基準と比較して確認します。この確認を省くと、同じ発注の中で前半と後半で色が違うという事態が起きます。
最終検査では何を確認する?
最終検査は、出荷前の最後の関門です。数量と外観に加えて、彫刻の内容を確認します。
| 確認項目 | 内容 |
|---|---|
| 数量 | 発注数と一致しているか |
| 外観 | 傷、汚れ、めっきの剥がれがないか |
| 彫刻の内容 | 名簿と一致しているか(可変データの場合) |
| 彫刻の位置 | 指定の位置に入っているか |
| リボン | 取り付けが指定どおりか |
| 梱包 | 個包装、氏名ラベル、外装の状態 |
可変データの彫刻を行った場合は、この段階で名簿と突き合わせます。1枚ずつ内容が違うため、照合を省くと渡し間違いが起きます。梱包の前に照合することで、開梱後の手戻りを防げます。
品質を支える工程の条件
検品で見つけられる不良には限界があります。そもそも不良が出にくい工程にしておくことが前提です。当社の工程条件は次のとおりです。
| 工程 | 条件 | この条件の意味 |
|---|---|---|
| 溶融温度 | 385℃ | 金型の細部まで合金を回す |
| 鎖模力 | 88トン | 射出圧に耐えて金型を閉じる |
| アルカリ銅メッキ | 500秒 | 密着性の高い下地を作る |
| 酸銅メッキ | 20〜60分 | 下地を厚く積み、平滑にする |
| 着色 | 60〜180秒 | 指定の色を付与する |
| 乾燥 | 100℃で40分 | 水分を完全に除去する |
| 軟質エナメルの硬化 | 60〜70℃で半硬化、100℃で完全硬化 | 塗料を安定させる |
これらの条件を短縮すると、検品では見つからない不良が後から現れます。たとえば乾燥が不十分だと、出荷時は問題なくても、保管中に曇りが出ます。工程の詳細はメダルのめっき9工程で公開しています。
管理体制と認証
検品を含む品質管理体制は、第三者の認証でも確認できます。
| 認証 | 内容 |
|---|---|
| ISO 9001 | 品質マネジメントシステム |
| BSCI | 社会的責任の監査 |
| SGS | 第三者検査機関による確認 |
| TÜV | 製品・システムの認証 |
| Sedex | サプライチェーンの情報共有 |
当社は2010年の創業以来、50か国以上に納入しています。1日30,000枚以上の生産能力があり、数量が増えても検品の工程は変えません。100枚でも10,000枚でも、3段階の確認を行います。
よくある質問
検品は全数ですか、抜き取りですか?
最終検査は全数を目視で確認します。過程検査は抜き取りで行い、ばらつきの有無を確認します。彫刻の内容は全数を名簿と照合します。
不良があった場合はどうなりますか?
検品の段階で見つかった不良品は、良品と交換します。出荷後に判明した場合は、状況を確認のうえ対応を協議します。可変データの照合は梱包前に行うため、渡し間違いは起きにくい体制です。
めっきの色味はどうやって判定しますか?
首件検査で確定した基準と比較します。目視に加えて、必要に応じて色見本を用います。槽の状態によって色が動くため、過程検査でも確認します。
最小線幅0.3mmはどうやって確認しますか?
首件検査で実物を拡大して確認します。金型の加工精度と、成形時に合金が回っているかの両方を見る必要があります。
工場の検品体制を事前に確認できますか?
できます。検品の項目と基準をご説明し、必要に応じて工場の写真や認証書をご提供します。
第三者機関の検査を依頼できますか?
可能です。ご希望の検査機関がある場合はお知らせください。手配と日程について協議します。
品質は、発注前の確認と工程の条件で決まります。検品の体制についてご質問があれば、具体的な項目と基準をお伝えします。用途と枚数、気になる点をお知らせください。24時間以内に無料でお見積もりをお送りします。お問い合わせからご連絡ください。生産工程の全体はメダル製造工程で公開しています。
関連商品: メダルの素材ガイド — 素材別の品質基準と選び方はこちら。