Medalhas Zamak — a Liga Certa para Cada Projeto
Quase toda fábrica escreve Zamak na página de material. Poucas dizem qual liga usam e por quê. Nós fundimos Zamak 3, 5 e 7 e escolhemos a liga conforme a espessura da parede, a profundidade do relevo e o acabamento final. É essa decisão que separa um detalhe nítido de uma borda borrada.
Zamak 3, 5 ou 7: o que muda de verdade
As três ligas saem do mesmo forno e da mesma prensa, mas não são intercambiáveis. A diferença está no teor de cobre e magnésio, e isso muda a fluidez do metal na cavidade, a resistência mecânica e a estabilidade da peça depois do banho. A tabela abaixo é o critério que usamos para decidir.
| Critério | Zamak 3 | Zamak 5 | Zamak 7 |
|---|---|---|---|
| Cobre na liga | Baixo | Adicionado | Baixo |
| Resistência à tração | ≈ 283 MPa | ≈ 331 MPa | ≈ 283 MPa |
| Fluidez | Muito boa | Boa | Excelente em parede fina |
| Estabilidade dimensional | Boa | Boa | Alta |
| Uso típico | 90% das medalhas e pins | Peças com esforço mecânico | Superfície polida e detalhe fino |
| Densidade | ≈ 6,6 g/cm³ | ≈ 6,6 g/cm³ | ≈ 6,6 g/cm³ |
Como decidimos a liga do seu pedido
Parede fina pede fluidez
Quando o desenho tem parede de 2 mm ou menos, a liga precisa preencher a cavidade antes de solidificar. Zamak 3 e 7 fluem melhor nessa condição.
Relevo profundo pede estabilidade
Detalhes com 0,4 mm ou mais de altura exigem liga que não retraia. Zamak 7 mantém a dimensão e evita borda arredondada.
Esforço mecânico pede cobre
Peças que sofrem torção, como chaveiros e medalhas com argola soldada, ganham com o Zamak 5 e seus 331 MPa.
Polimento espelhado pede grão fino
Superfície de alto brilho revela qualquer porosidade. Nesses casos o Zamak 7 entrega o grão mais fechado.
Grande volume pede consistência
Em lotes de milhares de peças, a liga precisa manter o mesmo comportamento do primeiro ao último ciclo. Controlamos o banho por análise.
Esmalte pede aderência
A entrada de cor no esmalte macio é de 0,3 mm e no duro de 0,5 mm. A liga precisa aceitar o banho de cobre sem bolha.
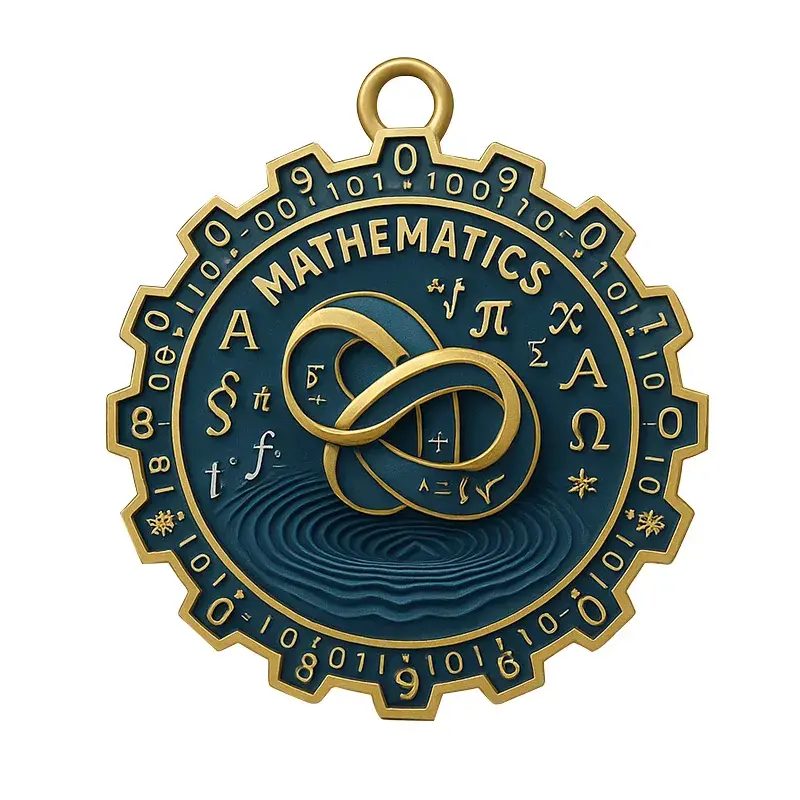
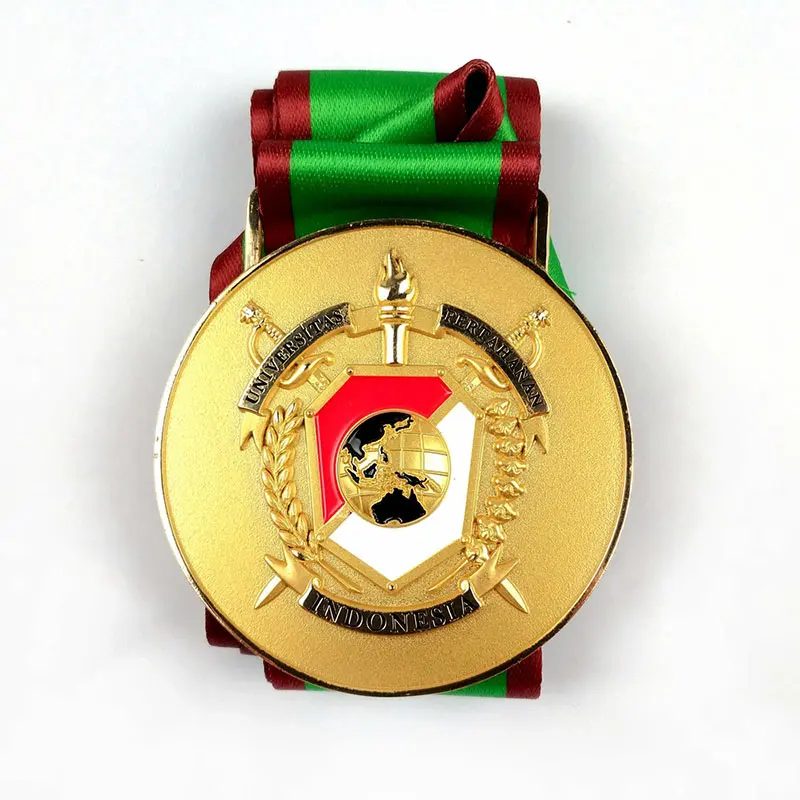
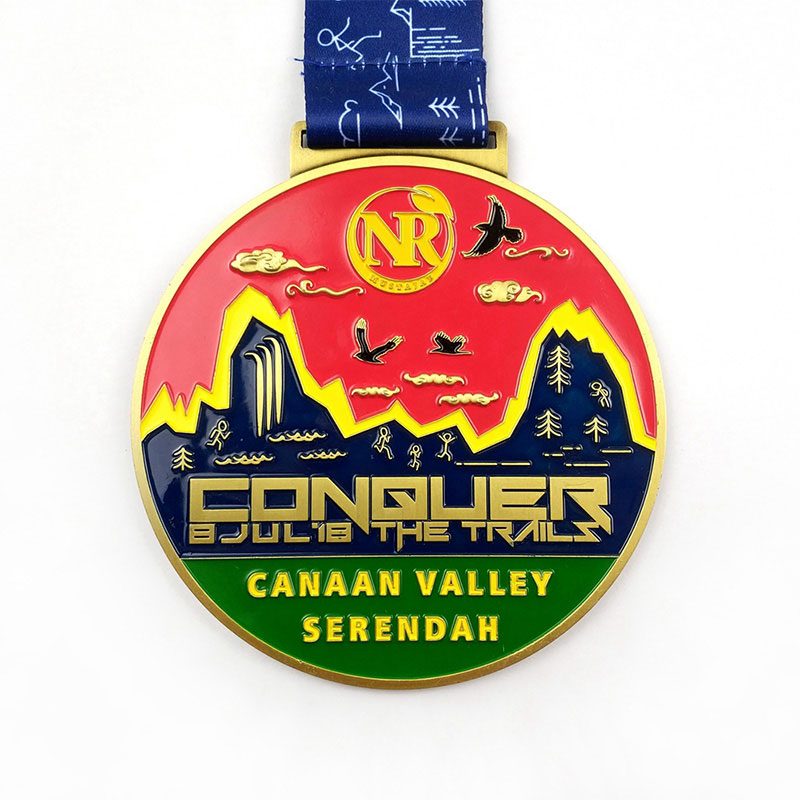
Amostras de medalhas em liga de zinco que fabricamos
Os números da nossa fundição
385 °C de fusão
A liga de zinco flui a 385 °C, o que permite preencher cavidades estreitas sem degradar o molde de aço e mantém a produtividade do ciclo.
88 toneladas de fechamento
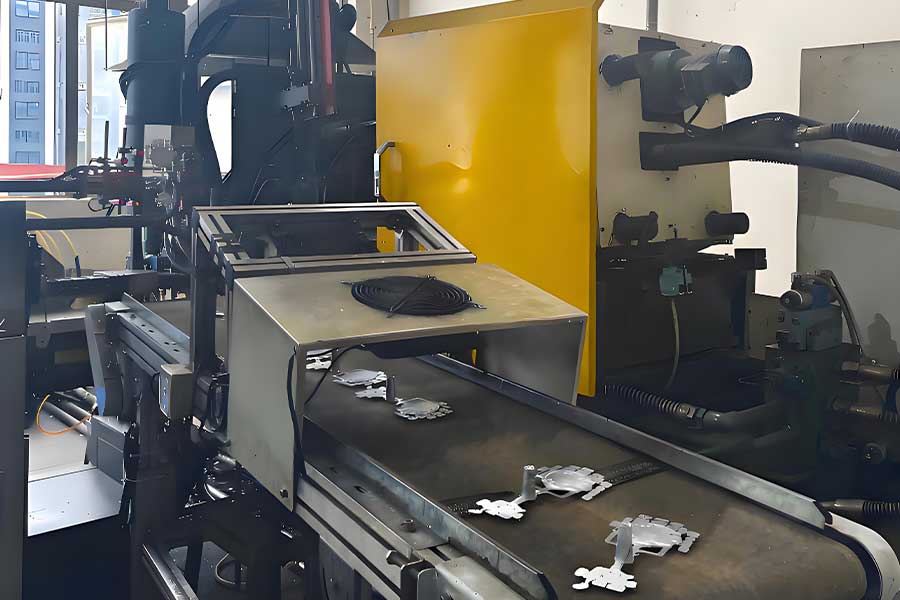
A prensa de câmara fria fecha o molde com 88 toneladas de força, impedindo que o metal escape pelas juntas e garantindo contorno limpo.
2 mm de parede mínima
Abaixo disso a peça fica frágil e o metal não preenche a cavidade de forma confiável. É o piso técnico, não uma preferência comercial.
0,4 mm de relevo mínimo
É a altura mínima para que o detalhe apareça com definição depois da galvanoplastia e do esmalte.
500 s de cobre alcalino
Primeiro banho condutor da galvanoplastia, com 500 segundos de imersão. É ele que garante aderência das camadas seguintes e resistência à corrosão.
Da liga à medalha acabada
Análise da liga
Escolhemos Zamak 3, 5 ou 7 conforme parede, relevo e acabamento, e registramos a liga no laudo da produção.
Molde e primeira peça
O molde de aço é usinado e a primeira peça fundida é inspecionada antes de liberar o lote.
Fundição sob pressão
Injeção a 385 °C com 88 toneladas de fechamento, com controle de ciclo e de temperatura do banho.
Acabamento e galvanoplastia
Rebarbação, polimento e nove etapas de banho, do cobre alcalino à secagem a 100 °C por 40 minutos.
Cor, gravação e QC
Esmalte com cura em estufa, gravação a laser dos dados variáveis e três inspeções antes da embalagem.
Ficha técnica das medalhas Zamak
Reunimos num só lugar os números que definem o que a nossa fundição consegue produzir em liga de zinco. São os mesmos parâmetros usados para orçar e para liberar o lote.
| Item | Especificação |
|---|---|
| Liga | Zamak 3, 5 ou 7, conforme parede, relevo e acabamento |
| Temperatura de fusão | 385 °C |
| Força de fechamento | 88 toneladas |
| Parede mínima | 2 mm |
| Relevo mínimo | 0,4 mm |
| Linha mínima | 0,3 mm |
| Esmalte | Macio 0,3 mm; imitação duro 0,5 mm |
| Galvanoplastia | 9 etapas — cobre alcalino ~500 s; banho ácido 20–60 min; forno 100 °C por 40 min |
| Tamanhos | 44–64 mm, 76–102 mm e 127 mm ou mais |
| Fita | 860–900 mm × 20–30 mm |
| MOQ | 100 peças por design |
| Reposição | Molde arquivado, sem custo de molde, lote idêntico |
| Certificações | ISO 9001, BSCI, Sedex, Reach, RoHS, Disney |
| Prazos | Design 24 h; amostra 7–10 dias; produção 7–15 dias (padrão 3–4 semanas; urgente 7 dias + envio 3–7 dias) |
Tamanhos e quantidades por tipo de pedido
O diâmetro não é só estética: ele define o peso no pescoço, o espaço para o relevo e a faixa de preço. A tabela abaixo cruza os três tamanhos que produzimos com o uso e a quantidade típica de cada pedido.
| Diâmetro | Uso indicado | Quantidade típica | Observação |
|---|---|---|---|
| 44–64 mm | Participante, corrida, escola | A partir de 100 peças | O tamanho mais pedido |
| 76–102 mm | Campeão, liga e torneio | 100 a 1.000 peças | Ganha destaque na foto |
| 127 mm ou mais | Vencedor absoluto e prêmio especial | Sob consulta | Fita de 30 mm acompanha o peso |
O pedido mínimo é de 100 peças por design, e o desconto por volume abre a partir de 500 e de 1.000 peças.
Aprofunde o assunto
Para comparar a liga de zinco com outras opções, veja as medalhas de metal e o guia de materiais para medalhas. Se o seu projeto tem brilho prateado, o banho de prata tem página própria, e quem precisa de peças pequenas cunhadas encontra os pins personalizados.
Do lado técnico, o artigo sobre as 9 etapas da galvanoplastia detalha cada banho, e a comparação esmalte macio vs. esmalte duro explica qual usar em cada peça. Para entender a diferença entre as ligas de metal, há o artigo Zamak, latão e ferro.
Se o uso é esportivo, as medalhas esportivas e as medalhas de corrida mostram como a liga e o acabamento mudam por modalidade.
Detalhe de produto — a medalha de perto, na nossa linha
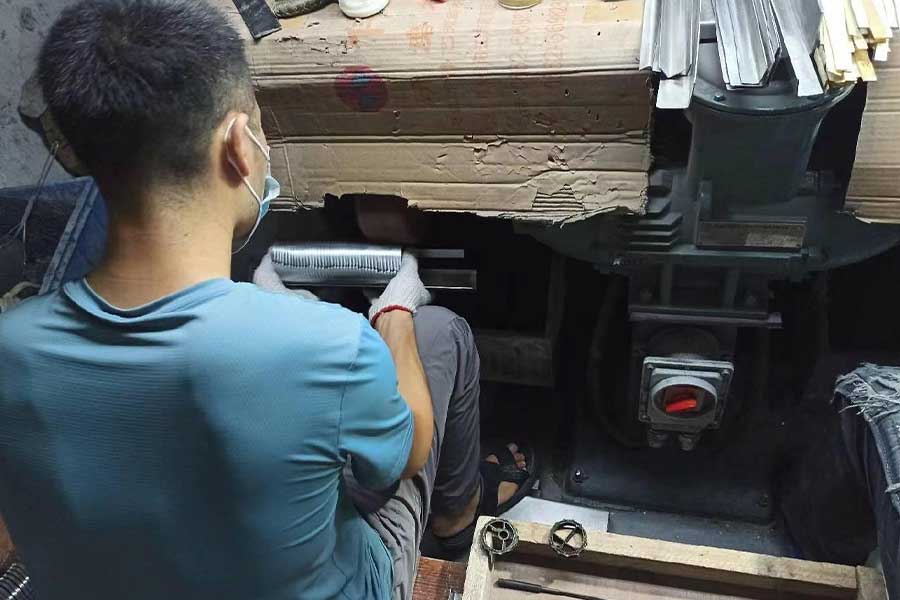
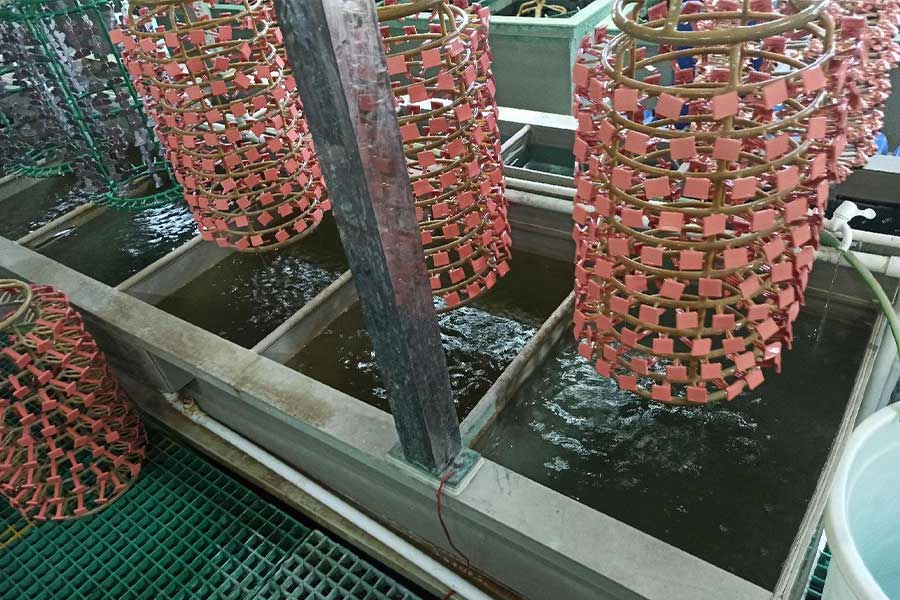
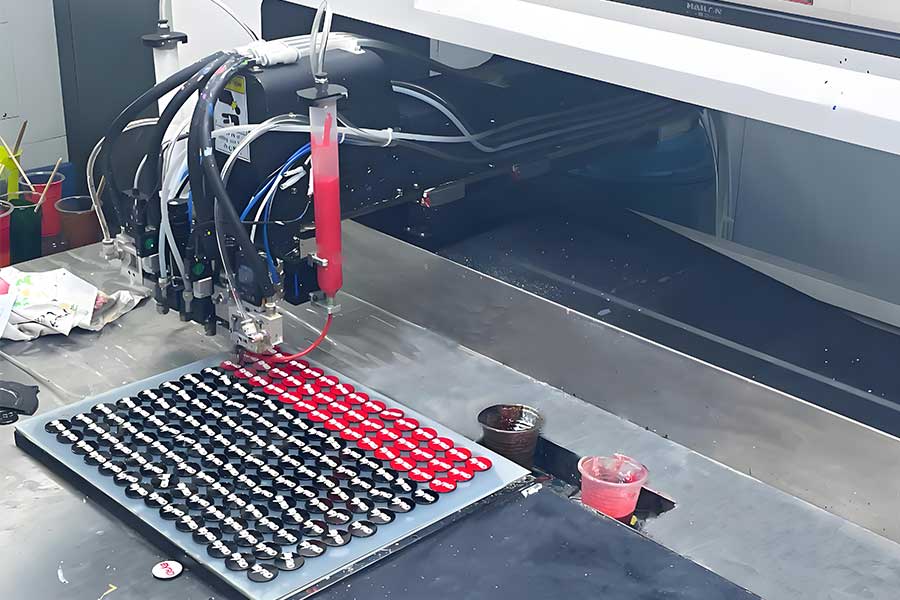
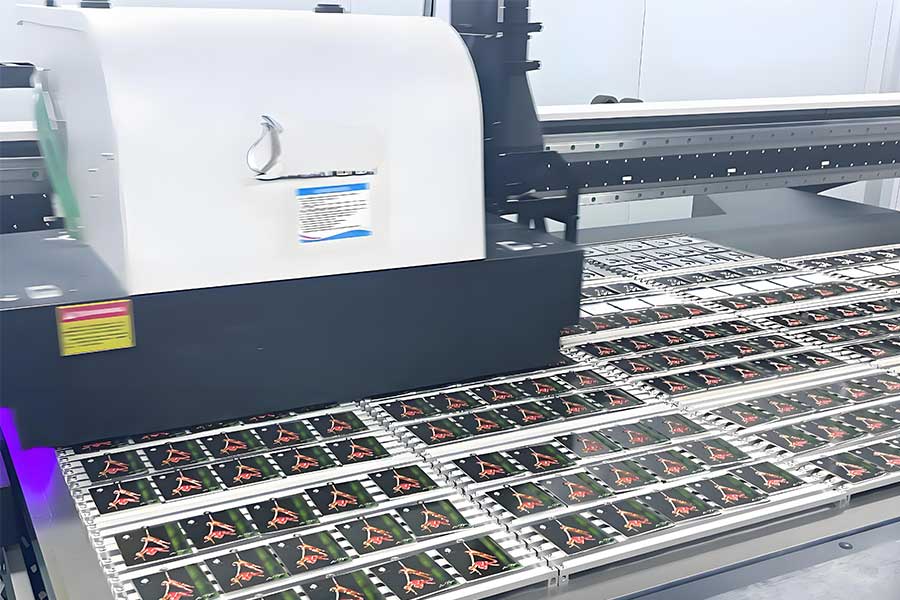
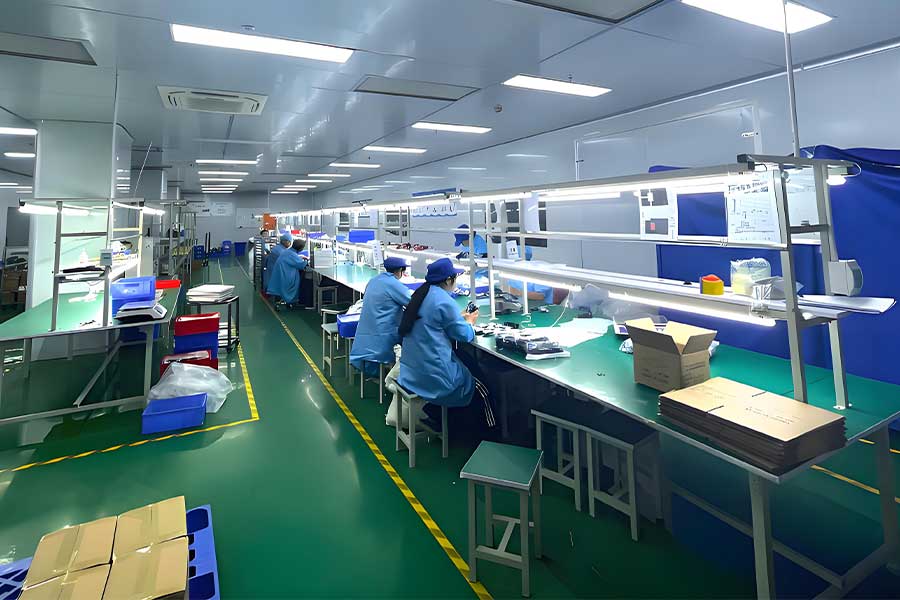
Fotos da nossa própria linha em Huizhou, não renders. Profundidade de relevo, nível de esmalte, cobertura do banho e fixação da fita são as quatro coisas que nenhum catálogo permite julgar — e são exatamente as que decidem se a medalha parece cara ou barata na mão.
Perguntas frequentes sobre medalhas Zamak
O que é Zamak, afinal?
Zamak é o nome comercial de uma família de ligas de zinco com alumínio, cobre e magnésio em proporções controladas. A norma que a define é a ASTM B86 / EN 1774. As três ligas que usamos, Zamak 3, 5 e 7, se diferenciam pela quantidade de cobre e magnésio, e isso muda fluidez, resistência e estabilidade dimensional.
Qual a diferença entre Zamak 3, 5 e 7?
O Zamak 3 tem boa fluidez e é o mais usado em medalhas. O Zamak 5 leva cobre e chega a cerca de 331 MPa de resistência à tração, contra cerca de 283 MPa das ligas 3 e 7. O Zamak 7 tem magnésio reduzido e é mais estável em peças de parede fina e superfície polida.
Por que a liga importa numa medalha?
Porque ela define se um detalhe de 0,4 mm de relevo sai nítido ou borrado, e se a peça mantém as dimensões depois da galvanoplastia. Uma liga fora de norma pode trincar na fundição ou deformar no banho, o que aparece só depois de centenas de peças produzidas.
Vocês usam Zamak reciclado?
Não. Trabalhamos com lingote de liga primária e controlamos a composição do banho. Zinco reciclado sem controle introduz ferro e chumbo que prejudicam a fluidez e a aderência do banho, o que compromete a durabilidade do acabamento.
Qual a temperatura de fusão do Zamak?
Cerca de 385 °C. Essa temperatura relativamente baixa é uma vantagem: o metal flui bem em cavidades estreitas, permite paredes a partir de 2 mm e não degrada o molde de aço como aconteceria com ligas de alumínio.
Como sei qual liga foi usada na minha medalha?
Pelo relatório de composição que acompanha a produção. Para pedidos corporativos e licenciados emitimos laudo junto com a documentação de qualidade. Escreva pela página de contato e peça o laudo da liga antes de fechar o pedido.
Qual a diferença entre fundição e estampagem?
Na fundição a liga é injetada a 385 °C dentro de um molde de aço, e o metal preenche a cavidade formando relevo 3D de verdade. Na estampagem, uma chapa é prensada e o relevo fica raso, em 2D. Por isso a medalha fundida mostra o gesto do atleta e o detalhe fino, enquanto a estampada é plana e mais barata em grandes volumes.
Qual a espessura mínima de parede, relevo e linha?
A parede mínima é de 2 mm, abaixo disso a peça fica frágil. O relevo mínimo é de 0,4 mm para o detalhe aparecer depois do banho e do esmalte. E a linha mínima de gravação é de 0,3 mm, o menor traço que sai nítido na peça fundida.
Vocês fazem reposição de um lote antigo?
Sim. O molde fica arquivado na fábrica, então a reposição usa o mesmo molde, sem custo de molde novo, e o lote sai idêntico ao primeiro. É o que permite repor peças de um pedido feito anos antes.
Quantas etapas tem a galvanoplastia e por que isso importa?
São nove etapas. O primeiro banho é o cobre alcalino, com cerca de 500 segundos de imersão, que garante aderência; depois vem o banho ácido, de 20 a 60 minutos, e a secagem em forno a 100 °C por 40 minutos. É essa sequência que segura o brilho e evita descascar, onde os fornecedores baratos economizam.
Quais são as condições de pagamento?
Para novos clientes trabalhamos com T/T: 30% de sinal na aprovação do pedido e 70% antes do envio. Para parcerias recorrentes é possível solicitar prazo de 30 ou 60 dias. O orçamento é emitido por faixa de quantidade, sempre a partir de 100 peças por modelo.
Preciso receber a amostra física antes de aprovar o lote?
Não é obrigatório. A amostra física leva de 7 a 10 dias e o frete internacional é por conta do cliente, o que alonga o cronograma. O padrão da fábrica é fotografar e filmar a peça em vários ângulos — fundição, galvanoplastia, entrada de cor e verso — e cerca de 95% dos pedidos são aprovados assim. Depois da confirmação, a produção começa imediatamente.
A medalha de Zamak é reciclável e atende às normas ambientais?
O zinco é um metal reciclável. Nós, porém, fundimos lingote de liga primária para manter sob controle a fluidez e a aderência do banho. A produção roda sob sistema ISO 9001 e atende a Reach e RoHS, com certificações BSCI, Sedex, TÜV Rheinland e Disney. Quando a licitação exige, emitimos o laudo junto com a documentação de qualidade.
Dá para transformar uma foto em relevo 3D na medalha?
Sim. A partir da foto, a equipe modela o volume em 3D e devolve o render em 24 horas, dentro do design gratuito e com alterações ilimitadas. O relevo precisa respeitar os 0,4 mm de altura mínima e as paredes de 2 mm. Quando a imagem depende das cores cheias da foto, a alternativa é a impressão UV sobre a peça.
Qual a diferença entre galvanoplastia, eletroforese e pintura na medalha de Zamak?
A galvanoplastia deposita uma camada de metal por eletrólise e é a opção mais nobre e mais cara, com catálogo que vai do ouro e do níquel ao cromo, ao níquel preto e aos acabamentos antigos. A eletroforese deposita tinta por diferença de potencial, cobre inclusive cavidades e sai mais barata, com cores antigos e pretos. A pintura usa tinta epóxi e é o caminho quando a cor pedida, como branco ou azul, não existe no catálogo do banho. Em custo, o banho fica acima da pintura, e a pintura acima da eletroforese.
Dá para combinar mais de uma técnica de cor e de impressão na mesma peça?
Sim, e é comum. O esmalte macio preenche as áreas rebaixadas com pelo menos 0,3 mm de entrada, o glitter entra sobre o esmalte ainda semisseco, o pigmento luminescente vem depois da cura completa e a impressão UV cobre a superfície com desnível de até 7 mm. A gravação a laser entra por último, para numeração sequencial e nome. O que define a ordem é o processo: cada técnica precisa de uma etapa de cura ou de secagem antes da seguinte.
Quais acessórios, fitas e embalagens posso pedir junto com a medalha?
Do lado da fixação, trabalhamos com fecho tipo baioneta, mosquetão e argola simples, além de pino com trava de pressão, pino roscado e alfinete de segurança para pins. A fita segue o padrão de 860–900 × 20–30 mm, com opção infantil de 800 × 20 mm, e há alternativas em nylon, cetim, veludo, cordão encerado e corrente de contas. A embalagem vai do saco simples ao blíster, passando por saco de veludo, caixa de papel, caixa de veludo e caixa de acrílico. Especifique tudo junto com a arte pela página de contato.
A medalha de Zamak escurece, descasca ou enferruja com o tempo?
A liga de zinco resiste à corrosão, e o que protege a cor é a sequência de banho: base de cobre alcalino, nivelamento com cobre ácido, secagem em túnel a 100 °C por 40 minutos e selagem com óleo antioxidante. O descascamento que aparece em peças baratas vem de limpeza insuficiente antes do banho ou de secagem apressada, não da liga. Do lado de casa, evitar umidade prolongada e atrito entre peças preserva o brilho — o passo a passo está em como cuidar das medalhas e das fitas.
O que preciso enviar para receber uma cotação que possa ser comparada com a de outra fábrica?
Onze campos: quantidade por design, diâmetro, espessura, liga, acabamento com a cor do banho, técnica de cor, tipo de relevo, largura da fita, data-alvo, país de entrega e uso previsto. Com esses dados as duas fábricas cotizam a mesma peça e a comparação deixa de ser uma briga de preço unitário. Se a arte ainda não estiver pronta, não é empeço: com quantidade, uso e data já conseguimos propor liga, espessura e acabamento. O roteiro de encomenda e os requisitos do arquivo mostram o resto.
Quanto pesa o custo do molde numa tirada única de 100 peças?
O molde é a maior partida fixa de uma tirada curta: a 100 peças ele se reparte por um número pequeno de unidades e faz o preço por peça subir; a 300 ou 1.000 peças a mesma ferramenta já está diluída em muito mais peças e o preço unitário cai. O que reduz ainda mais esse peso é a reposição, porque o molde fica arquivado na fábrica e o lote novo sai da mesma ferramenta, sem pagar molde novo. A cotação é sempre feita por faixa de quantidade, e o peso de cada partida está em o custo real de uma tirada de medalhas.
Se eu rejeitar a cor ou o relevo depois da amostra, o molde precisa ser refeito?
Depende de onde está o problema. Cor, tom do banho, texto da gravação, fita e embalagem são corrigidos na mesma matriz: refaz-se o esmalte ou refaz-se o banho da peça, e nada se reabre. O relevo e o formato estão gravados no aço do molde, então mudar ali significa nova ferramenta — por isso as alterações ilimitadas sobre o render em 24 h são a etapa em que vale gastar tempo antes de abrir o molde. A cor também sai de uma paleta base e é ajustada contra o código Pantone informado na arte, por isso ela precisa vir em Pantone desde o começo.
Posso pedir uma reposição com menos de 100 peças de um lote antigo?
O mínimo é de 100 peças por design, e vale a pena saber por quê antes de abrir o pedido. A boa notícia é que a reposição não paga molde novo, porque a ferramenta fica arquivada e o lote sai com o mesmo desenho do original. Se a quantidade que você precisa for menor que o mínimo, o caso precisa ser avaliado na consulta, e o motivo do mínimo de 100 peças explica por que a regra existe. Em qualquer caso, o passo a passo da encomenda mostra o canal para escrever antes de fechar.
O prazo porta a porta para o Brasil inclui o desembaraço?
Inclui só se você pedir a cotação em DDP. Em FOB você contrata o frete, é o importador e recebe os tributos de importação na chegada; em DDP nós levamos até o destino e o valor do orçamento é o valor final. Para um evento com data fixa, DDP costuma ser a opção mais tranquila, porque um atraso de desembaraço passa a ser problema nosso. Peça as duas colunas no mesmo orçamento e compare o custo posto, não o preço unitário. Vale lembrar que o prazo de produção é de 7 a 15 dias após a aprovação da amostra, e o transporte marítimo para o Brasil é o trecho mais longo do cronograma — por isso a data do evento precisa entrar na primeira mensagem.
Como testar a aderência do banho antes de aprovar o lote?
Dá para checar na amostra, com dois ensaios simples. O primeiro é o corte em quadrícula: riscos cruzados sobre o banho, fita adesiva por cima e puxada firme — se lascar, a aderência está ruim. O segundo é a exposição à névoa salina, que simula suor e umidade; é o ensaio que mais importa para quem vende no litoral ou para clubes que guardam medalha em armário úmido. A causa mais comum de falha não é o banho em si, mas a primeira camada de cobre alcalino aplicada sobre um metal mal polido: por isso as nove etapas da galvanoplastia começam justamente ali. Peça o ensaio de quadrícula junto com a amostra física, antes de liberar a produção.
Peça um orçamento com a liga certa
Envie o desenho, a quantidade e o uso previsto. Indicamos a liga adequada, mostramos o render em 24 horas e enviamos o orçamento por faixa de quantidade, a partir de 100 peças por modelo.
Pedir Orçamento GrátisLeia também
Medalhas de Metal Personalizadas
Fundidas em zinco, com banho metálico durável.
Medalhas Esportivas
Prêmios 3D para cada modalidade esportiva.
Materiais para Medalhas
Zinco, latão, ferro e acrílico comparados.
Como São Fabricadas as Medalhas
As 12 etapas da fabricação da medalha.
Medalhas Personalizadas
Medalhas sob medida, direto da fábrica.
Medalhas de Acrílico Personalizadas
Leves, modernas e coloridas.
Guia de Design de Medalhas Personalizadas
Como preparar o arquivo e o design ideal.
Medalhas de Prata Personalizadas
Banho de prata de verdade, com brilho próprio.
Especificações técnicas para a arte
A maior parte dos problemas de uma medalha nasce no arquivo, não na prensa. Um traço fino demais não aparece depois do banho, uma área de cor estreita não aceita esmalte e uma parede abaixo do mínimo quebra na fundição. Esta é a lista do que o arquivo precisa ter para virar peça sem retrabalho.
| Item | Exigência | O que acontece se não respeitar |
|---|---|---|
| Formato do arquivo | Vetorial (.AI, .CDR, .EPS) ou PDF exportado com vetor preservado | Arquivo de imagem não gera o modelo 3D nem o molde |
| Textos | Convertidos em curvas, com as fontes anexadas | A fonte é substituída e o layout muda |
| Cores | Indicadas em Pantone, pelo guia Pantone | A cor do esmalte sai aproximada, não exata |
| Linha mínima de gravação | 0,3 mm | O traço desaparece sob a camada de metal |
| Relevo mínimo | 0,4 mm de altura | O detalhe fica borrado depois do banho |
| Parede mínima | 2 mm | A peça fica frágil e a liga não preenche a cavidade |
| Entrada de cor — esmalte macio | 0,3 mm | A tinta escorre e invade a linha metálica |
| Entrada de cor — imitação esmalte duro | 0,5 mm | A pasta não assenta e o polimento arrasta a cor |
| Impressão UV sobre relevo | Desnível máximo de 7 mm na superfície | A cabeça da impressora perde o foco e a imagem falha |
| Fita | 860–900 mm × 20–30 mm (infantil 800 × 20 mm) | A medalha não assenta no pescoço do tamanho previsto |
O passo a passo completo, com exemplos de arquivo aprovado e reprovado, está no guia para preparar a arte da medalha e na página de design de medalhas.
Do arquivo ao molde — as 6 etapas do pedido
Arte e render 3D
Design gratuito, render em 24 horas e alterações ilimitadas até o desenho ficar do jeito que você aprovou.
Modelo 3D, molde e tratamento térmico
O desenho vira modelo 3D, o molde é usinado em aço para molde e passa por tratamento térmico para ganhar dureza e resistência ao desgaste.
Fundição sob pressão
A liga derretida a 385 °C é injetada pelo bocal na cavidade, com 88 toneladas de força de fechamento segurando o molde.
Rebarbação e polimento
Remoção do ponto de injeção e das rebarbas, seguida de polimento de borda e de face em máquina de lixamento úmido.
Galvanoplastia em 9 etapas
Removedor de cera, limpeza ultrassônica, cobre alcalino com cerca de 500 segundos, cobre ácido de 20 a 60 minutos, cor, secagem em túnel a 100 °C por 40 minutos e óleo de proteção.
Cor, impressão, gravação e montagem
Entrada de esmalte com cura em estufa, impressão UV ou tampografia quando houver foto, gravação a laser dos dados variáveis, montagem da fita e três inspeções antes de embalar.
Cada uma dessas etapas tem parâmetro próprio. O detalhe da fundição está em fundição sob pressão e o do banho, em as 9 etapas da galvanoplastia.
Densidade, tamanho e espessura: quanto pesa cada opção
O peso no pescoço do atleta é consequência de duas decisões: o material e a espessura. A densidade define quanto pesa cada centímetro cúbico, e a espessura define quantos centímetros cúbicos a peça tem. É por isso que uma medalha de latão pesa mais que a de zinco no mesmo tamanho.
| Material | Densidade | Processo | Característica |
|---|---|---|---|
| Liga de zinco (Zamak) | 6,7 g/cm³ | Fundição sob pressão | Cor branca acinzentada, funde a 385 °C, boa fluidez, ótima para 3D e vazados |
| Latão | 8,9 g/cm³ | Estampagem e corte | Cor de latão, poucos poros, mais caro que a liga de zinco |
| Ferro | 7,8 g/cm³ | Estampagem e corte | Cor cinza-esbranquiçada, mais barato que o latão, enferruja sem proteção |
| Alumínio | 2,7 g/cm³ | Estampagem e corte | Cor prateada, muito leve, aceita anodização |
| Aço inoxidável | — | Estampagem | Alta resistência à corrosão |
Aplicando esses números, esta é a referência que usamos para discutir tamanho com o cliente. Os pesos são teóricos, calculados para um disco maciço (volume × densidade): a peça real sai mais leve porque o relevo, os vazados e o verso rebaixado retiram metal.
| Diâmetro | Espessura | Peso teórico em Zamak | Uso recomendado |
|---|---|---|---|
| 50 mm | 3 mm | ≈ 39 g | Corrida de rua, prova escolar, participante |
| 60 mm | 3 mm | ≈ 57 g | Medalha de corrida e de clube, uso geral |
| 70 mm | 4 mm | ≈ 103 g | Campeão de torneio, liga e premiação de destaque |
| 100 mm | 5 mm | ≈ 263 g | Vencedor absoluto e prêmio especial, com fita de 30 mm |
No mesmo disco de 60 mm × 3 mm, o latão chegaria a cerca de 75 g, o ferro a cerca de 66 g e o alumínio a cerca de 23 g. É esse contraste que orienta a escolha quando o pedido pede leveza ou, ao contrário, peso na mão. A tabela completa de diâmetros e pesos está em tamanhos e pesos de medalhas, e a comparação entre os metais, em Zamak, latão e ferro.
Quantidade, molde e prazo por faixa de pedido
O custo do molde é único e não muda com a quantidade. O que muda é quanto dele cabe em cada peça. Por isso o preço unitário cai à medida que o lote cresce — e por isso o molde arquivado é o ativo mais valioso de um fornecedor de medalhas.
| Faixa | O que muda no pedido | Molde | Prazo de referência |
|---|---|---|---|
| 100 peças | Quantidade mínima por modelo. O custo do molde pesa mais no preço unitário | Novo, usinado em aço para molde | Amostra 7–10 dias + produção 7–15 dias |
| 300 peças | Molde diluído em três vezes mais peças, preço unitário já cai | Novo | Produção 7–15 dias, envio 3–7 dias |
| 1.000 peças | Faixa em que o desconto por volume fica visível no orçamento | Novo | Produção 7–15 dias, envio 3–7 dias |
| 5.000 peças ou mais | Produção em escala, com capacidade de 30.000 peças por dia | Novo | Produção 15–18 dias, cronograma combinado por lote |
| Reposição | Mesmo molde, lote idêntico ao original, sem custo de molde novo | Arquivado na fábrica | Entra em fila de produção direto, sem etapa de molde |
O cronograma completo, da arte até a entrega, está em prazo de entrega de medalhas; os valores por faixa, em quanto custa uma medalha personalizada; e a razão do mínimo de 100 peças, em por que o MOQ é 100.
Checklist antes de enviar a arte
Arquivo vetorial (.AI, .CDR ou .EPS) ou PDF com vetor preservado
Textos convertidos em curvas e fontes anexadas
Cores indicadas em Pantone, com as áreas de cor marcadas
Nenhuma linha abaixo de 0,3 mm
Nenhum relevo abaixo de 0,4 mm de altura
Nenhuma parede abaixo de 2 mm
Áreas de esmalte com pelo menos 0,3 mm (macio) ou 0,5 mm (imitação duro)
Frente e verso definidos, com a posição do furo ou da argola indicada
Fita definida: 860–900 mm × 20–30 mm, ou 800 × 20 mm para público infantil
Quantidade por modelo (mínimo 100), lista de gravação a laser e data do evento
Se faltar qualquer item, a equipe de design sinaliza antes de abrir o molde. O processo de encomenda do início ao fim está em como encomendar medalhas personalizadas.
Defeitos frequentes e como evitá-los
Todo defeito de medalha tem causa conhecida e quase sempre está no molde, na pressão ou na limpeza. Publicamos a lista porque ela é o que permite auditar um fornecedor antes de fechar o pedido.
| Sintoma | Causa | Como evitar |
|---|---|---|
| Trinca na peça | Pinos ejetores em número insuficiente ou mal distribuídos | Projeto de molde com pinos distribuídos de forma uniforme, com pontos de injeção em quatro posições na medalha redonda |
| Marcas de fluxo na superfície | Molde sem polimento suficiente ou pressão baixa na injeção | Polimento da cavidade e fechamento do molde com 88 toneladas |
| Porosidade e pequenos furos | Escape de ar do molde mal dimensionado | Canais de escape usinados no molde e controle do ciclo de injeção |
| Cantos agudos incompletos | Pressão da máquina insuficiente para encher o detalhe | Injeção a 385 °C com 88 toneladas de fechamento |
| Bolha descascando na galvanoplastia | Peça mal limpa antes do banho, ou óleo de proteção mal curado | As 9 etapas começando por removedor de cera e limpeza ultrassônica, com secagem em túnel a 100 °C por 40 minutos |
| Bolha ou impureza no esmalte | Peça suja, ou ar na tinta e nos instrumentos de aplicação | Limpeza antes da entrada de cor e cura em estufa a 100 °C por 60 minutos |
Fundição sob pressão ou estampagem: o limite de cada processo
Boa parte das medalhas de metal do mercado não é fundida: é estampada. A diferença aparece no relevo, no recorte e no detalhe fino. A fundição sob pressão é o processo que usamos para a liga de zinco, e a estampagem é o caminho natural de latão, ferro e alumínio. Entender o limite de cada um evita prometer no desenho o que o processo não entrega.
| Critério | Fundição sob pressão | Estampagem |
|---|---|---|
| Materiais | Zamak 3, 5 e 7 | Latão, ferro, alumínio e aço inoxidável |
| Como a peça se forma | Liga a 385 °C injetada na cavidade do molde de aço | Chapa prensada e recortada no formato |
| Tipo de relevo | Relevo 3D verdadeiro, com desnível entre planos | Relevo raso, praticamente 2D |
| Espessura | Parede a partir de 2 mm, limite da nossa fundição | Latão acima de 3 mm e ferro acima de 4 mm já são difíceis de prensar |
| Detalhe fino | Linha de 0,3 mm e relevo de 0,4 mm saem nítidos | Limitado pela espessura da chapa e pelo corte |
| Recorte vazado | Sai no próprio molde, sem operação extra | Depende de corte posterior, com custo adicional |
| Molde | Molde de aço usinado, arquivado para reposição | Faca e matriz de corte |
| Custo por peça | Molde diluído ao longo do volume do pedido | Menor em formato simples e volume muito alto |
| Quando escolher | Desenho com volume, vazado, texto miúdo e acabamento nobre | Formato simples e plano, com orçamento mais enxuto |
O recorte vazado e o formato irregular são os casos em que essa escolha mais pesa: o que sai direto da cavidade do molde na fundição vira uma etapa extra na estampagem. O passo a passo do formato fora do círculo está em medalhas em formatos personalizados, e a comparação entre os metais, em medalhas de metal.
Espessura, detalhe e custo: o que cada metal aceita
Cada metal tem um teto de espessura e um tipo de detalhe que consegue reproduzir. A liga de zinco trabalha a partir de 2 mm e é a única da lista que sustenta volume 3D com recorte; os metais estampados ganham no preço e na simplicidade, mas perdem em profundidade.
| Material | Limite de espessura | Fusão | Volume 3D e vazado | Custo relativo | Ponto de atenção |
|---|---|---|---|---|---|
| Liga de zinco (Zamak) | A partir de 2 mm de parede | Funde a 385 °C | Excelente, é o ponto forte da liga | Referência da nossa linha de medalhas | Resiste à corrosão e aceita banho, esmalte e impressão |
| Latão | Acima de 3 mm já é difícil de prensar | — (estampagem, não há fusão) | Limitado | Mais caro que a liga de zinco | Poucos poros e cor de latão própria; bom para gravação |
| Ferro | Acima de 4 mm já é difícil de prensar | — (estampagem, não há fusão) | Limitado | Mais barato que o latão | Enferruja sem proteção de banho ou pintura |
| Alumínio | Chapa fina, sem o limite de prensagem do latão | — (estampagem, não há fusão) | Limitado | Alternativa leve | Muito leve, aceita anodização; pesa pouco na mão |
| Aço inoxidável | Chapa | — (estampagem, não há fusão) | Limitado | Acima da média | Alta resistência à corrosão, com catálogo de acabamento mais restrito |
Quando o orçamento pesa mais que o relevo, o caminho costuma ser reduzir diâmetro e espessura antes de trocar de material — há uma página dedicada a medalhas de custo mais baixo, e a ficha completa de cada opção está em materiais para medalhas.
Galvanoplastia em 9 etapas: o que acontece em cada banho
O banho não é uma etapa, é uma sequência. Cada uma prepara a seguinte, e quase todo caso de descascamento que chega até nós tem origem nas três primeiras. Esta é a ordem em que a peça passa pela linha.
| Etapa | O que acontece | Parâmetro | Por que importa |
|---|---|---|---|
| 1. Colocação na grade | As peças são fixadas na grade condutora que percorre todos os banhos | — | Define a distribuição de corrente e a uniformidade da camada |
| 2. Removedor de cera | Dissolve cera e óleo de polimento deixados na peça fundida | — | Sem essa limpeza o banho não adere e a camada descasca depois |
| 3. Limpeza ultrassônica | Cavitação retira resíduo preso em cavidades e no pé do relevo | — | É o que evita ponto fosco e mancha no detalhe fino |
| 4. Cobre alcalino | Primeiro banho metálico, que cria a base condutora | ≈ 500 segundos | É a camada que ancora todas as seguintes |
| 5. Cobre ácido | Nivelamento da superfície e ganho de brilho | 20 a 60 minutos | Fecha a porosidade e sustenta o polimento espelhado |
| 6. Banho de cor | Deposição do metal final: ouro, níquel, cobre, cromo ou outro da especificação | Por cor e por lote | Define a cor e a resistência ao desgaste da peça |
| 7. Secagem em túnel | A peça passa pelo forno túnel para eliminar umidade retida | 100 °C por 40 minutos | Umidade presa no poro vira bolha semanas depois |
| 8. Selagem com óleo | Camada de óleo de proteção fecha a superfície metálica | — | Ação antioxidante: é o que segura o brilho por mais tempo |
| 9. Retirada da grade e inspeção | Peças retiradas da grade e conferidas antes da embalagem | — | Última checagem de cor, brilho e ausência de falha |
Cada banho tem parâmetro próprio e a cor final muda o tempo de deposição. A leitura completa está em as 9 etapas da galvanoplastia, e o caso específico do banho de prata tem página própria.
Banho, eletroforese ou pintura: qual acabamento escolher
Os três acabamentos resolvem problemas diferentes: o banho dá cor metálica e durabilidade, a eletroforese cobre áreas escondidas a um custo menor, e a pintura entrega cores que nenhum banho consegue reproduzir. A ordem de custo é banho acima da pintura, e pintura acima da eletroforese.
| Acabamento | Como funciona | Catálogo de cores | Custo relativo | Quando escolher |
|---|---|---|---|---|
| Galvanoplastia | Deposição eletrolítica de uma camada de metal sobre a peça | Brilho: ouro, níquel, cobre, ouro rosé, cromo, níquel preto e platina. Fosco: ouro, níquel, cobre e ouro rosé perolados. Antigo: bronze, estanho e cobre antigos, e preto fosco. Especiais: arco-íris a vácuo e banho duplo | Mais alto | Premiação, acabamento nobre e peça que precisa durar |
| Eletroforese | Tinta depositada por diferença de potencial, cobrindo inclusive cavidades | Ouro antigo, estanho antigo, bronze antigo, cobre antigo, preto fosco e preto brilhante | Mais baixo | Visual antigo com custo menor e cobertura de áreas escondidas |
| Pintura | Tinta epóxi aplicada por aspersão sobre a peça | Cores fora do catálogo de banho, como branco e azul, sem brilho metálico | Intermediário | Cor específica da marca que o banho não alcança |
A escolha do acabamento também define o que vem depois: a entrada de cor e a impressão precisam ser compatíveis com a superfície. O comparativo de materiais e banhos está em medalhas de metal.
Entrada de cor e impressão: qual técnica para cada arte
Há duas famílias de técnica e elas não competem entre si: a entrada de cor preenche as áreas rebaixadas da peça, e a impressão deposita imagem sobre a superfície. Ambas podem conviver na mesma medalha, desde que respeitados os limites de cada uma.
| Técnica de cor | Entrada mínima | Característica |
|---|---|---|
| Esmalte macio | 0,3 mm | Fica abaixo da linha de metal, com o relevo perceptível ao toque; aceita glitter e pigmento luminescente |
| Imitação de esmalte duro | 0,5 mm | Superfície lisa, nivelada com a linha de metal: entra a pasta, depois polimento e só então o banho |
| Esmalte vítreo (cor sólida) | 0,5 mm | Acabamento com brilho de vidro e superfície mais lisa |
| Esmalte vítreo translúcido | 0,5 mm | Efeito semitransparente; exige fita de alta temperatura no verso |
| Glitter | — | Aplicado sobre o esmalte macio ainda semisseco, pode receber camada de proteção |
| Pigmento luminescente | — | Aplicado depois da cura completa do esmalte, com brilho esverdeado no escuro |
| Esmalte macio com camada de proteção | — | Mesmo processo do esmalte duro, com aspecto vítreo e cor mais protegida |
| Jateamento fosco | — | Textura mais fosca que a obtida por descarga elétrica no molde |
A cura do esmalte tem dois regimes: 60 a 70 °C por 60 a 90 minutos para semicura, quando ainda haverá outra cor ou acerto na peça, e 100 °C por 60 minutos para a cura completa. Depois de curada, a superfície recebe a impressão, que tem regra própria de aplicação.
| Impressão | Onde aplica | Característica |
|---|---|---|
| Impressão UV | Superfície plana e relevo 3D com desnível de até 7 mm | Quatro cores com secagem imediata, aceita gradiente, com leve textura arenosa |
| Cor sobre esmalte | Apenas superfície plana | Exige base de esmalte vítreo ou imitação de esmalte duro |
| Impressão offset | Apenas superfície plana | Qualidade alta, com camada de proteção e custo de chapa |
| Adesivo com doming | Apenas superfície plana | Detalhe fino e gradiente, com custo de chapa; pode descolar com o tempo |
| Serigrafia | Apenas superfície plana | Cores sólidas sem gradiente, registro preciso, com custo de tela |
| Tampografia | Superfícies com relevo | Chapa de baixo custo e operação simples, indicada para áreas pequenas |
| Gravação a laser | Qualquer superfície | Conteúdo variável: numeração sequencial, nome e data |
Quando a arte depende da foto, a impressão UV é o caminho — veja as medalhas com foto e o artigo sobre como funciona a impressão UV. Para nome e numeração, o caminho é a gravação em medalhas, e a escolha entre as duas entradas de cor está em esmalte macio vs. esmalte duro.
Fita, acessórios e embalagem: o que acompanha a medalha
A medalha pronta é uma peça fundida e banhada; o que a transforma em produto entregue é o conjunto ao redor. Trabalhamos com as peças de fixação, as fitas e as embalagens da lista abaixo, o que permite fechar o pedido com um único fornecedor.
| Categoria | Opções | Observação |
|---|---|---|
| Fixação e conexão | Fecho tipo baioneta, mosquetão e argola simples | Define como a medalha prende na fita e como o conjunto se solta |
| Peças rebitadas | Pino com trava de pressão, pino roscado, alfinete de segurança e agulha simples | Usadas em pins e peças de lapela |
| Fita e cordão | Fita com estampa por transferência térmica de 860–900 × 20–30 mm (infantil 800 × 20 mm), fita de nylon, fita de cetim, cordão de veludo, cordão encerado e corrente de contas | Costura por ultrassom ou costura dobrada, conforme o acabamento pedido |
| Ímã | Redondo de 2 a 20 mm de diâmetro, além do formato retangular | Usado em fecho e em peças com fixação magnética |
| Embalagem | Saco plástico simples, saco com fecho zip, saco de veludo, cartão de apresentação, caixa de papel, caixa de veludo, caixa de acrílico e blíster | Escolhida pela faixa de presente e pela proteção no transporte internacional |
A largura da fita e o tipo de costura estão detalhados em fitas para medalhas e no artigo como escolher fita e cordão. Para kits de lembrança com embalagem individual, veja as medalhas para lembrancinhas; para premiar com peça de mesa, as placas comemorativas e os troféus personalizados completam o conjunto. A conservação depois da entrega está em como cuidar das medalhas e das fitas.
Onde a escolha da liga mais importa
Clubes e ligas
Compra anual com reposição garantida. O molde arquivado mantém o mesmo desenho por várias temporadas.
Medalhas esportivas →Escolas e formaturas
Prazo curto e dados variáveis por aluno. A gravação a laser resolve o nome sem abrir molde novo.
Medalhas personalizadas →Corridas e maratonas
Volume alto e data fixa. A espessura define o peso no pescoço nos 42 km.
Medalhas de corrida →Programas corporativos
Reconhecimento de funcionários com acabamento uniforme lote a lote e laudo de composição da liga.
Medalhas para empresas →Instituições e corporações
Peças com esforço mecânico e uso prolongado, caso em que o Zamak 5 e seus 331 MPa fazem diferença.
Medalhas de metal →Torneios e premiação especial
Diâmetros maiores com muito relevo, onde a estabilidade dimensional da liga 7 evita borda arredondada.
Troféus personalizados →Dados de fábrica e garantia do pedido
Desde 2010
Mais de 15 anos de fabricação própria de medalhas, com fábrica em Huizhou, Guangdong, e escritório em Dongguan.
30.000 peças por dia
Capacidade produtiva para absorver pico de temporada sem terceirizar a fundição.
Exportação para 50+ países
Estados Unidos, Canadá, Reino Unido, Austrália, Rússia e outros mercados, com documentação de exportação.
ISO 9001 e auditorias sociais
Sistema de qualidade ISO 9001, com BSCI, Sedex, TÜV Rheinland, Reach, RoHS e licença Disney.
Três fases de inspeção
Inspeção após fundição, após galvanoplastia e antes da embalagem, com laudo de composição da liga quando exigido.
Design gratuito em 24 h
Equipe própria, render em 24 horas e alterações ilimitadas antes da aprovação do molde.
Condições comerciais: T/T com 30% de sinal e 70% antes do envio para novos clientes, e prazo de 30 ou 60 dias para parcerias recorrentes. Confirmação por foto e vídeo, ou amostra física em 7 a 10 dias. Como conferir se o fornecedor é mesmo fábrica: como verificar uma fábrica de medalhas.
Recursos relacionados
Medalhas de Metal
Liga de zinco, latão e ferro comparados processo a processo.
Materiais para Medalhas
Densidade, preço relativo e limite de espessura de cada metal.
Processo de Fabricação
A sequência completa, do arquivo ao molde e ao banho.
Guia de Design
Como preparar o arquivo que vira molde sem retrabalho.
Medalhas para Empresas
Reconhecimento corporativo com acabamento uniforme.
Fitas para Medalhas
Largura, comprimento e tipos de fixação da fita.
Zamak 3, 5 ou 7: qual liga escolher
Critério de seleção liga a liga, com exemplos de uso.
Esmalte macio vs. esmalte duro
Entrada de 0,3 mm e 0,5 mm, e quando usar cada um.
Medalhas sustentáveis e recicláveis
O que a liga de zinco oferece em conformidade e reciclagem.
Ainda com dúvida sobre qual liga usar? Envie o desenho pela página de contato e indicamos a liga, a espessura e o acabamento.
O que enviar para receber uma cotação precisa
Duas cotações do mesmo desenho só podem ser comparadas se falarem da mesma peça. A quantidade é o dado mais visível, mas não é o que mais desloca o resultado: é a especificação inteira. Estes são os campos que pedimos para que qualquer fornecedor responda sobre a mesma base — e para que a comparação entre fábricas seja justa.
| Campo | O que enviar | Como muda a oferta |
|---|---|---|
| Quantidade por design | O número exato de peças de cada desenho, não o total do pedido | O mínimo é de 100 peças por design. Quatro desenhos são quatro lotes e quatro moldes, não um só. |
| Diâmetro | A medida da face da medalha, em milímetros | Define o peso no pescoço e a área útil de texto: 44–64 mm para participação, 76–102 mm para campeonato e 127 mm ou mais para prêmio de destaque. |
| Espessura ou parede | A seção da peça em milímetros | A fundição preenche paredes a partir de 2 mm; abaixo disso a peça fica frágil e o metal não preenche a cavidade de forma confiável. |
| Liga | Zamak 3, 5 ou 7, ou a combinação de metais que você quiser | A liga decide se o detalhe de 0,4 mm sai nítido e se a peça mantém a medida depois da galvanoplastia. |
| Acabamento | A cor do metal e o tipo de brilho: espelhado, fosco ou antigo | Galvanoplastia, eletroforese e pintura têm custos e prazos diferentes, e branco ou azul quase só existem por pintura. |
| Processo de cor | Esmalte macio, imitação de esmalte duro, esmalte vítreo, glitter, pigmento luminescente, impressão UV ou gravação | Cada técnica tem entrada mínima própria — 0,3 mm no esmalte macio e 0,5 mm no duro — e ocupa um lugar fixo na ordem da linha. |
| Tipo de relevo | Se o desenho é plano, se tem relevo 3D e onde ele fica | Relevo alto e recorte vazado exigem molde mais complexo; a arte define o que é fisicamente possível. |
| Largura da fita | A largura em milímetros e a cor | A fita padrão vai de 860–900 mm × 20–30 mm, com opção infantil de 800 × 20 mm, e é ela que define o conjunto montado. |
| Data-alvo | O dia em que a medalha precisa estar na mão | Design em 24 h, amostra em 7–10 dias e produção em 7–15 dias organizam o calendário para trás. |
| País de entrega | O país e, se quiser, o porto | Define o frete internacional e o incoterm que entra na cotação. |
| Uso previsto | Para que serve a peça: evento, presente, programa corporativo | Muda liga, espessura, acabamento e embalagem, porque o uso define o nível de acabamento que se justifica. |
Se a arte ainda não está pronta, não é empeço: com quantidade, uso e data conseguimos já indicar liga e acabamento. E o passo a passo para encomendar medalhas está em como encomendar medalhas personalizadas.
Como comparar duas cotações de medalhas: o quadro que faltava
Comparar cotações pelo preço unitário é comparar duas coisas diferentes. O quadro abaixo reúne as colunas que precisam ficar lado a lado na mesma planilha: é o que permite saber se a diferença de valor vem da peça, do processo ou de uma condição comercial que ninguém escreveu.
| O que comparar | O que perguntar | Por que muda o resultado |
|---|---|---|
| Liga especificada | Qual liga entra no pedido e há laudo de composição? | Zamak 3, 5 e 7 não são intercambiáveis: muda a fluidez na cavidade, a resistência e a estabilidade da peça depois do banho. |
| MOQ por desenho | O mínimo vale por design, por tamanho ou por cor? | São 100 peças por design, e duas cores da mesma arte são dois lotes, com dois moldes. |
| Custo do molde | O molde está incluído e é cobrado uma única vez? | O custo do molde não muda com a quantidade. Na reposição ele já está pago e arquivado, o que derruba o preço por peça. |
| Acabamento e banho | Quantas etapas de banho e qual a cor do metal? | São nove etapas, do cobre alcalino de cerca de 500 segundos até a secagem a 100 °C por 40 minutos. A cor escolhida define o tempo de deposição. |
| Prazo e ponto de partida | O prazo conta a partir do pagamento, da arte ou da amostra? | São 24 h de design, 7–10 dias de amostra e 7–15 dias de produção. Sem esse ponto de partida, dois prazos não significam a mesma coisa. |
| Aprovação de arte e de cor | Recebo render 3D e uma prova da peça antes da produção? | O padrão da fábrica é a confirmação por foto e vídeo em vários ângulos, e cerca de 95% dos pedidos fecham assim. A amostra física leva 7–10 dias e o frete internacional corre por conta do cliente. |
| Pagamento | Como entra o sinal e como é liberado o saldo? | Para cliente novo é T/T, com 30% na aprovação do pedido e 70% antes do envio. Para parceria recorrente pode ser solicitado Net 30 ou Net 60. |
| Incoterm e frete | Qual incoterm está escrito na cotação? | Ele decide quem organiza cada trecho do transporte e em que momento o risco muda de mão — e não muda nada na fabricação. |
| Controle de qualidade | Quantas inspeções e o que acontece com a peça fora do padrão? | São três fases de inspeção, com laudo de composição da liga emitido quando a licitação exige. |
E um último ponto de honestidade: o preço é sempre emitido por faixa de quantidade, nunca como número único. Peça a cotação por escalões e peça que as partidas fixas apareçam separadas do preço unitário, para saber o que está sendo comparado.
O MOLDE por dentro: o que acontece entre o aço e a medalha
O molde é a única peça do pedido que não é uma medalha. Ele é a ferramenta que dá forma a todas as outras, e é por isso que duas fábricas cobram valores diferentes para o mesmo desenho: nem todas constroem a matriz da mesma forma. Abrimos a sequência aqui.
| Etapa da matriz | O que acontece | Por que importa para a peça |
|---|---|---|
| Leitura do desenho 3D | O arquivo vetorial é convertido em modelo 3D e desenhado para usinagem | Define o volume do relevo antes de qualquer corte de aço. É aqui que o detalhe de 0,4 mm é decidido. |
| Montagem do conjunto | O molde é formado por base, insert, colunas de suporte, pinos ejetores e a entrada de metal | É a estrutura que recebe as 88 toneladas de fechamento da prensa e devolve a peça sem deformar. |
| Usinagem | O aço para molde é trabalhado em fresadora, torno, furadeira e rosqueadeira | Abre a cavidade, os canais de escape de ar e os furos. Passa por fresagem, torneamento, furação e rosqueamento. |
| Acabamento por descarga elétrica | O eletrodo descarrega contra o aço e abre uma rede de microcavidades na superfície | É esse micro-relevo que produz o acabamento fosco da peça; sem ele, o metal sai com brilho irregular. |
| Tratamento térmico | O molde passa por tratamento térmico depois da usinagem | Aumenta a dureza e a resistência ao desgaste, e é o que faz a peça sair igual da primeira à milésima. |
| Entradas de metal | Na medalha redonda, as entradas são abertas em quatro posições igualmente espaçadas no contorno | Distribui o metal na cavidade e reduz a tensão que abriria fissuras na peça. |
| Arquivamento | Depois do primeiro lote, o molde fica arquivado na fábrica | A reposição sai da mesma matriz, sem pagar molde novo, e o lote novo é idêntico ao original. |
É essa cadeia que explica a diferença entre uma medalha fundida bem resolvida e uma que sai com marca de fluxo, trinca ou Canto incompleto. O detalhe da injeção está em fundição sob pressão, e a sequência completa, em processo de fabricação.
Letras mínimas e legibilidade: o que cada liga e cada processo aceita
Toda encomenda traz a mesma pergunta escondida: esse texto, nesse tamanho, sai legível? Os limites abaixo são os números que não se negociam na fundição. Eles valem para qualquer diâmetro, e é por isso que o designer precisa conhecê-los antes de fechar a arte.
| Limite | Valor | O que acontece se não for respeitado |
|---|---|---|
| Linha mínima de gravação | 0,3 mm | É o menor traço que sai nítido na peça fundida. Abaixo disso, o traço desaparece sob a camada de metal. |
| Relevo mínimo | 0,4 mm de altura | É a altura mínima para o detalhe aparecer com definição depois da galvanoplastia e do esmalte. |
| Entrada de cor — esmalte macio | 0,3 mm | A tinta escorre e invade a linha metálica, apagando o contorno do desenho. |
| Entrada de cor — imitação de esmalte duro | 0,5 mm | A pasta não assenta e o polimento arrasta a cor para fora da área. |
| Entrada de cor — esmalte vítreo | 0,5 mm | Mesma exigência do esmalte duro, com a cor sólida e a translúcida exigindo a mesma largura de entrada. |
| Impressão UV sobre relevo | Desnível de até 7 mm | Acima disso a cabeça da impressora perde o foco e a imagem sai falhada. |
| Gravação a laser | Conteúdo variável | É a via para numeração sequencial, nome individual e data: entra por último na ordem do processo e funciona em qualquer superfície. |
Um ponto importante: a altura da letra não sai de uma tabela por diâmetro. O número fixo é o do traço e o da altura do relevo; o que o diâmetro muda é quantos caracteres cabem na face e a distância de leitura. Duas versões do mesmo desenho em diâmetros diferentes precisam de layouts diferentes, não apenas de uma escala aplicada por cima.
| Diâmetro | Efeito sobre a legibilidade | O que costuma resolver |
|---|---|---|
| 44–64 mm | A face é pequena: o mesmo traço de 0,3 mm ocupa uma fração maior da área útil e sobra menos espaço para nome e data. | Nome curto no anel ou no verso, data em uma linha e numeração individual por gravação a laser. |
| 76–102 mm | Há espaço para duas ou três linhas de texto, e o relevo ganha contraste suficiente para ser lido à distância. | Nome do evento, nome do atleta e ano, com a gravação a laser reservada para os dados variáveis. |
| 127 mm ou mais | A peça comporta frente e verso com texto, data e logos, e o relevo pode ser mais alto sem perder a área de cor. | Layout de duas faces com patrocinadores e grafismos da marca. |
A tabela completa de diâmetros e pesos está em tamanhos e pesos das medalhas, e os métodos de gravação em gravação em medalhas.
Amostra, prova de cor e aprovação: quem decide o quê
A maior parte dos atrasos que chegam na fábrica não é de produção: é de aprovação. A sequência abaixo diz quem decide o quê em cada etapa e, principalmente, o que pode ser corrigido sem reabrir a matriz — porque corrigir com o molde aberto custa tempo e uma nova ferramenta.
| Etapa | Quem confirma | O que se corrige sem reabrir a matriz |
|---|---|---|
| Arte e render 3D | O cliente, sobre o render entregue em 24 h, com alterações ilimitadas | Tudo: formato, texto, posição da fita e do furo. O molde ainda não foi aberto. |
| Abertura do molde | A fábrica, com a matriz usinada e tratada termicamente | Nada: a decisão de relevo e formato é definitiva aqui. Por isso a aprovação da arte vem antes. |
| Primeira peça fundida | A fábrica, na inspeção depois da fundição | Nada na matriz. O que se ajusta é o processo: liga, pressão de injeção e polimento. |
| Prova de cor e acabamento | O cliente, pela foto e pelo vídeo multiângulo da peça: fundição, galvanoplastia, entrada de cor e verso | A cor do esmalte, o tom do banho, o acabamento e o texto da gravação. Nenhuma reabertura de molde. |
| Amostra física, se for pedida | O cliente, em 7–10 dias, com o frete internacional por sua conta | O mesmo conjunto da prova por foto, com a vantagem de conferir brilho e peso na mão. |
| Produção e inspeção final | A fábrica, com três inspeções antes da embalagem | Nada se corrige aqui. É exatamente por isso que o visto bueno acontece antes. |
Em resumo: cor, acabamento e gravação se ajustam com o molde aberto. Relevo e formato, não — se o desenho muda depois da abertura da matriz, começa-se uma nova. Por isso o tempo investido na arte antes de aprovar é o mais barato de todo o pedido.
Recursos para comparar cotações e fechar o pedido
Para comparar duas fábricas em vez de comparar dois e-mails, use o mesmo conjunto de material nas duas partes: o custo por faixa, o motivo do mínimo, a forma de auditar o fornecedor e o cronograma. Estes são os documentos que usamos internamente para explicar o pedido.
Quanto custa uma medalha personalizada
O custo por faixa de quantidade e as partidas que entram em cada orçamento.
Por que o mínimo é de 100 peças
A lógica do MOQ por design e o que ele significa para o número de moldes de um pedido.
Como verificar se o fornecedor é mesmo fábrica
Perguntas e dados que revelam quem produz e quem apenas revende.
O roteiro completo da encomenda
Do primeiro e-mail ao envio: o que informar em cada etapa e em que prazo.
Processo de fabricação passo a passo
A sequência da fundição à embalagem, com os parâmetros de cada etapa.
Guia de design de medalhas
Formatos de arquivo, limites de linha e relevo e o que a fundição não aceita.
Cronograma de entrega das medalhas
Como as etapas de arte, amostra e produção se somam até a data do evento.
Métodos de gravação em medalhas
Laser, UV e as demais vias para nome, número e data.
A linha completa de medalhas personalizadas
Materiais, acabamentos e formatos que a fábrica produz, lado a lado.
Com esses números em mãos, o orçamento deixa de ser uma proposta única e vira uma comparação possível. Envie a arte e a quantidade e devolvemos a cotação por faixa de quantidade, com o desglose das partidas e o passo a passo da encomenda.