Pins Personalizados — Esmalte Blando y Duro, Troquelado
De pins de solapa para clubes a juegos de chapas corporativas, fabricamos pins personalizados en fábrica propia: esmalte blando, esmalte duro y metal troquelado con una gama completa de baños. Envíe su logo y reciba un diseño gratis con render 3D en 24 horas. Producción en 7-15 días, MOQ 100 piezas.
Muestras de Productos
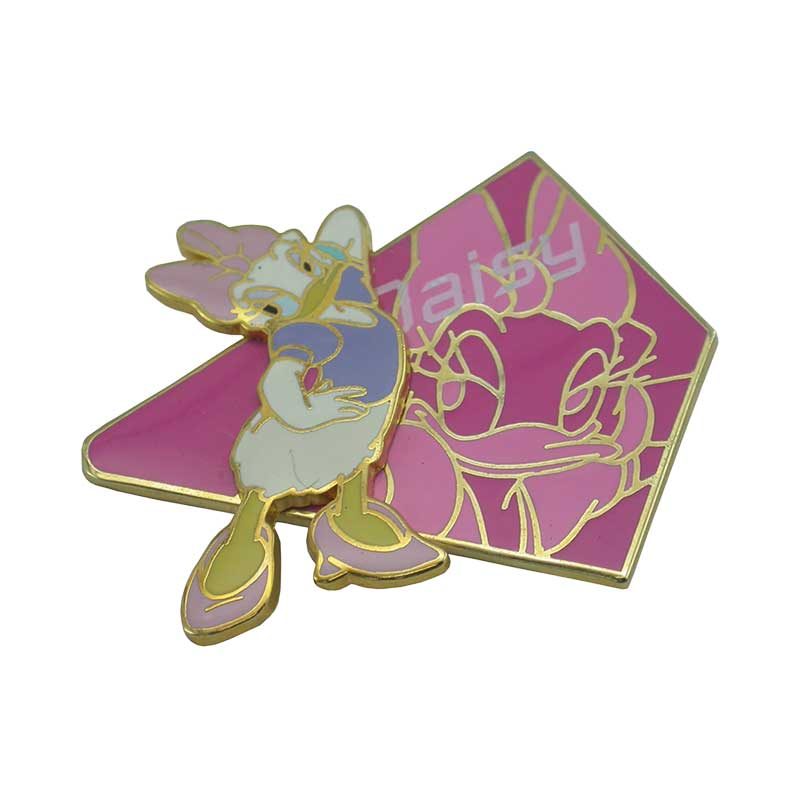
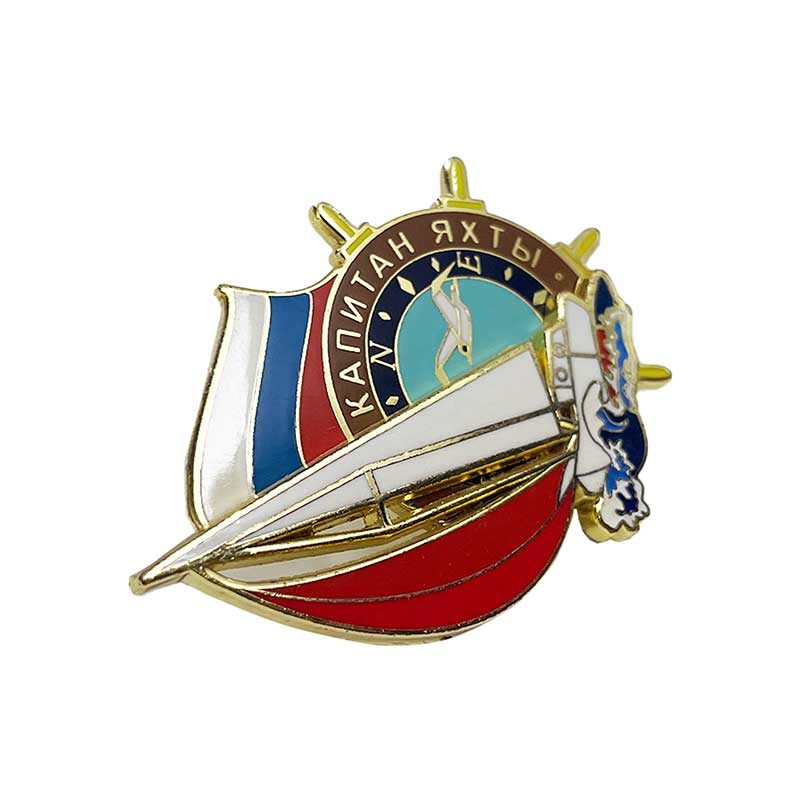
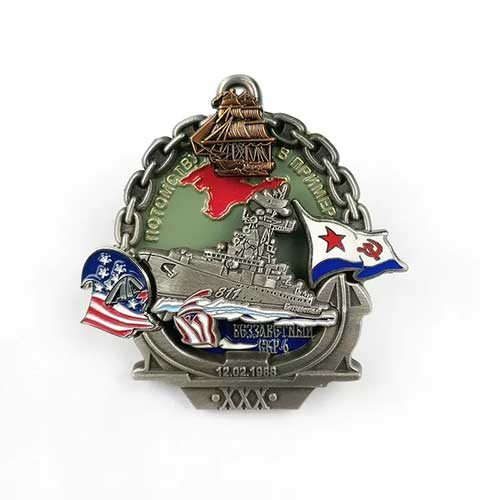
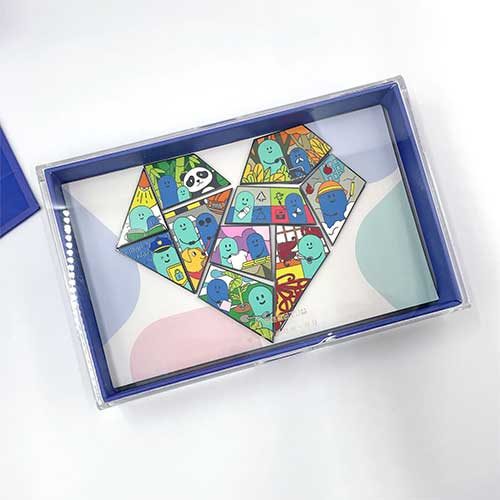
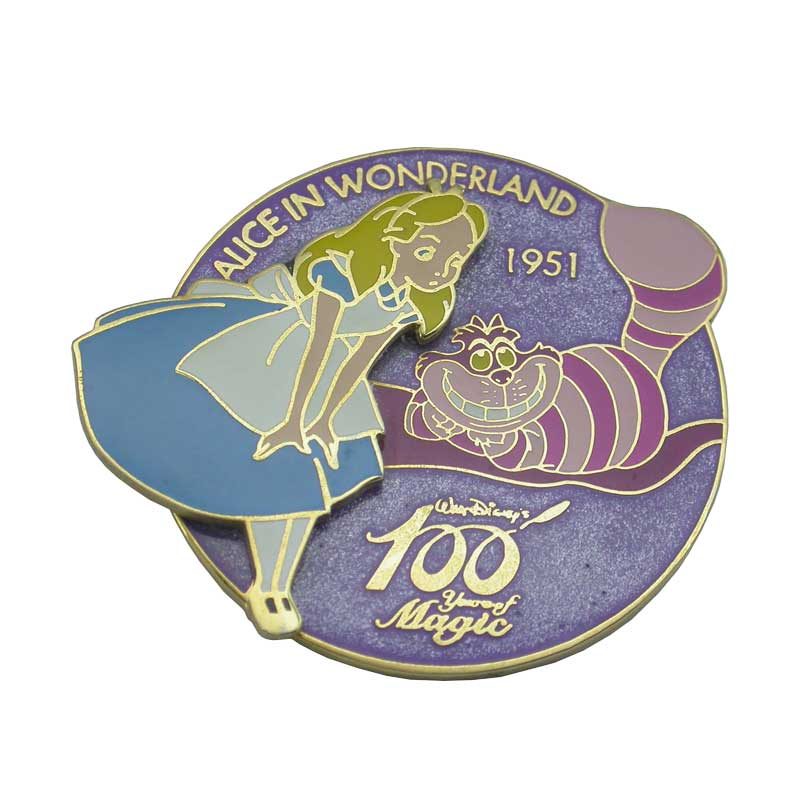
Estilos de pins personalizados que fabricamos
Pins de esmalte blando
Líneas de metal en relieve con color en hueco — el estilo más popular y económico, con tacto texturizado.
Pins de esmalte duro
Color relleno y pulido plano para un acabado liso, tipo joyería, de alta gama.
Pins troquelados
Sin color — metal en relieve y hueco en oro, plata o níquel negro para un aspecto elegante.
Pins de solapa y chapas
Logos corporativos, escudos de club y emblemas escolares con cierre de mariposa o imán.
Chapas con cinta
Chapas de premio con cinta impresa o tejida para ceremonias y competiciones.
Pins abrebotellas
Pins de doble función con abrebotellas integrado — prácticos y coleccionables.
Especificaciones y opciones de pins
| Especificación | Estándar | Opciones |
|---|---|---|
| Material | Latón o aleación de zinc | Hierro (económico); cobre |
| Estilo | Esmalte blando | Esmalte duro, troquelado, moldeado 3D |
| Tamaño | 25-50mm | Mini 15mm o grande 75mm+ |
| Baño | Oro, níquel, níquel negro | Oro antiguo, oro rosa, cobre, arcoíris |
| Cierre | Mariposa | Goma, imán, imperdible de seguridad |
| MOQ | 100 piezas por diseño | Descuentos por volumen en 300 / 1.000 / 5.000 |
| Producción | 7-15 días tras aprobar la muestra | Express hasta 7 días con molde existente |
Requisitos de archivo y diseño para pins
Formatos que aceptamos
Trabajamos con archivos vectoriales .AI, .EPS, .PDF y .SVG con el texto trazado. Si solo tiene un mapa de bits, envíelo a 300 dpi o superior y nuestro equipo lo vectoriza sin coste.
Grosor mínimo de línea
La línea de metal más fina que reproducimos es de 0,3 mm. Los trazos por debajo de esa medida se cierran en el molde o desaparecen al pulir, por eso los revisamos y le proponemos engrosarlos antes de fabricar.
Relieve y espesor de pared
El relieve mínimo es de 0,4 mm y el espesor de pared mínimo en aleación de zinc es de 2 mm. Por debajo de esos valores la pieza sale frágil o con esquinas sin llenar.
Zonas de color
El esmalte blando admite huecos de color desde 0,3 mm; la imitación de esmalte duro y la pintura vítrea necesitan 0,5 mm. Las áreas más pequeñas se resuelven con impresión UV o serigrafía.
Color Pantone
Indique el código Pantone de cada color de marca. Igualamos la formulación y la archivamos para que las reposiciones y los pedidos repetidos salgan idénticos a la primera tirada.
Texto y detalles finos
Las letras muy pequeñas y los degradados finos no siempre se reproducen en metal. Revisamos su arte en 24 horas y le devolvemos un render 3D con los ajustes necesarios, con modificaciones ilimitadas.
Cómo se fabrica un pin: del diseño al embalaje
Diseño y render 3D
Recibimos su logo, dibujamos la pieza y le entregamos un render 3D en 24 horas, con modificaciones ilimitadas hasta que lo apruebe.
Molde de acero
Pasamos el diseño a plano 3D, tallamos el molde en acero para herramientas y le aplicamos tratamiento térmico para ganar dureza y resistencia al desgaste.
Fundición a presión
Aleación de zinc Zamak 3#, 5# o 7# fundida a 385 °C e inyectada en una máquina de 88 toneladas, que reproduce relieves y huecos en una sola pieza.
Desbarbado y pulido
Retiramos el bebedero y las rebabas, y pulimos canto y cara en pulidoras húmedas de circuito cerrado hasta dejar la superficie lista para el baño.
Remachado del cierre
Fijamos el accesorio antes del tratamiento superficial: espuela, alfiler de seguridad, tornillo o el alojamiento del imán.
Baño electrolítico en 9 etapas
Desencerado, limpieza ultrasónica, cobre alcalino de imprimación de unos 500 segundos, cobre ácido de brillo de 20 a 60 minutos, color, secado en túnel a 100 °C durante 40 minutos, barniz de sellado y descuelgue.
Relleno de color
Esmalte blando en huecos desde 0,3 mm, o imitación de esmalte duro y pintura vítrea desde 0,5 mm. El curado se hace a 60-70 °C durante 60-90 minutos o a 100 °C durante 60 minutos.
Impresión y grabado
Impresión UV sobre superficies con desnivel de hasta 7 mm y con degradados; serigrafía en colores planos sin degradado cuando se exige precisión de registro; láser para numeración correlativa y contenido variable.
Montaje y embalaje
Imán redondo de Φ2 a Φ20 mm, cinta tejida de 860-900 × 20-30 mm (800 × 20 mm en versión infantil) soldada por ultrasonidos, y embalaje en bolsa, tarjeta, estuche de terciopelo, blíster o caja acrílica.
Cantidad, molde, precio y plazo de entrega
El precio de un pin depende del tamaño, del número de colores, del baño y de la cantidad. El molde de acero se cobra una sola vez por diseño y se conserva en fábrica, de modo que al subir la cantidad su coste se reparte entre más piezas y el precio unitario baja por tramos. Las cifras exactas se calculan en su presupuesto, pero puede orientarse con esta tabla.
| Cantidad | Molde | Precio unitario | Plazo | Observación |
|---|---|---|---|---|
| 100 piezas | Molde nuevo por diseño, cargo único | Tramo más alto: el molde se reparte entre pocas piezas | Muestra 7-10 días + producción 7-15 días | Cantidad mínima por diseño |
| 300 piezas | Mismo molde, sin cargo adicional | Bajada clara respecto a 100 piezas | Muestra 7-10 días + producción 7-15 días | Tramo habitual para clubes y pymes |
| 1.000 piezas | Mismo molde | Nueva bajada por economía de escala | Muestra 7-10 días + producción 7-15 días | Tramo típico de merchandising y ferias |
| 5.000 piezas o más | Mismo molde, conservado para reposiciones | Coste unitario más bajo de la serie | Producción 7-15 días, programada por lotes | Para distribución, cadenas de tiendas y campañas nacionales |
Usos y sectores de los pins personalizados
Clubes y federaciones
Escudos, pins de temporada y chapas de competición con cierre de mariposa o imán. Tiradas desde 100 unidades por diseño.
Empresas y recursos humanos
Pins de aniversario laboral, reconocimiento a equipos y bienvenida, con el Pantone corporativo reproducido en esmalte.
Escuelas y universidades
Emblemas de centro, promociones de graduación y pins de intercambio para alumnos y asociaciones.
Eventos, congresos y ferias
Pins de acreditación y merchandising de edición limitada, con numeración láser cuando se quiere una pieza única.
Turismo, museos y tiendas
Chapas de recuerdo y líneas de producto para expositor, con tarjeta de respaldo y blíster listos para colgar.
Distribuidores y mayoristas
Producción con marca blanca, embalaje neutro y repetición de pedido sin volver a pagar el molde.
Defectos frecuentes y cómo evitarlos
| Defecto | Causa habitual | Cómo lo evitamos |
|---|---|---|
| Grietas en la pieza | Expulsores insuficientes o mal repartidos en el molde | Diseño de molde con expulsores equilibrados y prueba de la primera pieza antes de la serie |
| Marcas de flujo en la superficie | Molde poco pulido, presión insuficiente o arranque demasiado rápido | Pulido del molde y parámetros de inyección estables en la máquina de 88 toneladas |
| Porosidad | Mala ventilación del molde | Canales de ventilación y revisión del llenado en la primera inyección |
| Esquinas agudas sin llenar | Presión de inyección insuficiente | Presión completa de 88 toneladas y radio mínimo en las esquinas del diseño |
| Ampollas en el baño | Limpieza insuficiente antes de bañar o barniz mal secado | Limpieza ultrasónica y secado en túnel a 100 °C durante 40 minutos |
| Estrías en el baño | Baño poco agitado o con exceso de impurezas orgánicas | Control y filtrado periódico de los baños de galvanoplastia |
| Impurezas en el esmalte | Cabina de pintado con polvo | Cabina limpia y filtrado de la pintura antes de cada lote |
| Ampollas o descolgados en la pintura | Pieza sucia, burbujas en la pintura o pintar las dos caras | Desengrasado previo, pintado por una sola cara y curado a 100 °C durante 60 minutos |
| Microporos en la pintura | Humedad en el aire comprimido o disolvente incorrecto | Secado del aire comprimido y disolvente correcto para cada pintura |
Datos de fábrica y garantía
Fábrica propia desde 2010
Planta en Huizhou (Guangdong) y oficina en Dongguan. No revendemos: fundimos, bañamos y coloreamos bajo el mismo techo.
Más de 30.000 piezas al día
Capacidad para absorber picos de temporada y campañas de gran volumen sin ceder la producción a terceros.
Exportación a más de 50 países
Documentación y embalaje preparados para envío internacional a distribuidores, mayoristas y marcas.
Control de calidad en 3 fases
Revisión de la pieza fundida, del baño y del color antes del embalaje, para entregar solo producto conforme.
Certificaciones
BSCI, Disney, ISO 9001, Reach, RoHS, TÜV Rheinland, Sedex y USJ.
Diseño gratis en 24 horas
Equipo de diseño propio, render 3D y modificaciones ilimitadas antes de pasar a fabricación.
Plazos de producción
Muestra en 7-10 días y producción en 7-15 días tras la aprobación del diseño.
Condiciones de pago
T/T 30 % de anticipo y 70 % antes del envío. Net 30 o Net 60 para clientes con historial de pedidos.
Materiales para pins: aleación de zinc, latón y hierro
El material decide el proceso de fabricación y el nivel de detalle que se puede reproducir. La aleación de zinc se funde a presión y permite relieves, huecos de color y formas 3D en una sola pieza; el latón y el hierro se estampan y recortan, con un límite de grosor más estricto.
| Material | Densidad | Proceso | Límite de grosor | Cuándo conviene |
|---|---|---|---|---|
| Aleación de zinc (Zamak 3#, 5#, 7#) | 6,7 g/cm³ | Fundición a presión a 385 °C | Espesor de pared mínimo de 2 mm | Relieve, huecos de color y formas 3D: el estándar de la serie |
| Latón | 8,9 g/cm³ | Estampado y corte | Más de 3 mm resulta difícil de estampar | Color amarillo propio, menos porosidad superficial y acabado de gama alta |
| Hierro | 7,8 g/cm³ | Estampado y corte | Más de 4 mm resulta difícil de estampar | La alternativa económica; exige un baño completo para evitar la oxidación |
Acabados y baños: brillo, mate y envejecido
El baño electrolítico se aplica sobre una capa de cobre alcalino y otra de cobre ácido, y es el acabado más duradero y también el más costoso. Cuando el color deseado no se consigue con baño, recurrimos a la pintura o a la electroforesis, que cubren tonos como el blanco o el azul.
| Familia de acabado | Colores disponibles | Aspecto | Cuándo elegirlo |
|---|---|---|---|
| Baño brillante de espejo | Oro, níquel, cobre, oro rosa, cromo, níquel negro y platino | Superficie especular con reflejo alto | Logos corporativos, insignias y piezas de gama alta |
| Baño mate o perlado | Oro mate, níquel mate, cobre mate y oro rosa mate | Brillo suave, sin reflejo directo | Diseños con mucho relieve donde el brillo difumina el detalle |
| Acabado envejecido | Bronce antiguo, estaño antiguo, cobre antiguo y negro mate | Contraste de claros y oscuros en los huecos | Escudos de club, emblemas históricos y piezas de colección |
| Baños especiales | Arcoíris por vacío y baño bicolor, normalmente oro con níquel | Efecto multicolor o dos metales en una misma pieza | Ediciones limitadas, merchandising y lanzamientos de marca |
Cierres, reversos y accesorios del pin
El accesorio se remacha al reverso antes del tratamiento superficial, de modo que el baño lo cubre también a él. Elegir el cierre correcto evita el problema más frecuente en un pin: que se suelte o que gire sobre la solapa.
| Cierre | Cómo se fija | Uso recomendado |
|---|---|---|
| Mariposa | Capuchón metálico sobre la espiga remachada en el reverso | Uso general en solapa, chaqueta y uniforme |
| Goma | Capuchón de goma sobre la misma espiga | Tejidos delicados, material escolar y manipulación frecuente |
| Imán | Imán redondo alojado en el reverso, de Φ2 a Φ20 mm | Prendas finas que no deben perforarse y pins de doble función |
| Imperdible de seguridad | Alfiler con pestillo remachado al reverso | Ropa de trabajo, uso infantil y piezas que no deben perderse |
| Tornillo y tuerca | Fijación roscada que atraviesa la prenda | Piezas pesadas, exposición permanente y placas de pequeño formato |
| Anilla, mosquetón o broche | Conector metálico para colgar del pin otro elemento | Convertir el pin en llavero, colgante o pieza con cadena |
El reverso admite además acabado arenado para dar textura, grabado láser para numeración correlativa o contenido variable, y un segundo punto de fijación cuando el pin supera los 50 mm y necesita apoyarse en dos puntos para no girar.
Embalaje y presentación para la venta al por mayor
| Formato | Descripción | Cuándo conviene |
|---|---|---|
| Bolsa individual | Bolsa PP, OPP o con cremallera, una pieza por bolsa | Distribución a granel y reposición de stock: la opción más económica |
| Tarjeta de respaldo | Pin montado sobre tarjeta impresa con su marca | Expositor de tienda, merchandising y venta en mostrador |
| Blíster | Pieza visible y protegida en envase termoformado | Autoservicio en retail donde el cliente compra por impulso |
| Bolsa de terciopelo | Funda suave de terciopelo para una sola pieza | Regalo corporativo, ceremonias y entrega individual |
| Estuche o caja de regalo | Caja rígida con interior acolchado | Piezas conmemorativas, juegos numerados y premiaciones |
| Caja acrílica | Caja transparente que deja ver la pieza | Coleccionismo, exposición en vitrina y piezas de edición limitada |
Para distribuidores y mayoristas trabajamos con embalaje neutro y marca blanca, de modo que la pieza llega lista para entrar en su propio canal de venta sin ninguna referencia a nuestra fábrica.
Cómo trabajamos: del presupuesto a la entrega
| Paso | Qué hacemos | Plazo | Qué recibe usted |
|---|---|---|---|
| 1. Consulta | Revisamos su logo, cantidad, tamaño y fecha de uso | Respuesta en 24 horas | Presupuesto detallado sin compromiso |
| 2. Diseño gratuito | Nuestro equipo de diseño dibuja la pieza y la ajusta | 24 horas, con modificaciones ilimitadas | Render 3D del pin para aprobación |
| 3. Molde y muestra | Tallamos el molde de acero y fabricamos la primera pieza | 7-10 días | Muestra física o informe fotográfico |
| 4. Aprobación | Fotos y vídeo en detalle de fundición, baño, color y reverso | Confirmación en el mismo día | Visto bueno antes de la serie |
| 5. Producción en serie | Fundición, pulido, baño, color, montaje y embalaje | 7-15 días tras la aprobación | Serie completa con control en 3 fases |
| 6. Inspección y envío | Revisión final y preparación del embalaje de exportación | Embalaje listo para envío internacional | Documentación y piezas conformes |
Qué exigir a una fábrica de pins antes de cerrar el pedido
Comparar presupuestos solo por el precio unitario es el error más caro en la compra al por mayor. Estas son las siete preguntas que separan a una fábrica real de un intermediario, con la respuesta que le damos en cada una.
| Pregunta | Por qué importa | Nuestra respuesta |
|---|---|---|
| ¿El molde se conserva en fábrica? | Evita pagar el molde dos veces al repetir la tirada | Guardamos el molde de acero de cada diseño; repetir pedido no lo vuelve a cobrar |
| ¿Archivan la fórmula de color? | Garantiza que la reposición coincida con la primera serie | Archivamos la formulación Pantone de cada color de su marca |
| ¿Cuántas fases de control tienen? | El defecto se detecta antes del embalaje, no en su almacén | Control en 3 fases: pieza fundida, baño y relleno de color |
| ¿Cuál es la capacidad real de planta? | Determina si absorberán sus picos de temporada | Más de 30.000 piezas al día en planta propia en Huizhou |
| ¿Qué certificaciones aportan? | Requisito de compra en retail y grandes cuentas | BSCI, Disney, ISO 9001, Reach, RoHS, TÜV Rheinland, Sedex y USJ |
| ¿Cómo se aprueba la muestra? | Define si el plazo total se alarga o no | Fotos y vídeo de detalle: el 95 % de los pedidos se aprueban así |
| ¿Qué condiciones de pago ofrecen? | Afecta directamente a su tesorería | T/T 30 % de anticipo y 70 % antes del envío; Net 30 o Net 60 con historial |
Guías y recursos para su próximo pedido al por mayor
Cómo se fabrican las piezas metálicas
El recorrido completo de la fundición al embalaje, explicado por quien lo produce.
Zinc, latón o hierro: comparativa
Densidad, proceso y límite de grosor de cada aleación antes de elegir material.
Guía de diseño paso a paso
Qué decisiones de arte conviene cerrar antes de pedir presupuesto.
Medidas y tamaños habituales
Cómo afecta el formato al peso, al detalle del relieve y al precio unitario.
Relieve 3D: cómo se consigue
Escultura en aleación de zinc, baño y relleno de color en piezas dimensionales.
Técnicas de grabado y numeración
Láser para contenido variable y serigrafía cuando se exige precisión de registro.
Cómo preparar el presupuesto
Qué variables mueven el precio y cómo escala con el volumen del pedido.
Reconocimiento corporativo
Programas de aniversario y bienvenida con el Pantone de su marca reproducido.
Trofeos personalizados
La pieza de mayor formato para acompañar sus pins en la misma ceremonia.
Pins personalizados — preguntas frecuentes
¿Cuál es la diferencia entre esmalte blando y duro?
El esmalte blando tiene áreas de color en hueco con líneas de metal en relieve y tacto texturizado. El esmalte duro se rellena y pule completamente plano, con superficie lisa tipo joyería, más duradero pero algo más caro.
¿Pueden igualar los colores Pantone de mi marca?
Sí. Igualamos cada color a su especificación Pantone exacta y archivamos las fórmulas de esmalte para que los pedidos repetidos sean consistentes.
¿Cuál es el pedido mínimo de pins personalizados?
Nuestro MOQ es de 100 piezas por diseño. Para pedidos pequeños de club, consúltenos: quizá podamos adaptar un diseño existente.
¿Puedo hacer un pin moldeado 3D en vez de plano?
Sí. Los pins 3D (troquelados) se esculpen en aleación de zinc para un logo o personaje totalmente dimensional, luego se bañan y opcionalmente se rellenan de color.
¿Cómo empiezo un pedido?
Envíe su logo o idea por nuestra página de contacto. Respondemos en 24 horas con un diseño gratis, render 3D y presupuesto detallado.
¿Cuánto tiempo conservan el molde de mi pin si quiero repetir el pedido?
Guardamos el molde de acero de cada diseño en fábrica. Al repetir un pedido no vuelve a cobrarse el molde y reutilizamos las mismas fórmulas de color Pantone archivadas, de modo que la segunda tirada coincide con la primera.
¿Qué durabilidad tienen el baño metálico y el esmalte en uso diario?
El baño se aplica sobre una capa de cobre alcalino y otra de cobre ácido, se seca en túnel a 100 °C y se sella con barniz protector, lo que evita la oxidación. El esmalte se hornea hasta su curado completo a 100 °C durante 60 minutos, por lo que resiste el roce diario en solapa, mochila o llavero.
¿Cuáles son las condiciones de pago para pedidos de pins?
Para nuevos clientes trabajamos con T/T: 30 % de anticipo para iniciar la producción y 70 % antes del envío. Los clientes con historial de pedidos pueden solicitar condiciones de crédito Net 30 o Net 60.
¿Puedo aprobar la muestra con fotos y vídeo en vez de recibir la pieza física?
Sí, es la práctica estándar: el 95 % de los pedidos se aprueban así. Enviamos fotos y vídeo en detalle de la pieza fundida, el baño, el relleno de color y el reverso, y al confirmar pasamos directamente a producción. Si necesita la pieza física, la muestra tarda 7-10 días y el porte internacional corre por su cuenta.
¿Qué material conviene para un pin: aleación de zinc, latón o hierro?
La aleación de zinc Zamak 3#, 5# o 7# se funde a 385 °C y es la que usamos en la mayoría de los pins: admite relieve desde 0,4 mm, huecos de color y formas 3D, con un espesor de pared mínimo de 2 mm. El latón, con 8,9 g/cm³, y el hierro, con 7,8 g/cm³, se estampan en lugar de fundirse: el latón da el acabado más fino y el hierro es la alternativa económica, pero por encima de 3 mm y de 4 mm respectivamente resultan difíciles de estampar.
¿Qué cierre elijo para mis pins?
El cierre de mariposa es el más habitual en solapa y uniforme. La goma protege los tejidos delicados, el imán redondo de Φ2 a Φ20 mm alojado en el reverso evita perforar la prenda, y el imperdible de seguridad fija bien la pieza en ropa de trabajo o en uso infantil. Para piezas grandes recomendamos tornillo y tuerca, o dos cierres repartidos en el reverso para que el pin no gire.
¿Pueden entregar los pins embalados listos para vender en tienda?
Sí. Embolsamos cada pieza de forma individual en bolsa PP, OPP o con cremallera, o la montamos en tarjeta de respaldo, blíster, bolsa de terciopelo, estuche, caja de regalo o caja acrílica. El formato de embalaje se define antes de arrancar la producción, porque el montaje del cierre, del imán y de la tarjeta se hace en la misma línea.
¿Qué control de calidad pasan mis pins antes del envío?
Revisamos la pieza en tres fases: la fundición, el baño electrolítico y el relleno de color. En cada fase comprobamos el espesor de pared de 2 mm, el relieve mínimo de 0,4 mm, el ancho de línea mínimo de 0,3 mm y la correspondencia del esmalte con su código Pantone. Solo se embalan piezas conformes y, si una partida se desvía, se reproduce antes de enviar.
Recursos relacionados
Guía completa de pins personalizados
Tipos, acabados, cierres y cantidades: todo lo que conviene decidir antes de encargar un pin.
Esmalte blando frente a esmalte duro
Diferencias de tacto, relieve mínimo, coste y durabilidad entre las dos técnicas de relleno de color.
Guía de diseño para piezas de metal
Cómo preparar el arte: líneas, relieve y colores que sí se pueden fabricar en metal.
Preparar el arte antes de fabricar
Formatos, trazado de textos y resolución mínima que pedimos en cada archivo.
Proceso de fabricación paso a paso
Del molde de acero a la fundición, el baño electrolítico y el control de calidad.
Materiales: zinc, latón y hierro
Densidad, nivel de detalle y coste de cada aleación, y cuándo conviene usarlas.
Cantidades mínimas, precios y cómo pedir
Qué mueve el precio de una pieza metálica y cómo escala con el volumen.
Medallas personalizadas
El catálogo completo para carreras, clubes y premios corporativos.
Placas conmemorativas
Cuando el reconocimiento pide una pieza de mayor formato que un pin de solapa.
Medallas baratas para tiradas grandes
Qué partidas del presupuesto se pueden ajustar sin tocar el relieve ni el esmalte del pin.
Diseñe sus pins personalizados hoy
Cuéntenos sobre su club, empresa o evento y reciba un diseño de pin gratis con render 3D y presupuesto detallado en 24 horas.
Diseño y Presupuesto Gratis