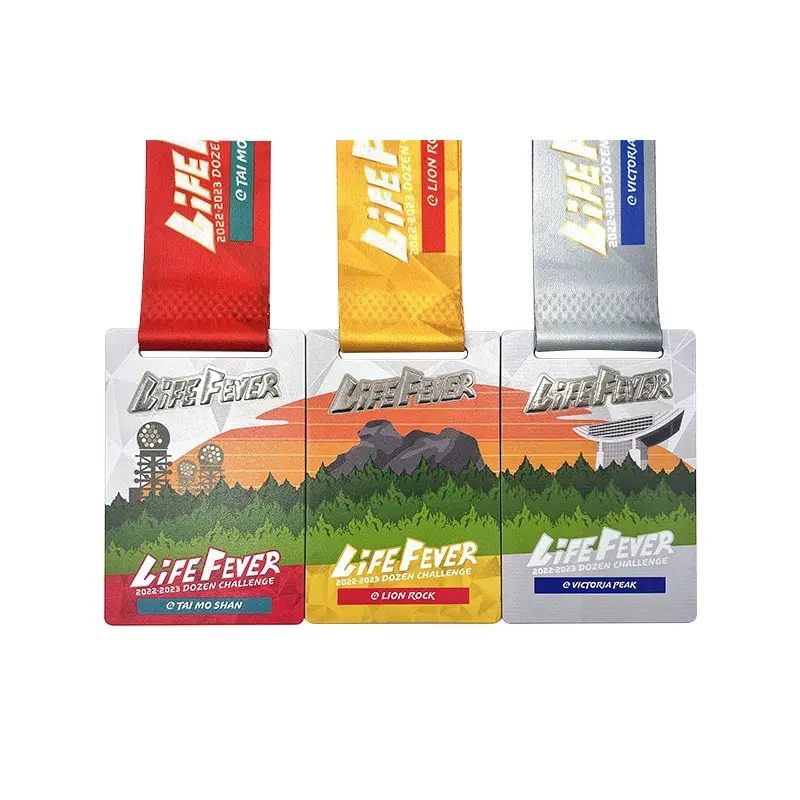
Una medalla de trail running no se lleva veinte minutos en el cuello junto al arco de meta: se lleva puesta durante horas, se fotografía en la cima, se moja en el avituallamiento, roza la roca al apoyarse en un paso expuesto y termina el día colgada de una mochila o del respaldo de una silla. Esa diferencia de uso —más tiempo de porte, más abrasión, más sudor, más polvo y más frío— es la que separa una medalla de asfalto de una medalla de montaña. En MedalOrigin (Badge Artisans, 众沐, desde 2010) fabricamos medallas para trail, ultra y carreras por montaña en nuestra propia planta de fundición en Huizhou, con oficina comercial en Dongguan, y este artículo recoge exactamente lo que discutimos con clubes de montaña, organizadores de carreras por montaña y concejalías de deporte antes de abrir un molde. Si es la primera vez que trabajas con nosotros, empieza por la guía general de medallas personalizadas y vuelve aquí para la parte de ingeniería, que es donde se decide si tu medalla aguanta la montaña o se queda en un bonito render.
La mayoría de los briefings que recibimos piden lo mismo: “una medalla grande, con el perfil del macizo, que se vea potente”. Nadie pide bisel, ni radio de canto, ni gramos, ni tipo de sutura de la cinta. Y sin embargo, esas cuatro decisiones son las que producen las quejas del día siguiente: el canto que corta la mano al colgársela, el peso que marca el cuello en un 100K, el relieve que se rellena de barro y no se limpia, la cinta que se despega en el primer tirón. Aquí vamos a poner números y criterio a esas cuatro decisiones, más el cálculo de cantidades por grupo de distancia y el calendario que hay que respetar para que las cajas lleguen antes del dorsal.
Por qué una medalla de trail no es una medalla de asfalto
En una carrera popular de 10K, la medalla se entrega, se fotografía y se guarda. La vida útil de porte es de minutos y la abrasión es prácticamente nula. En un trail de 50K o en un ultra de 100 millas, el objeto pasa doce, veinte o treinta horas en contacto con el cuerpo del corredor, y luego varias horas más en una mochila o en el cuello de alguien que ya no se acuerda de que la lleva. El resultado es un ciclo de agresión muy distinto: fricción textil continua contra el pecho, sudor salino, agua de lluvia, barro, golpes contra bastones y piedra, y almacenamiento improvisado.
De ahí salen tres consecuencias de diseño que rara vez aparecen en un briefing de carrera urbana.
La primera es que el canto deja de ser decorativo y pasa a ser una superficie de contacto. Un canto vivo en un disco de zinc de 3 mm corta. No corta como un cuchillo, pero después de seis horas de balanceo contra el esternón produce roce, y en la foto de meta se ve la marca.
La segunda es que el peso deja de ser irrelevante. En una carrera de asfalto nadie se queja de 90 gramos. En un ultra, 90 gramos colgando de una cinta de 20 mm durante diez horas sí se notan, sobre todo en los últimos kilómetros, cuando el corredor ya lleva la cabeza baja y la cinta se ha quedado húmeda y más pesada.
La tercera es que el acabado deja de ser estético y pasa a ser funcional. Un baño de oro viejo con sellado deficiente se abre en las zonas de máximo roce —el borde inferior del disco y la zona donde golpea la hebilla— y entonces la medalla no “envejece”, se desconcha. En montaña, un desconchón se ve el doble porque el metal desnudo contrasta con el relieve oscurecido.
| Criterio | Medalla de asfalto / 10K | Medalla de trail / ultra |
|---|---|---|
| Tiempo de porte | Minutos, hasta la foto | Horas, hasta el refugio o el coche |
| Superficie crítica | Cara frontal | Canto, borde inferior y zona de hebilla |
| Agresión dominante | Ninguna | Sudor, lluvia, barro, roca, bastones |
| Peso aceptable | Poco relevante | Crítico por encima de cierto umbral |
| Acabado prioritario | Brillo y color | Resistencia al roce y a la limpieza |
| Diferenciación | Una sola medalla para todos | Una medalla por grupo de distancia |
La ergonomía del finisher: bisel, grosor y peso
Bisel y radio de canto
El bisel es la transición entre la cara del disco y el canto. En un molde de fundición a presión se consigue con el propio mecanizado de la cavidad: la arista del molde se redondea con una herramienta de radio antes del tratamiento térmico, y ese radio se replica en cada pieza inyectada. Cuando un cliente nos pide “que no corte”, la respuesta técnica no es “lo pulimos después”: es definir un radio de canto en el molde desde el primer electrodo. Pulir a mano un canto vivo en producción masiva es caro, irregular y deja microvariaciones entre piezas; definirlo en molde es gratis y consistente para las 5.000 unidades.
En la práctica distinguimos tres zonas. El canto exterior del disco necesita el radio más generoso, porque es el que roza la piel y la ropa. El canto de los calados y ventanas necesita radio también, pero por otra razón: un ángulo vivo en un calado es un punto de concentración de tensión y, además, una zona donde el baño electrolítico se deposita de forma irregular y aparece el temido “filo sin baño”. Y el canto de los elementos en relieve alto (una cumbre, una cresta, un animal) no necesita radio de piel, pero sí un ángulo de salida suficiente para que la pieza se desmolde sin arrastrar material.
Ese último punto explica un defecto que vemos mucho en muestras de otros proveedores: crestas de montaña con la punta “mordida” o redondeada sin querer. No es un problema de diseño gráfico, es un problema de ángulo de salida en el molde. Si el diseñador dibuja una arista vertical de 90° sobre la cara de la medalla, esa arista no se puede fundir con nitidez; el metal no llena la esquina y la pieza sale redondeada. La solución es diseñar el relieve con pendiente, o aceptar que el resultado será más suave que el render.
Grosor: dónde se decide
El grosor de una medalla de zinc no se elige por gusto: viene condicionado por el mínimo de pared que exige el proceso. En fundición a presión de zinc, el mínimo de pared que podemos sostener con garantías es de 2 mm. Por debajo, el metal se enfría antes de llenar la cavidad y aparecen faltas de llenado en las zonas alejadas de las entradas. Por encima, no hay problema técnico, pero sí de peso y de coste.
Para trail trabajamos casi siempre en una horquilla de 2,5 a 4 mm en el cuerpo del disco, con refuerzos locales en el perímetro. Un disco de 3 mm con relieve bien distribuido se comporta mejor que un disco de 4 mm con zonas planas enormes, porque el relieve aporta rigidez sin añadir masa homogénea. Es el mismo principio que una chapa nervada: la geometría hace el trabajo, no el material.
Peso: el cálculo que casi nadie hace
Aquí va el primer cálculo propio que merece la pena hacer antes de aprobar un diseño. La densidad del zinc es 6,7 g/cm³. Un disco de 60 mm de diámetro y 3 mm de espesor tiene una superficie de π × 3² = 28,3 cm², es decir, un volumen bruto de 8,48 cm³, que en zinc son aproximadamente 57 gramos. Si el relieve y los vaciados del reverso retiran un 15–20 % de ese volumen, la pieza final queda en unos 46–48 gramos.
Sube el diámetro a 70 mm y el espesor a 3,5 mm y el mismo cálculo da 38,5 cm² × 0,35 cm = 13,5 cm³, es decir, unos 90 gramos brutos y unos 72–76 gramos tras el vaciado. No parece una diferencia enorme en la mano, pero sí lo es en el cuello: son casi 30 gramos más colgando del mismo punto de apoyo, sobre una cinta de 20 mm de ancho, durante las últimas cuatro horas de carrera. Ese es el motivo por el que en ultra recomendamos no crecer en diámetro y espesor a la vez, sino elegir uno de los dos y compensar la presencia visual con profundidad de relieve y contraste de acabado.
El segundo cálculo propio es el de la superficie de contacto. Una cinta de 20 mm de ancho reparte la carga en una franja estrecha en la nuca. Si el peso total del conjunto (medalla + cinta + hebilla) supera cierto umbral, la solución no es una cinta más ancha —que en trail molesta bajo la mochila— sino bajar el peso de la medalla o mover el punto de gravedad. Por eso muchas medallas de ultra que fabricamos llevan el relieve más profundo en la mitad inferior: baja el centro de gravedad y la pieza se queda plana contra el pecho en lugar de girar.
Materiales: zinc, latón, hierro y aluminio
La elección de material es la decisión que más condiciona el resto del proyecto, porque determina qué espesores son viables, qué relieves se pueden fundir y qué acabados se pueden aplicar.
| Material | Densidad | Límite de conformado | Comportamiento en trail | Uso típico |
|---|---|---|---|---|
| Zinc (aleaciones 3#, 5#, 7#) | 6,7 g/cm³ | Pared mínima ≥2 mm en fundición a presión | Excelente detalle 3D y calados, funde bien el relieve profundo | Medalla estándar de trail y ultra |
| Latón | 8,9 g/cm³ | Estampado por encima de 3 mm muy difícil | Buen detalle en relieve bajo, pero pesa mucho más | Piezas premium de diámetro contenido |
| Hierro | 7,8 g/cm³ | Estampado por encima de 4 mm muy difícil | Duro y barato, pero pesado y con riesgo de oxidación si el baño falla | Series económicas de gran volumen |
| Aluminio | 2,7 g/cm³ | Adecuado para piezas ligeras | Muy ligero y anodizable, pero con menos detalle fino que el zinc | Medallas de ultra donde el peso manda |
El zinc es nuestra recomendación por defecto para trail por tres razones concretas. Primero, porque funde a 385 °C y esa temperatura relativamente baja permite reproducir detalles finos sin degradar el molde, algo que se nota en crestas, curvas de nivel y siluetas de macizo. Segundo, porque admite paredes de 2 mm, lo que hace posible discos grandes sin disparar el peso. Tercero, porque acepta bien los nueve pasos de baño y las siete familias de color que usamos habitualmente.
El latón solo lo proponemos cuando el cliente quiere una pieza de diámetro contenido con sensación de peso y un baño de oro de alta calidad; su densidad de 8,9 g/cm³ hace que un disco del mismo tamaño pese un tercio más que en zinc, y en trail eso se paga. El hierro queda para series muy económicas donde el peso no importa porque la medalla es pequeña; su límite de estampado por encima de 4 mm obliga a relieves bajos. El aluminio es la opción cuando el organizador prioriza el peso por encima de todo y acepta renunciar al detalle fino; permite anodizado, que da un color integrado en el metal en lugar de un baño superficial, algo interesante para quien teme el desconchón. Puedes ver el detalle de cada familia en la página de materiales para medallas.
Fundición a presión: 88 toneladas y cuatro entradas
Nuestras medallas de zinc se producen en máquinas de fundición a presión de 88 toneladas. El proceso es siempre el mismo: la aleación se funde y se mantiene a 385 °C en el crisol, y se inyecta a presión en una cavidad de acero. La velocidad de inyección y la temperatura del molde determinan si el metal llena los relieves más finos antes de solidificar.
Un detalle que explica muchas diferencias de calidad y que casi nunca aparece en una conversación comercial: la posición de las entradas. En una medalla redonda colocamos cuatro entradas distribuidas uniformemente alrededor del perímetro, de modo que el frente de metal avance desde cuatro direcciones y se encuentre en el centro. Con una sola entrada, el frente recorre todo el disco, se enfría por el camino y llega al extremo opuesto con menos presión: ahí es donde aparecen las faltas de llenado y las aristas incompletas. Con cuatro entradas, la distancia máxima que recorre el metal se reduce a la mitad y el reparto es simétrico.
El molde se mecaniza en acero y luego se somete a electroerosión por penetración para generar las zonas de superficie mate, más el correspondiente tratamiento térmico para aumentar la dureza y resistir decenas de miles de ciclos. Ese acabado de electroerosión es el que da a la cara de la medalla una microtextura uniforme que después el baño respeta; si el molde se pule a espejo, el baño sale más brillante pero también revela cualquier marca de mecanizado.
Los defectos de esta etapa tienen causas muy concretas y conviene saber leerlos:
| Defecto | Causa real en planta |
|---|---|
| Grietas en el cuerpo de la pieza | Expulsores insuficientes o mal distribuidos |
| Marcas de flujo | Molde no suficientemente pulido, presión insuficiente o arranque de máquina demasiado rápido |
| Porosidad / burbujas internas | Mal venteo del molde |
| Aristas que no llegan a forma | Presión insuficiente en la inyección |
| Pieza que se deforma al enfriar | Espesores muy desequilibrados entre zonas |
Ninguno de estos defectos se arregla en el acabado. Si la pieza sale con grietas, ningún baño la salva: hay que corregir el molde. Por eso insistimos tanto en la muestra física antes de producción: es el único momento en el que se puede tocar el problema con la mano y decidir si se cambia el diseño o se cambia el molde.
Acabados: los nueve baños y la resistencia al roce
El proceso de baño electrolítico que aplicamos tiene nueve etapas y no admite atajos: desengrase de cera y aceite, limpieza por ultrasonidos, cobre alcalino (aproximadamente 500 segundos), cobre ácido (20 a 60 minutos), coloración electrolítica, secado en horno túnel a 100 °C durante 40 minutos, pulverización de aceite de sellado y bajada de la pieza de la línea. Cada etapa tiene su función y cada una puede arruinar la siguiente.
El cobre alcalino de 500 segundos es el que genera la capa de anclaje. Si esa capa es irregular, el resto del baño se deposita sobre una base que se mueve, y en el primer roce aparece el desconchón. El cobre ácido de 20 a 60 minutos es el que da cuerpo y brillo; su duración se ajusta según la geometría de la pieza, porque un relieve muy profundo necesita más tiempo para que el metal llegue al fondo de las cavidades. La coloración electrolítica es la que define el tono final. El secado a 100 °C durante 40 minutos elimina la humedad antes del sellado, y el aceite de sellado es la barrera final contra el sudor y la lluvia.
Sobre colores, el catálogo que usamos con más frecuencia en trail es este:
| Familia | Tonos | Comportamiento en montaña |
|---|---|---|
| Dorados y cobrizos | Oro viejo, oro rosa, cobre rojo | Envejecen bien con el roce; el oro viejo disimula mejor las marcas |
| Platas y blancos | Níquel, cromo, blanco K | Muy visibles en foto, pero el roce se nota más |
| Oscuros | Negro níquel, níquel negro, latón envejecido | Disimulan el barro y el desgaste; ideales para ultra |
| Efectos | Antiguo bronce, antiguo estaño, antiguo cobre rojo, mate negro | El mate esconde microarañazos; el brillo los multiplica |
| Especiales | Baño al vacío arcoíris, doble baño bicolor | Alto impacto visual, requiere control de máscara |
Sobre coste, el orden es claro: el baño electrolítico es la partida más cara, seguida de la pintura y luego la electroforesis. Cuando un club nos pide bajar precio sin tocar cantidad, la palanca más eficaz no es reducir el tamaño sino simplificar el acabado: pasar de doble baño bicolor a un solo baño con relieve oscurecido, o de un color especial a un oro viejo estándar. El detalle de cada familia de baño y de cada efecto merece una conversación aparte con el cliente, porque la elección depende de la foto de meta que se quiera conseguir y del clima habitual de la prueba.
Relieve, profundidad y resistencia al desgaste
El relieve es donde el trail se diferencia del asfalto. Una medalla de carrera urbana suele resolverse con un logo plano y un par de líneas. Una medalla de montaña quiere curvas de nivel, una silueta de cresta, un desnivel acumulado, la altitud de la cima. Todo eso vive en el relieve, y el relieve tiene límites físicos.
El primero es la profundidad del esmalte. El esmalte al horno (soft enamel) admite un mínimo de 0,3 mm de profundidad de cavidad. El esmalte imitación duro (imitation hard enamel) trabaja a 0,5 mm y su secuencia es distinta: primero se rellena la cavidad con la pasta de color, después se pule la superficie hasta enrasar con el metal y finalmente se aplica el baño. El resultado es una superficie continua, sin escalón, muy resistente al roce pero con menos sensación táctil de relieve. El esmalte de vidrio opaco y el transparente trabajan también a 0,5 mm; el transparente requiere además cinta de alta temperatura en el reverso durante el horneado.
El segundo límite es el barro. Un relieve profundo y abierto retiene tierra, y el corredor no va a limpiar la medalla con un cepillo. Para trail recomendamos relieves de profundidad media con paredes inclinadas y sin cavidades cerradas de menos de 3 mm de ancho, porque esas son las que se llenan y no se vacían. Si el diseño tiene un texto pequeño en hueco, ese texto se convierte en una trampa de polvo.
El tercero es la abrasión. En una medalla que va a rozar con roca y con la propia mochila, la combinación más duradera es baño oscuro + relieve alto + esmalte duro enrasado. La combinación más frágil es baño brillante claro + superficie plana + esmalte blando en cavidad profunda. No es una cuestión de calidad, es de adecuación al uso.
El cuarto es la legibilidad del desnivel. Los datos que el corredor quiere ver —distancia, desnivel positivo, altitud máxima— tienen que caber en una superficie que, en un disco de 60 mm, se reduce a una franja de 12–15 mm si queremos dejar sitio al motivo principal. Cuando el organizador insiste en meter seis líneas de datos, el resultado siempre es el mismo: tipografía de 2 mm que se rellena de esmalte y se vuelve ilegible a 50 cm. Nuestra recomendación es máximo tres datos, y el resto al reverso.
La cinta: ultrasonidos frente a costura
La cinta es la pieza que más se degrada y la que menos atención recibe en el briefing. En trail, además, tiene una función estructural: soporta el peso de la medalla durante horas y se moja.
| Criterio | Fusión por ultrasonidos | Costura |
|---|---|---|
| Aspecto | Unión limpia, sin hilo visible | Hilo a la vista, refuerzo evidente |
| Resistencia al tirón | Alta en tejido sintético | Alta, con riesgo de deshilachado si el hilo cede |
| Comportamiento en mojado | No absorbe hilo, seca rápido | El hilo retiene agua y tarda más en secar |
| Acabado del extremo | Corte limpio y sellado | Requiere remate o dobladillo |
| Coste | Más alto por unidad | Más bajo |
| Uso recomendado | Trail, ultra, carreras con lluvia | Carreras urbanas, piezas de bajo coste |
Nuestras cintas de transferencia térmica se fabrican en longitudes de 860 a 900 mm y anchos de 20 a 30 mm; la versión infantil va a 800 × 20 mm. Para trail recomendamos 900 × 25 mm: los 900 mm permiten llevarla por encima del cuello de una chaqueta o de una braga, y los 25 mm reparten mejor la carga que 20 mm sin llegar a molestar bajo la mochila.
En cuanto al remate, hay tres configuraciones habituales: cuatro dobles (el extremo se dobla sobre sí mismo cuatro veces y se suelda), triple doble y corte en ángulo con anilla simple. Para una medalla de 60–70 gramos que va a sufrir tirones, la unión por ultrasonidos con cuatro dobles es la más segura, porque la carga se reparte en varias capas de tejido en lugar de concentrarse en una costura. La costura sigue teniendo sentido cuando el cliente quiere un aire artesanal o cuando el tejido no es termofusible. Puedes comparar modelos y acabados en la página de cintas para medallas.
Un detalle que casi nadie pide y que debería pedirse: la cinta debe poder lavarse. Después de un ultra, la cinta acaba con sudor seco y barro. Un tejido que destiñe sobre el metal claro deja una aureola que ya no se va. Cuando el cliente elige cinta oscura y medalla clara, avisamos siempre de este riesgo y proponemos probar la combinación en la muestra.
Diferenciación finisher por distancia
Aquí está el error más común de los organizadores que nos llegan con un proyecto de trail: diferencian las distancias cambiando el color de la cinta. El corredor de 100K y el de 21K reciben la misma medalla con cinta distinta, y en la foto de meta se nota inmediatamente. La diferenciación por cinta es la más barata y la menos valorada.
La diferenciación real se construye en la pieza, y hay cuatro ejes que se pueden combinar:
| Grupo | Acabado | Tamaño relativo | Cinta | Comentario técnico |
|---|---|---|---|---|
| Distancia corta (10–21K) | Níquel o cromo brillante | Base | 860 × 20 mm | Pieza ligera, relieve bajo, coste contenido |
| Distancia media (30–42K) | Oro viejo o cobre rojo | +1 escalón | 900 × 25 mm | Relieve medio, esmalte duro en el motivo principal |
| Larga distancia (50–80K) | Antiguo bronce o negro níquel | +2 escalones | 900 × 25 mm, cuatro dobles | Baño oscuro, relieve profundo, datos al reverso |
| Ultra (100K y más) | Doble baño bicolor o baño al vacío | +2 escalones, mismo diámetro | 900 × 30 mm, cuatro dobles | Prioriza peso contenido sobre tamaño |
| Infantil / promoción | Esmalte blando colorido | Reducido | 800 × 20 mm | Pieza ligera, sin aristas vivas |
La lógica es sencilla: el corredor de ultra no necesita la medalla más grande, necesita la medalla que se distinga. Un doble baño bicolor sobre el mismo diámetro comunica más “esto es otra categoría” que dos centímetros más de disco, y además no añade peso. En cambio, en la distancia corta sí funciona crecer: es donde el participante es más probablemente novato y donde la medalla tiene función de recuerdo inmediato.
Hay una variante que funciona muy bien en carreras por montaña con varias pruebas el mismo día: la medalla modular. Un cuerpo común de zinc con un inserto distinto por distancia, o un mismo disco con un relieve de la cima que cambia de nombre. El molde del cuerpo se amortiza en un solo pedido y cada grupo recibe una pieza distinta. Técnicamente exige que el inserto tenga un alojamiento con tolerancia suficiente para que no se mueva, y eso se define en el diseño del molde, no después.
Cuántas medallas pedir: grupos, tasa de finalización y reserva
El cálculo de cantidad en trail no se hace con el número de inscritos. Se hace con la tasa de finalización por grupo, y esa tasa cae a medida que sube la distancia y el desnivel. Aquí va el segundo cálculo propio, con un ejemplo real de cómo lo planteamos.
Supongamos una carrera con tres grupos: 21K con 800 inscritos, 50K con 500 y 100K con 200. Aplicamos tasas de finalización conservadoras —95 % en 21K, 80 % en 50K y 65 % en 100K— porque en montaña hay abandonos por corte de tiempo, lesión y meteorología. El resultado es 760 + 400 + 130 = 1.290 medallas de finisher.
Sobre esa base añadimos tres capas. Primera, una reserva por daño en transporte y montaje: entre el 3 % y el 5 %, porque las cajas viajan mucho y algunas piezas llegan con el baño marcado. Segunda, una reserva por entregas de última hora: corredores que cambian de grupo, invitados, prensa, patrocinadores y voluntarios que también quieren la medalla. Tercera, una reserva de archivo: entre 20 y 30 unidades que se quedan en el club para el año siguiente, para exposiciones o para reponer una pérdida.
En el ejemplo, 1.290 + 5 % (65) + 25 de cortesía + 25 de archivo da 1.405 unidades. Redondeando a múltiplos de 100 por comodidad de producción, 1.500. Si el pedido se hace conjunto para las tres distancias, el MOQ de 100 piezas por modelo se cumple sin problema en cada grupo, y el precio por unidad baja al concentrar el volumen en una sola orden de producción. Puedes ver la metodología completa en medallas para carreras populares: cantidades y plazos.
Un aviso sobre el excedente: no conviene pedir el 20 % de más “por si acaso”. Las medallas sobrantes de un año no se pueden reutilizar al siguiente porque llevan la fecha y el cartel. El sobrante útil es pequeño y se calcula, no se estima a ojo. Y si el presupuesto aprieta, es mejor reducir el número de grupos diferenciados que reducir la reserva: quedarse sin medalla el día de la carrera es el único error que no tiene arreglo.
Plazos: calendario hacia atrás desde la fecha de carrera
El calendario de un pedido de medallas de trail se construye hacia atrás desde la fecha del evento, no hacia delante desde la fecha del pedido. Los hitos que controlamos son cuatro: 24 horas para el primer diseño, 7 a 10 días para la muestra física, 7 a 15 días para la producción de gran volumen y el transporte internacional, que se suma aparte y depende del destino y del modo.
| Hito | Plazo | Qué se decide aquí |
|---|---|---|
| Briefing y primer diseño | 24 h | Forma, tamaño, número de grupos, acabado previsto |
| Ajustes de arte | 2–5 días | Correcciones de tipografía, curvas de nivel, textos al reverso |
| Muestra física | 7–10 días | Se valida el peso real, el canto, el color y el relieve |
| Aprobación y pedido en firme | 1–3 días | Se cierra la cantidad definitiva por grupo |
| Producción de gran volumen | 7–15 días | Fundición, baño, esmalte, montaje de cinta, control |
| Transporte y despacho | Variable | Aduana, documentación, entrega en sede del club |
Leído al revés, si tu carrera es el segundo fin de semana de junio, el pedido en firme debería estar cerrado a mediados de mayo como muy tarde, y la muestra aprobada a principios de mayo. Eso significa que el briefing tiene que llegar en abril, con el cartel ya definido y los grupos de distancia cerrados. Cuando el briefing llega en mayo con el arte “casi listo”, lo que se sacrifica no es la calidad: es la posibilidad de corregir. Y en trail, la corrección más frecuente es precisamente la que no se puede hacer sobre la marcha: cambiar el grosor o el radio de canto del molde.
Un consejo práctico para clubes que organizan cada año: cerrar el diseño base en otoño, después de la edición anterior, y dejar solo el cartel y la fecha para la primavera. El molde se conserva, la muestra se reutiliza y el pedido se convierte en una repetición con cambio de arte. Eso reduce el riesgo de manera drástica y permite reservar capacidad de producción en el pico de temporada. El proceso completo, etapa por etapa, está descrito en nuestro proceso de fabricación.
Control de calidad en tres etapas
Aplicamos control en tres etapas: a la salida de fundición, después del baño y antes del embalaje. En la primera se revisan grietas, faltas de llenado, rebabas y espesores. En la segunda se revisan defectos de baño: burbujas por limpieza insuficiente, rayas de flujo por agitación escasa o contaminación orgánica del baño, y diferencias de tono entre piezas del mismo lote. En la tercera se revisa el montaje: cinta bien soldada, hebilla que gira, alineación del grabado, y presencia de todos los componentes del packaging.
Los defectos de acabado que más aparecen y su causa real son estos:
| Defecto | Causa |
|---|---|
| Burbujas en el baño | Limpieza insuficiente antes del depósito |
| Rayas de flujo en el baño | Agitación insuficiente o contaminación orgánica |
| Impurezas en el esmalte | Falta de limpieza en la zona de trabajo |
| Burbujas en el esmalte | Restos de suciedad o pintura con aire incorporado |
| Puntos sucios en la pintura | Superficie no limpiada antes de aplicar |
| Chorreaduras de pintura | Espesor excesivo en una zona por pulverizado desigual |
| Microporos densos en la pintura | Aire comprimido con humedad o diluyente incorrecto |
El control de la tercera etapa es el que más agradecen los organizadores, porque es el que evita la escena del viernes por la noche montando cintas a mano. Nosotros entregamos montado y comprobado, con un índice de entrega conforme del 100 % sobre las piezas aceptadas en el control final.
Presupuesto: qué mueve el precio y qué no
El precio de una medalla de trail se mueve por cinco variables, en este orden de impacto: cantidad total, número de modelos distintos, tamaño y peso, complejidad del acabado y tipo de cinta. La cantidad es la palanca más potente, porque el molde y la preparación de la línea se reparten entre más piezas. El número de modelos es la segunda: tres grupos de distancia con tres moldes distintos cuestan mucho más que tres grupos con un cuerpo común y acabados diferentes.
Por eso, cuando un club nos pide presupuesto, la primera pregunta no es “cuánto cuesta una medalla” sino “cuántos modelos distintos necesitas de verdad”. Muchas veces la respuesta honesta es dos, no cuatro. Trabajamos siempre según cantidad y bajo presupuesto, con T/T 30 % + 70 % para clientes nuevos y condiciones Net 30/60 para clientes recurrentes, y no publicamos tarifas porque la diferencia entre 500 y 5.000 unidades es demasiado grande para que una tabla tenga sentido. Cuando nos llega una solicitud, lo primero que revisamos es si el número de modelos distintos está justificado por el número de participantes: si un grupo de 150 corredores exige un molde propio, el coste por unidad se dispara y casi siempre conviene integrarlo en un grupo mayor con acabado diferenciado.
Si el proyecto incluye trofeo para el podio, llaveros, monedas conmemorativas, abridores o imanes de nevera con el mismo arte, conviene agruparlo en el mismo pedido para amortizar el transporte y el diseño.
Preguntas frecuentes
¿Cuál es el grosor recomendado para una medalla de trail?
Para trail trabajamos habitualmente entre 2,5 y 4 mm en el cuerpo del disco, con un mínimo de pared de 2 mm impuesto por la fundición a presión de zinc. Un disco de 3 mm con relieve bien distribuido da mejor rigidez y menos peso que un disco de 4 mm con zonas planas grandes. En ultra, si el diámetro supera los 65 mm, recomendamos no subir de 3 mm para no castigar el cuello del corredor.
¿Qué diferencia hay entre esmalte al horno y esmalte imitación duro?
El esmalte al horno admite cavidades de 0,3 mm como mínimo y deja un escalón entre el color y el metal, con sensación táctil de relieve. El esmalte imitación duro trabaja a 0,5 mm y se pule hasta enrasar con el metal antes del baño, lo que da una superficie continua y muy resistente al roce, pero pierde tacto. Para una medalla que va a rozar con roca y mochila, el imitación duro enrasado es la opción más duradera.
¿Se puede hacer una medalla distinta para cada distancia sin multiplicar el coste?
Sí, con un cuerpo común y variaciones de acabado: mismo molde, distinto baño, distinto color de esmalte o distinto inserto. Eso mantiene un solo molde y permite que el corredor de 100K reciba una pieza claramente distinta. Lo que multiplica el coste no es diferenciar, es abrir un molde nuevo por cada grupo.
¿Cuántas medallas debo pedir si no sé la tasa de finalización?
Calcula con una horquilla conservadora por grupo: 95 % en distancias cortas, 80 % en medias y 65 % en ultra, y añade un 5 % de reserva por daño en transporte más una veintena de unidades de archivo. Siempre es preferible ajustar el número de modelos diferenciados que quedarse corto de unidades el día de la carrera.
¿La cinta se puede personalizar con el perfil del recorrido?
Sí. La cinta de transferencia térmica se personaliza con arte continuo en longitudes de 860 a 900 mm y anchos de 20 a 30 mm, y permite imprimir curvas de nivel, altimetrías o el nombre de la prueba. Para trail recomendamos 900 × 25 mm con unión por ultrasonidos de cuatro dobles, que reparte mejor la carga y no retiene agua como el hilo de coser.
¿Cuánto tiempo necesito desde el briefing hasta la entrega?
Los hitos que controlamos son 24 horas para el primer diseño, 7 a 10 días para la muestra y 7 a 15 días para la producción de gran volumen; el transporte internacional se suma aparte. En la práctica, un proyecto de trail debería cerrar el pedido en firme unas cuatro a seis semanas antes de la carrera para tener margen de corrección en el molde, que es la única decisión que ya no se puede cambiar después.
Si estás preparando la próxima edición y quieres una propuesta con cantidades, acabados y calendario, envíanos el cartel, los grupos de distancia y la fecha de la carrera: te devolvemos un primer diseño en 24 horas y una muestra física en 7 a 10 días, fabricada en nuestra propia planta de Huizhou con el mismo criterio que aplicamos a las series que exportamos a más de 50 países. Puedes empezar por la página de medallas para carreras o escribirnos directamente con tu briefing.