Você está prestes a investir em milhares de medalhas para o seu evento. Antes de assinar o pedido, vale saber exatamente o que acontece no chão de fábrica — porque a diferença entre uma medalha impecável no dia da entrega e uma que decepciona está no processo, não no preço. Entender o processo de fabricação de medalhas não é coisa de engenheiro. É como você descobre se um fornecedor está cortando caminho antes de receber a amostra.
O que vamos ver: as 12 etapas que transformam o seu arquivo em medalha pronta, os parâmetros reais que a maioria não divulga, uma comparação entre injeção e estampagem e as perguntas mais frequentes de compradores.
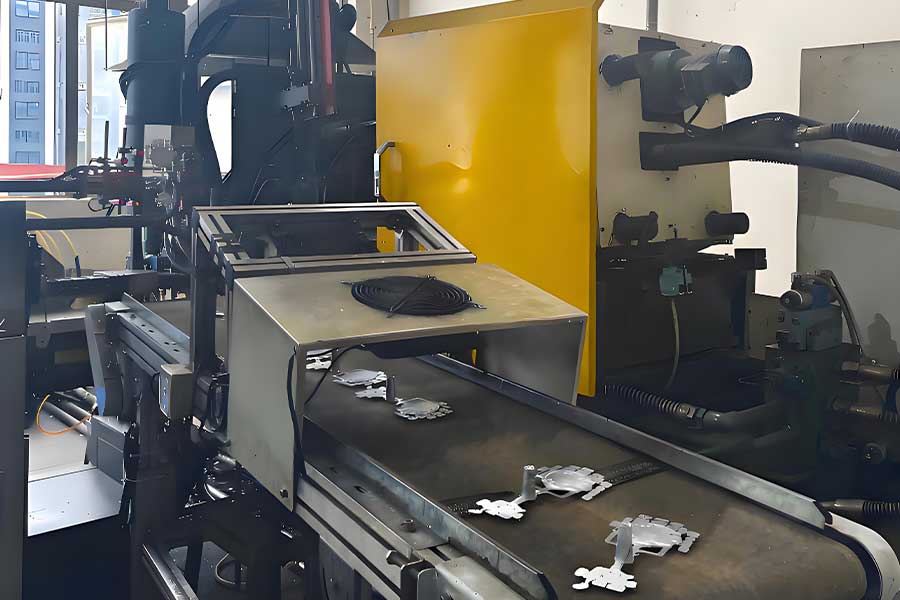
[Image: process-03-die-casting.jpg — Liga de zinco fundido sendo injetada em um molde de aço em máquina de injeção de 88 toneladas]
Do Arquivo ao Molde: O Projeto Define Tudo
A qualidade de uma medalha é decidida antes de qualquer metal derreter. O arquivo define cada limite que vem depois — detalhe do molde, preenchimento de cor, ponto de fixação. Errou aqui, nada lá na frente conserta.
Não precisa ser designer. Mas o seu arquivo precisa atender a algumas especificações. É o que pedimos — e o que corrigimos quando chega fora do padrão.
| Requisito | Padrão de produção | O que acontece se estiver errado |
|---|---|---|
| Formato | AI, CDR ou PSD — vetor de preferência | Imagem raster não gera trajetória de CNC; redesenhamos, o que adiciona um dia |
| Resolução | 300+ DPI no tamanho real | Arte em baixa resolução perde detalhe na gravação do molde |
| Cor | Código Pantone sólido | RGB de tela não converte direto em pigmento de esmalte |
| Linha de metal | Mínimo 0,3 mm | Linha mais fina colapsa na injeção |
| Texto | Mínimo 6 pt | Abaixo de 6 pt o metal preenche as cavidades das letras |
Recebemos JPEG 72 DPI em RGB toda semana. A gente converte — mas isso adiciona um dia. Vetor vai direto para a gravadora CNC. Para preparar a sua arte do jeito certo, veja o guia de design de medalhas.
Injeção: Onde 385°C Encontram 88 Toneladas
Esta é a parte mais barulhenta e quente da fábrica — e onde a diferença entre uma fábrica especializada em medalhas e uma metalúrgica genérica fica óbvia nas três primeiras peças.
A liga de zinco — Zamak 3, 5 ou 7 — derrete no forno da máquina a 385°C. Um pistão empurra o metal líquido pelo gooseneck para o molde fechado sob pressão. O metal preenche cada rebaixo — letras, retratos, filigrana — em menos de um segundo. De 15 a 30 segundos depois, o molde abre e os pinos ejetores empurram a peça.
A injeção domina por um motivo: a densidade de 6,7 g/cm³ dá peso sem estourar o frete, e a fluidez a 385°C preenche detalhes que a estampagem não alcança.
Defeitos de injeção e como prevenimos
Quem funde há anos conhece cada defeito pelo nome e pela causa. Aqui estão os quatro que mais aparecem.
| Defeito | O que você vê | Causa | Nossa prevenção |
|---|---|---|---|
| Trinca | Fissura fina perto do pino ejetor | Pinos insuficientes ou mal distribuídos | Mínimo de 4 pinos bem distribuídos |
| Marca d’água | Veios visíveis na superfície | Molde pouco polido ou pressão baixa | Molde espelhado e pressão calibrada |
| Porosidade | Pontinhos após o polimento | Ar preso, ventilação ruim | Canais de ventilação na linha de partição |
| Falta de preenchimento | Detalhe ou letra ausente | Pressão baixa ou gate pequeno | Diâmetro de gate ≥ 2 mm |
Uma fábrica que funde há 15 anos conhece o ponto ideal de cada molde. Não está em manual — é memória muscular.
Polimento e Galvanização: A Química por Trás do Ouro
A peça recém-fundida sai cinza, com marcas de gate e linha de partição. O polimento em duas etapas — desbaste úmido e brilho — deixa a superfície espelhada. Depois vem a galvanização, que não é um tanque só: é uma sequência química.
A sequência real: desengraxe ultrassônico, banho de cobre alcalino (cerca de 500 segundos, a camada de aderência), banho de cobre ácido (20 a 60 minutos, que preenche irregularidades e dá brilho), a cor final (ouro, níquel, rosé, cromo) e o verniz anti-oxidação seco em forno túnel a 100°C por 40 minutos. Pule uma etapa e o dourado descasca em seis meses.
Esmaltação: Onde a Cor Vive
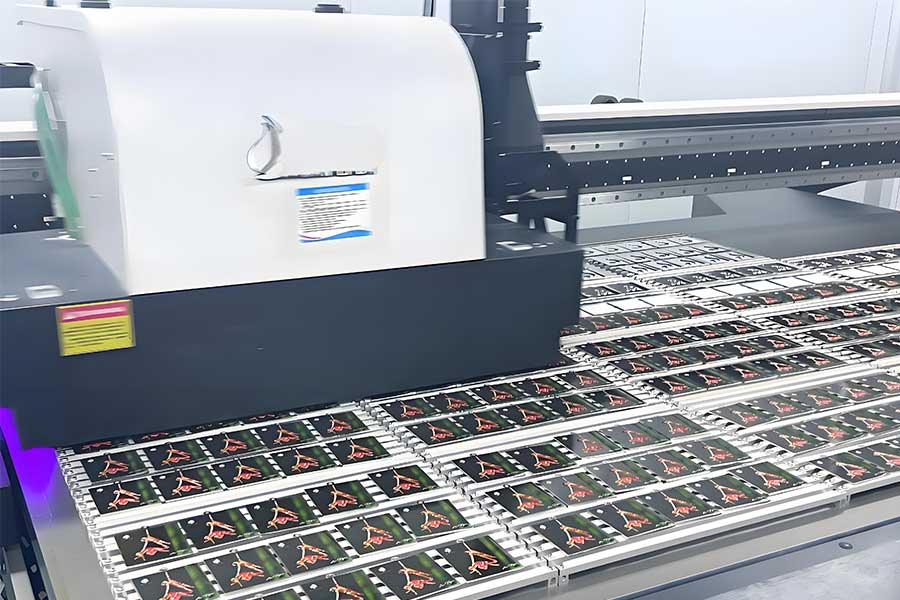
As áreas rebaixadas do design são onde a cor mora. O esmalte mole — a escolha de cerca de 80% dos pedidos — é aplicado e depois passa por um ciclo de secagem que a maioria dos compradores nunca pensa: temperatura baixa de 60 a 70°C por 60 a 90 minutos (semi-cura), depois alta a 100°C por 60 minutos (cura completa). Secagem corrida produz esmalte que sai com a unha.
Para detalhes de cores e acabamentos, o guia de materiais de medalhas explica as opções de esmalte e superfície lado a lado.
Injeção vs Estampagem: Qual Processo para o Seu Pedido?
Nem toda medalha precisa de injeção. Para designs simples em volume, a estampagem entrega ótimo resultado por menos. Mas são produtos fundamentalmente diferentes.
| Injeção (liga de zinco) | Estampagem (latão/ferro) | |
|---|---|---|
| Como funciona | Metal líquido injetado no molde sob pressão | Chapa sólida prensada entre matrizes gravadas |
| Capacidade 3D | Relevo 3D completo, vazados | Relevo 2D, detalhe em nível único |
| Nitidez | Excelente, replica o molde com precisão | Boa, mas perde com o desgaste da matriz |
| Peso | 6,7 g/cm³ | Latão 8,9 / ferro 7,8 g/cm³ |
| Espessura mínima | 2 mm | 3 a 4 mm |
| Custo de molde | Mais alto, uma vez só | Mais baixo |
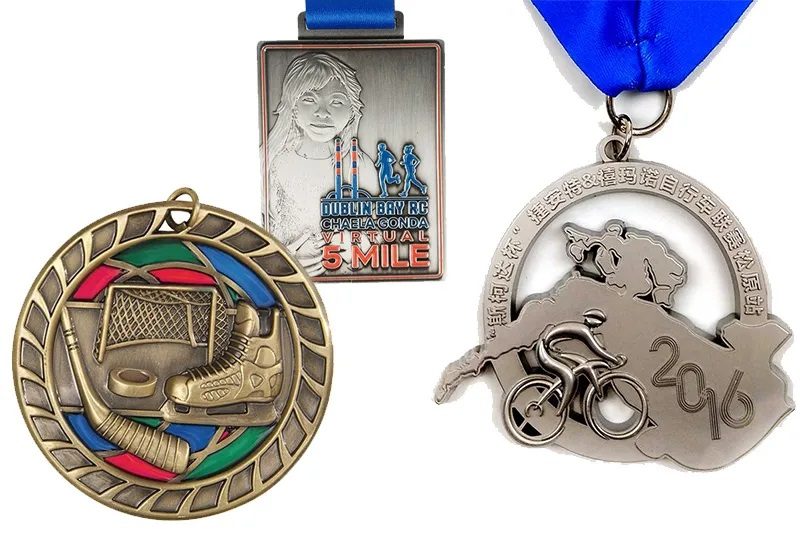
A regra prática: se o seu logotipo tem detalhe do qual você se orgulha, use medalhas personalizadas em injeção. Se é basicamente texto com borda simples, estampagem resolve.
Montagem, Controle de Qualidade e a Primeira Impressão
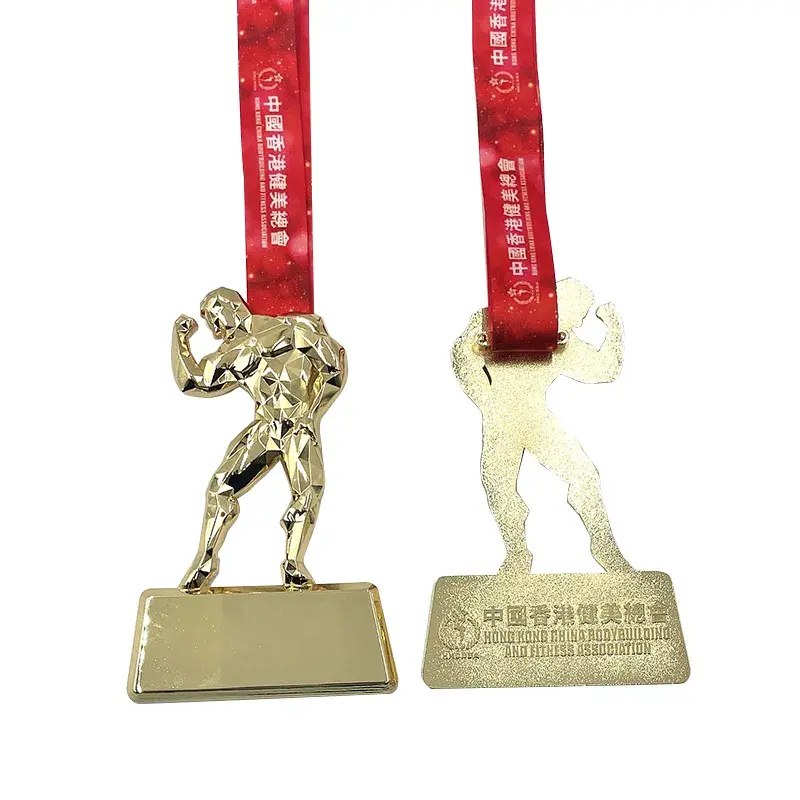
Uma medalha bonita em uma fita barata passa uma impressão barata. A fita padrão adulta tem 860 a 900 mm por 20 a 30 mm, impressa por transferência térmica com a marca do evento. O acessório de fixação é combinado com o acabamento da medalha.
Cada medalha passa por três portões de inspeção: pós-injeção, pós-galvanização e final antes de embalar. O índice de rejeição em medalhas multicoloridas fica entre 0,3% e 0,5% — quase sempre falha de cor, corrigida e retrabalhada.
Perguntas Frequentes
Quanto tempo leva o processo completo, do design à entrega?
Design: 1 a 2 dias. Molde: 3 a 5 dias. Amostra: 7 a 10 dias. Produção: 7 a 15 dias após a aprovação da amostra. Envio expresso: 3 a 7 dias. Total: de 4 a 5 semanas em média.
Que material escolho para um evento ao ar livre?
Liga de zinco com niquelado e verniz epóxi. O níquel resiste à corrosão e o epóxi sela a cor. Para ambientes marítimos, o aço inox com gravação a laser é o mais durável, embora mais caro.
Como sei se meu design vai funcionar em medalha?
Manda para a gente. Devolvemos uma renderização 3D em até 24 horas mostrando como o seu design funciona como medalha fundida — o que precisa ajustar. É gratuito, e é aí que a maioria percebe que o logotipo precisa de simplificação.
Qual a diferença de custo entre esmalte mole e duro?
O esmalte duro custa de 20% a 30% a mais. O custo extra é o polimento: depois de preencher a cor, a peça inteira é polida até nivelar esmalte e metal. É trabalhoso e não dá para automatizar.
Dá para mudar a fita ou a embalagem depois de iniciar a produção?
Fita — sim, até a etapa de montagem. Embalagem — sim, até o empacotamento. Design e galvanização — não. Uma vez cortado o molde e preparados os banhos, mudanças reiniciam o cronograma.
Vocês guardam os moldes para pedidos futuros?
Sim. Mantemos os moldes em armazenamento climatizado e puxamos para repetir pedidos em 24 horas. Para eventos anuais, vale guardar — o custo é irrelevante perto de recortar o molde.
Tem um evento chegando? Envie a data, a quantidade, o tamanho e o logotipo para badgeartisans@gmail.com. Devolvemos direção de design, cronograma e orçamento em até 24 horas — gratuito. Para começar o pedido, fale conosco em nossa página de contato.