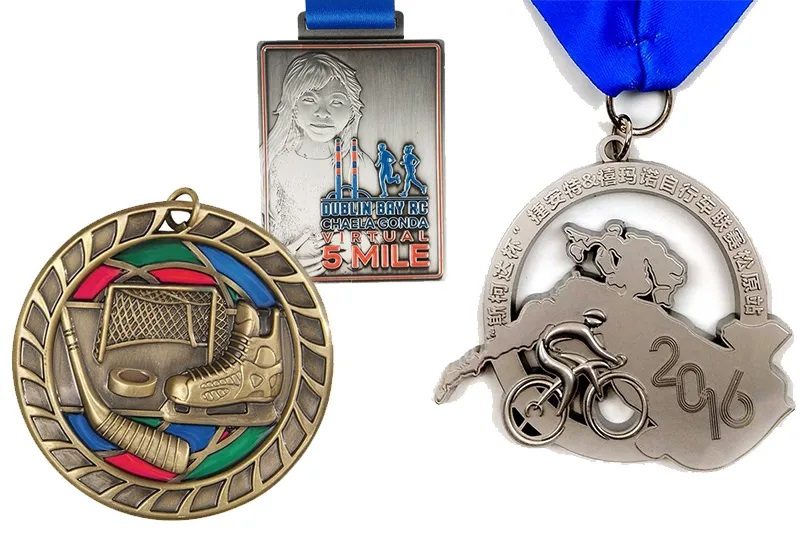
Un club d’escrime qui nous contacte pour la première fois formule presque toujours la même demande : « il nous faut des médailles pour la saison ». Puis la conversation avance, et la liste s’allonge. Les M11, les M13, le sabre séparément du fleuret, l’épée qui a son propre tableau, les équipes, les vétérans. En vingt minutes, on est passé d’une référence à douze. C’est la particularité de cette discipline : peu de licenciés, énormément de podiums, et donc une pression inhabituelle sur un petit lot de pièces métalliques. Nous fabriquons ces médailles à Huizhou depuis 2010 et nous avons fini par traiter l’escrime comme un problème de moule plutôt que comme un problème de design. La logique complète de notre offre est détaillée sur notre page médailles personnalisées, et voici comment nous l’appliquons concrètement aux clubs et aux comités.
Pourquoi l’escrime casse le modèle « une médaille par club »
Dans un sport collectif, la question des références ne se pose pas. Un club de football commande une série, éventuellement deux avec les féminines, et distribue. En escrime, la structure de la compétition interdit ce raccourci. La fédération organise des tableaux séparés par catégorie d’âge — M9, M11, M13, M15, M17, M20, Senior, Vétéran — et par arme : fleuret, épée, sabre. Huit catégories multipliées par trois armes donnent vingt-quatre tableaux individuels sur une seule saison, auxquels s’ajoutent les épreuves par équipes. Un tireur de M13 sabre ne concourt pas dans le même tableau qu’un M13 fleuret, et son podium n’a pas la même signification.
Un comité régional qui récompense une saison complète ne distribue donc pas un prix : il distribue vingt-quatre prix différents, plus les équipes. Et un club qui organise son challenge interne se retrouve avec la même arithmétique à échelle réduite.
| Niveau de différenciation | Références créées | Ce que voit le tireur sur le podium |
|---|---|---|
| Une seule médaille pour tout le club | 1 | La même pièce pour un M9 et un vétéran |
| Une médaille par arme | 3 | Fleuret, épée, sabre identifiables |
| Une médaille par catégorie d’âge | 8 | Du M9 au Vétéran |
| Catégorie × arme | 24 | Chaque tableau a sa propre pièce |
| Catégorie × arme × métal | jusqu’à 72 | Or, argent et bronze distingués partout |
Dans la pratique, presque personne ne va jusqu’au bout de cette logique. Les clubs et les comités atterrissent entre huit et quinze références, parce qu’ils regroupent ce qui n’est pas visible : les plus jeunes catégories partagent souvent une pièce commune, certaines armes se rejoignent sur les petits tableaux, et le métal n’est pas toujours décliné partout. Mais même après regroupement, on reste très loin de la commande type d’un club de sport collectif. C’est ce nombre — huit à quinze — qui décide de tout le reste, du moule au devis.
Le moule ne se divise pas : ce que la fonderie impose
Notre quantité minimale est de 100 pièces par référence. Ce chiffre n’est pas commercial, il est mécanique. Une référence signifie un moule en acier à mouler, gravé par électroérosion pour obtenir l’aspect mat et la finesse des reliefs. Ce moule coûte cher, se fabrique en plusieurs jours, et ne se partage pas entre deux dessins. Douze références, c’est donc douze moules et un plancher de 1 200 pièces, même si votre tableau M20 sabre ne réunit qu’une poignée de tireurs.
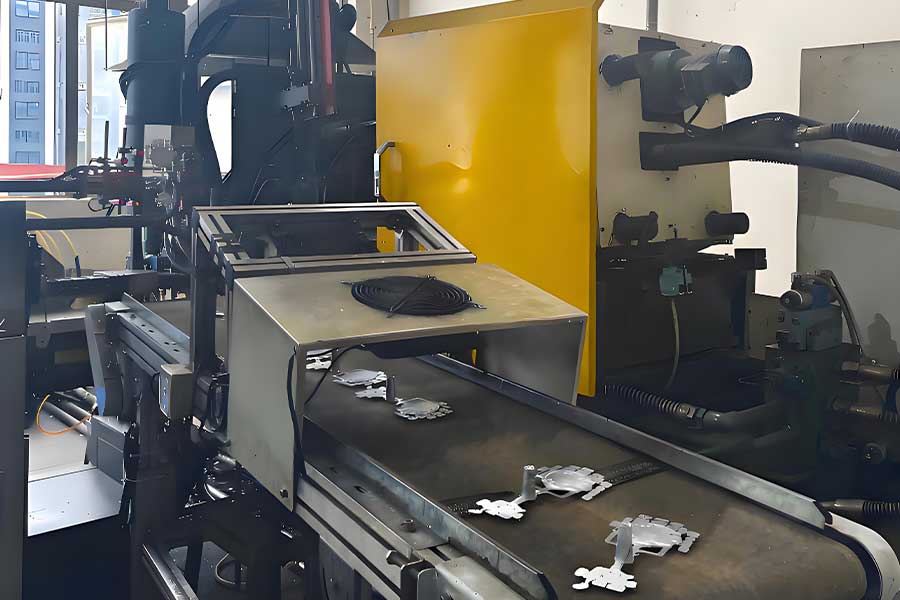
La coulée sous pression ajoute ses propres contraintes. Nous travaillons sur une presse de 88 tonnes, avec une épaisseur de paroi minimale de 2 mm : en dessous, le Zamak n’arrive pas à remplir l’empreinte avant de figer. Le Zamak 3, 5 ou 7 fond à 385 ℃ et pèse 6,7 g/cm³, ce qui laisse peu de marge entre une pièce trop fine qui casse au démoulage et une pièce trop lourde qui tire sur le ruban. Les médailles rondes, elles, comportent quatre attaques — quatre points d’injection répartis sur la circonférence — pour que le métal remplisse le cercle de façon homogène. Toute cette mécanique est décrite dans notre article sur la coulée sous pression d’une médaille.
La conséquence pratique est simple : le moule est un coût fixe qui ignore la taille de vos tableaux. Ce qui se mutualise, et ce qui ne se mutualise pas, mérite d’être posé noir sur blanc avant de valider un devis.
| Élément | Mutualisable entre deux références ? | Pourquoi |
|---|---|---|
| Moule en acier | Non | Un dessin, un moule gravé par électroérosion |
| Diamètre et épaisseur | Non | L’empreinte est taillée pour une géométrie donnée |
| Métal (Zamak 3, 5 ou 7) | Non | Chaque référence a sa propre coulée |
| Galvanoplastie or / argent / bronze | Oui | Même pièce, bain différent |
| Couleur d’émail | Oui | Remplissage réalisé après placage |
| Ruban et attache | Oui | Aucune incidence sur le moule |
| Gravure laser du nom | Oui | Données variables, pas de nouvelle référence |
La question à poser à votre fabricant n’est donc pas « combien coûte une médaille », mais « combien de moules ». C’est la seule ligne qui variera fortement d’un devis à l’autre pour un même volume apparent.
La stratégie qui règle le problème : une forme, plusieurs finitions
Quand un club nous annonce douze références, notre première réponse n’est jamais « voici douze dessins ». C’est « gardons un seul dessin et faisons varier les finitions ». Le principe tient en une phrase : le moule porte l’identité du club, la finition porte la distinction entre les tableaux.
Concrètement, une même médaille ronde peut sortir en trois galvanoplasties — or, argent, bronze — et recevoir cinq couleurs d’émail différentes. On obtient quinze références visuellement distinctes avec un seul outillage. Le tireur qui reçoit une pièce dorée à fond bleu et celui qui reçoit la même forme argentée à fond rouge ne perçoivent pas la même récompense, alors que la fonderie n’a travaillé qu’une fois.
Il faut être honnête sur ce que la méthode ne fait pas : elle ne supprime pas le MOQ de 100 pièces par référence. Chaque variante de finition reste une référence à part entière, avec son propre minimum. Ce qu’elle supprime, c’est le coût du moule sur chaque variante. Vous payez donc un outillage, puis des bains et des remplissages — ce qui est très différent.
La galvanoplastie est l’étape la plus coûteuse de la chaîne, devant la peinture et l’électrophorèse. Notre ligne compte neuf étapes : les deux dépôts de cuivre — cuivre alcalin pendant 500 secondes, puis cuivre acide sur 20 à 60 minutes — précèdent la coloration qui donne le ton final, avant un passage en four tunnel à 100 ℃ pendant 40 minutes. C’est ce séquencement qui permet de changer de couleur sans changer de pièce.
| Variante | Ce qui change | Ce qui ne change pas | Effet sur le devis |
|---|---|---|---|
| Or / argent / bronze | Bain de coloration | Moule, géométrie, dessin | Surcoût de traitement, pas d’outillage |
| Couleur d’émail | Teinte déposée dans les creux | Moule, placage, ruban | Surcoût de remplissage uniquement |
| Gravure du nom | Fichier de données variables | Tout le reste | Opération unitaire, pas de moule |
| Impression UV au verso | Marquage plane ou en dénivelé 3D ≤ 7 mm | Face avant intacte | Finition additionnelle |
| Édition de l’année | Sérigraphie, tampographie ou offset | Structure de la pièce | Aucun outillage |
Il existe enfin une troisième famille de finitions qui n’ajoute aucune référence au sens de la fonderie : céramique, offset, autocollant, sérigraphie, tampographie et impression UV. Elles servent à marquer l’année, le nom du comité ou l’édition du challenge sur une pièce déjà produite. Nous les réservons aux variantes qui ne justifieraient pas 100 pièces à elles seules.
Poids, épaisseur, frottement : la contrainte que le podium cache
Une médaille d’escrime a une vie particulière. Elle est portée trente secondes sur le podium, photographiée, puis elle disparaît dans le sac, généralement au fond, contre le masque et la lame. Elle ressort trois semaines plus tard dans une vitrine de club, puis reste des années sur une étagère. Cette trajectoire impose des choix que les médailles de remise en entreprise n’ont pas à faire.
Le premier est le poids. Une pièce lourde sur un ruban fin bascule vers l’avant et vient taper le masque tenu à la main. Le second est l’épaisseur : une médaille trop épaisse ne se pose pas à plat dans une vitrine et s’accroche dans la housse. Le troisième est la résistance de l’émail au frottement — c’est là que les pièces d’entrée de gamme se trahissent, avec des éclats sur le bord extérieur après une saison.
| Métal | Densité | Épaisseur pratique | Ce que cela implique |
|---|---|---|---|
| Zamak 3 / 5 / 7 | 6,7 g/cm³ | Paroi minimale 2 mm en coulée sous pression | Le meilleur compromis poids / finesse de relief |
| Laiton | 8,9 g/cm³ | Au-delà de 3 mm, difficile | Pièce noble mais lourde, réservée aux petites séries |
| Fer | 7,8 g/cm³ | Au-delà de 4 mm, difficile | Solide, mais dense et sensible à la corrosion sans traitement |
| Aluminium | 2,7 g/cm³ | Léger, adapté aux grands diamètres | Très léger, rendu de relief moins profond |
| Inox | — | Par emboutissage | Résistant, géométrie de relief limitée par le procédé |
Sur l’émail, la règle est tout aussi concrète. La profondeur du creux doit être au moins égale à l’épaisseur de la matière déposée, sinon la couleur déborde ou reste en retrait et casse au premier choc. Nous appliquons quatre minima selon le remplissage : 0,3 mm pour l’émail souple, 0,5 mm pour l’émail semi-dur, 0,5 mm pour la laque de verre opaque et 0,5 mm pour la laque de verre transparente, cette dernière exigeant en plus un ruban haute température au dos pendant la cuisson.
Le séchage fait le reste. Nous cuisons d’abord à 60-70 ℃ pendant 60 à 90 minutes pour un semi-durcissement qui permet d’enchaîner les couleurs sans qu’elles se mélangent, puis à 100 ℃ pendant 60 minutes pour le durcissement complet. Un émail insuffisamment cuit se raye à l’ongle et n’encaisse pas le contact répété avec une coquille de masque. Si vous hésitez entre deux formats, notre guide sur la taille et le poids d’une médaille donne les repères par diamètre.
Les trois erreurs de commande qui coûtent une saison
Nous voyons revenir les mêmes trois erreurs, chaque année, dans presque tous les dossiers d’escrime. Elles n’ont rien à voir avec le design.
| Erreur | Ce qui se passe réellement | La correction |
|---|---|---|
| Valider un BAT sans prototype physique | Le rendu écran masque la profondeur des creux, l’épaisseur des bordures et le débord d’émail | Demander une pièce physique avant de graver le moule définitif |
| Commander trois semaines avant la compétition | Le moule, l’échantillon et la production ne tiennent pas dans ce délai | Compter le visuel en 24 h, puis la production de 7 à 15 jours |
| Oublier la gravure du nom du tireur | La liste des noms arrive après le lancement de la production | Transmettre le fichier de noms avec le BAT |
La première erreur est la plus coûteuse, parce qu’elle est silencieuse. Un bon à tirer validé sur un écran, agrandi à 300 %, ne montre ni la profondeur du creux qui recevra l’émail, ni l’épaisseur du listel qui protège la couleur, ni la manière dont la lumière accroche le mat obtenu par électroérosion. Nous produisons un prototype physique en 7 à 10 jours, et nous conseillons systématiquement de le faire sur la première référence d’une série — pas sur les douze, puisque toutes partagent le même moule.
La deuxième erreur vient d’une confusion entre le délai de production et le délai de commande. Notre production prend 7 à 15 jours après validation, ce qui est court. Mais avant, il y a le visuel sous 24 heures, les allers-retours éventuels, le prototype si vous en voulez un, puis l’expédition. Un club qui appelle trois semaines avant son championnat régional n’a pas un problème de production : il a un problème de calendrier, et la seule solution consiste à supprimer le prototype, donc à supprimer la sécurité. Le déroulé complet est détaillé dans notre article sur les délais de fabrication.
La troisième erreur est la plus fréquente et la plus facile à éviter. Graver le nom du tireur au laser ne crée aucune référence supplémentaire et n’exige aucun moule : c’est une donnée variable, traitée comme un fichier, au même titre que l’année ou le nom du comité. Mais l’opération se fait en fin de chaîne, et une liste de noms qui arrive après le démarrage de la production oblige à immobiliser les pièces. Notre page sur la gravure de médaille explique les formats de fichier acceptés et la différence entre gravure laser et marquage en creux.
Médaille, trophée ou plaque : que garder au palmarès ?
Un club d’escrime n’a pas qu’un besoin de podium. Il gère aussi un palmarès — les résultats affichés dans la salle d’armes, le classement annuel, la reconnaissance des bénévoles. Les trois catégories de produits ne répondent pas à la même logique, et les confondre fait souvent exploser le budget.
| Critère | Médaille | Trophée | Plaque |
|---|---|---|---|
| Usage principal | Remise individuelle sur le podium | Récompense de club ou de fin de saison | Affichage permanent au mur |
| Volume adapté | Séries, y compris petits lots de 100 | Pièces uniques ou très petites séries | Quelques unités par an |
| Personnalisation du nom | Gravure laser en données variables | Gravure sur support | Gravure ou marquage de palmarès |
| Transport | Facile, empilable, léger | Encombrant, fragile | Lourd, à installer |
| Renouvellement | Chaque saison, chaque catégorie | Événementiel | Décennal |
| Rapport au tireur | Objet personnel conservé | Objet collectif exposé | Objet institutionnel |
La règle que nous donnons aux clubs est simple : la médaille couvre le volume et l’individuel, le trophée couvre l’événementiel et le collectif, la plaque couvre la mémoire du club. Un comité qui commande douze trophées pour vingt-quatre tableaux se ruine sans gagner en prestige ; un club qui n’affiche que des médailles dans sa salle n’a rien à montrer aux visiteurs. Notre catalogue de trophées personnalisés complète l’offre médaille sur ce segment, avec la même logique de personnalisation et de contrôle qualité.
FAQ
Combien de références faut-il prévoir pour un club qui récompense toutes ses catégories ?
Cela dépend de ce que vous voulez rendre visible. Une seule référence suffit techniquement, mais elle efface la distinction entre un M9 et un vétéran. La plupart des clubs s’arrêtent entre huit et quinze références : une pièce par arme, déclinée par grande famille d’âge, avec or, argent et bronze obtenus par changement de bain plutôt que par changement de moule. Nous arbitrons ce nombre avec vous avant le devis, parce que chaque référence ajoute un outillage et un minimum de 100 pièces.
Peut-on graver le nom du tireur sans commander un nouveau modèle ?
Oui. La gravure laser du nom est une donnée variable : elle ne crée ni moule ni référence supplémentaire. Vous nous transmettez un fichier avec les noms associés aux tableaux, et nous gravons en fin de chaîne. La seule contrainte est le calendrier : la liste doit être validée en même temps que le BAT, sinon les pièces sont immobilisées et la production de 7 à 15 jours glisse.
Quel remplissage résiste le mieux au frottement du masque et de la lame ?
Pour une médaille rangée dans un sac avec l’équipement, l’émail semi-dur offre le meilleur compromis : il exige un creux de 0,5 mm, affleure presque au niveau du métal et encaisse les chocs latéraux mieux qu’un émail souple déposé dans un creux de 0,3 mm. La laque de verre, opaque ou transparente, demande également 0,5 mm de profondeur et un ruban haute température au dos pendant la cuisson. Nous déconseillons l’émail souple sur les bords extérieurs très exposés.
Faut-il une médaille spécifique pour les équipes ?
Pas nécessairement. Une épreuve par équipes récompense trois tireurs, parfois un remplaçant, souvent dans la même catégorie d’âge et la même arme que le tableau individuel. La solution la plus économique consiste à réutiliser la référence existante et à distinguer l’équipe par la gravure — nom du club, mention « par équipes », année — plutôt que par un nouveau moule. Cela évite une référence supplémentaire et donc un minimum de 100 pièces difficiles à écouler.
Quel est le délai réel si je commande avant un championnat régional ?
Comptez le visuel sous 24 heures, la validation du BAT, puis la production de 7 à 15 jours après accord, à laquelle s’ajoute l’expédition. Si vous voulez un prototype physique, ajoutez 7 à 10 jours. Pour une compétition datée, la commande doit donc partir au moins cinq semaines avant, et non trois. C’est la principale cause de mauvaise surprise que nous voyons sur ce sport.
Peut-on panacher or, argent et bronze dans une même commande ?
Oui, à condition d’accepter que chaque finition compte comme une référence et réponde au minimum de 100 pièces. C’est justement l’intérêt de la stratégie « une forme, plusieurs finitions » : un seul moule, trois bains, et une commande globale qui reste cohérente. Le tarif est dégressif selon la quantité totale, sur devis, et nous détaillons ligne par ligne ce qui relève de l’outillage et ce qui relève du traitement.
Conclusion
L’escrime est un sport qui produit des podiums plus vite qu’il ne produit des licenciés, et c’est précisément ce déséquilibre qui rend la commande de médailles difficile. Huit catégories d’âge, trois armes, deux formats : la combinatoire impose de raisonner en moules et en finitions, pas en nombre de dessins. Un club qui comprend cela avant de demander un devis économise l’essentiel de son budget sur l’outillage, et garde sa capacité d’investissement pour la saison suivante.
Dans notre usine de Huizhou, cette logique est routine : 30 000 pièces par jour, un contrôle qualité en trois étapes — après coulée, après placage, avant emballage — et une livraison conforme sur l’ensemble des commandes. Nous produisons pour plus de 50 pays et nos ateliers sont audités BSCI, Disney, ISO9001, Reach, RoHS, TUV, Sedex et USJ. Rien de tout cela ne remplace une conversation sur votre calendrier.
Si vous préparez une saison, envoyez-nous le nombre de tableaux, les armes concernées et la date de votre première compétition. Vous recevrez un visuel sous 24 heures et un devis qui sépare clairement l’outillage du traitement, avec un tarif dégressif selon la quantité. C’est la manière la plus rapide de savoir combien de références vous pouvez réellement vous offrir.