Quand un client nous écrit pour un trophée, il pose rarement la bonne question. Il demande un prix avant d’avoir compris comment l’objet se fabrique, et c’est justement le procédé qui décide du prix, du délai et du rendu final. Chez MedalOrigin, enseigne francophone de Badge Artisans, nous fabriquons des récompenses en métal depuis 2010, dans notre usine de Huizhou, dans la province du Guangdong, avec un bureau à Dongguan. Notre métier d’origine reste la médaille personnalisée, et c’est cette même chaîne de production qui sert nos trophées. Dans cet article, nous vous ouvrons l’atelier : nous allons dérouler le processus de fabrication d’un trophée sur mesure, du fichier que vous nous envoyez à la boîte qui part chez vous, et vous montrer comment distinguer une vraie usine d’un simple revendeur.
Au programme : les familles de trophées que nous produisons réellement, le flux complet d’une commande, chaque étape du procédé expliquée par ceux qui la pilotent, un comparatif des finitions, les critères pour choisir un fabricant, puis les questions que l’on nous pose le plus souvent.
Ce que nous fabriquons, et ce que nous ne fabriquons pas
Avant d’entrer dans le détail, posons le périmètre. Nous sommes une usine de pièces métalliques et d’assemblages multimatériaux. Concrètement, cela veut dire que nous maîtrisons la fabrication des composants coulés en alliage métallique et l’assemblage de trophées qui combinent plusieurs matières.
Ce que nous produisons :
- des trophées et récompenses dont le corps, la base ou la plaque sont des pièces métalliques coulées ou estampées ;
- des médailles et pièces multimatériaux, où le métal se marie à d’autres composants que nous assemblons ;
- les accessoires qui accompagnent ces objets : attaches, rubans, aimants, socles et plaques gravées.
Ce que nous ne produisons pas, et sur quoi nous ne vous répondrons donc pas : tout ce qui relève du textile, de la broderie, de l’habillement, du papier et du silicone. Si votre projet porte sur ces familles, nous vous le dirons franchement plutôt que de vous vendre une prestation que nous ne maîtrisons pas.
Cette honnêteté a une conséquence directe sur cet article. Nous ne vous donnerons de paramètres de fabrication précis que pour les composants métalliques, parce que c’est là que nous avons des chiffres mesurés en atelier. Pour les autres matières, nous restons volontairement descriptifs : nous vous expliquons la catégorie, le service et la comparaison, sans inventer de températures ou de tolérances que nous n’avons pas vérifiées.
Les familles de trophées que nous produisons
Un trophée sur mesure se range dans quelques grandes familles. Elles ne se valent pas : chacune a son rendu, son usage et son niveau de contrainte.
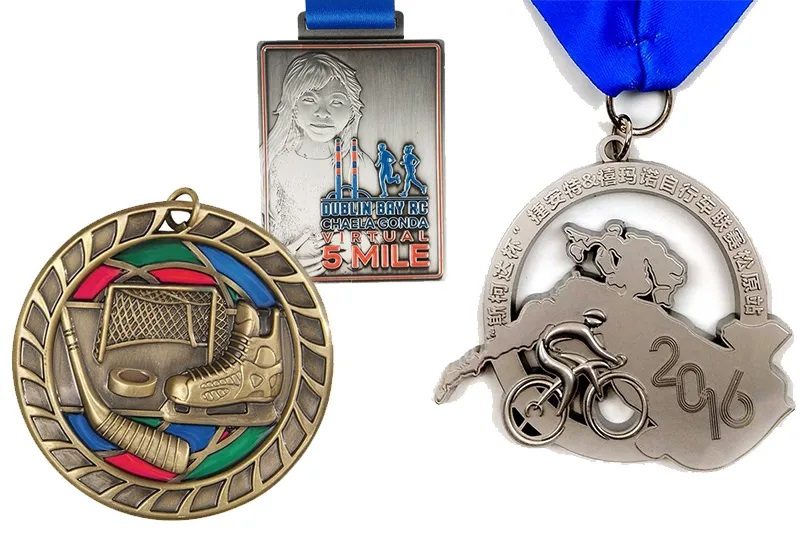
Le premier ensemble, celui que nous maîtrisons de bout en bout, regroupe les trophées à composants métalliques : un corps coulé ou estampé, une base, une plaque portant le texte gravé. C’est la famille qui donne le poids en main, la sensation de solidité et la précision du relief. Un logo d’entreprise y ressort net, parce que le moule reproduit fidèlement chaque détail du dessin.
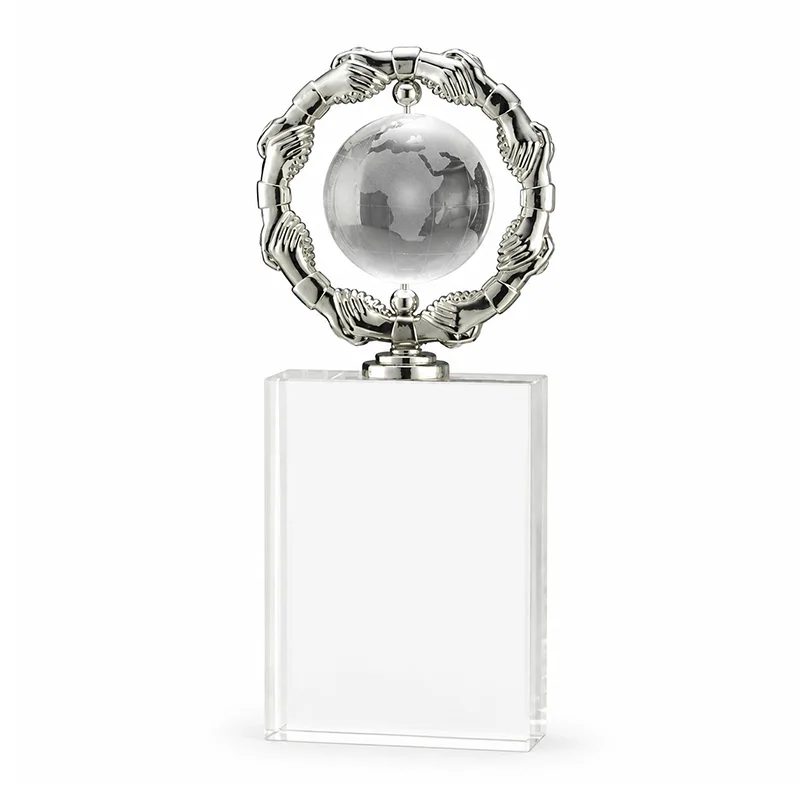
Le deuxième ensemble regroupe les trophées multimatériaux : un corps métallique associé à une autre matière pour le socle ou l’habillage. C’est là que se joue l’assemblage, et c’est un savoir-faire à part entière.
Le troisième ensemble regroupe les trophées dont le corps n’est pas métallique : résine, acrylique, cristal, bois ou plastique. Nous les traitons comme des projets d’assemblage et de finition, et nous vous accompagnons sur la conception, la validation et l’intégration des éléments métalliques qui les complètent souvent. Pour ces matières, nous décrivons le rendu et l’usage, sans avancer de paramètres de transformation que nous ne mesurons pas.
| Famille | Ce que nous faisons | Rendu typique | Usage courant |
|---|---|---|---|
| Métal coulé / estampé | Conception, moule, coulée, finition, gravure | Relief net, poids, tradition | Corporate, ancienneté, tournois |
| Multimatériaux | Assemblage métal + autre matière | Mixte, contemporain | Remises de prix, événements |
| Corps non métallique | Conception, validation, intégration métal | Formes libres, léger | Récompenses prestige, décor |
Ce tableau n’est pas un classement de qualité. Il indique simplement où se situe notre valeur ajoutée d’usine : dans le métal et dans l’assemblage. Pour une comparaison plus large des matières et des budgets, notre guide des trophées personnalisés entre dans le détail des choix.
Le flux d’une commande, en un coup d’œil
Un trophée sur mesure suit toujours le même chemin. Notre flux OEM et ODM est stable depuis des années, et le connaître vous fait gagner du temps autant que de l’argent.
| Étape | Durée | Ce qui se passe | Ce que vous fournissez |
|---|---|---|---|
| Demande et devis | 24 heures | étude du besoin, chiffrage | brief, quantité, usage |
| Design gratuit | 24 heures | visuel et rendu | logo, croquis ou description |
| Échantillon | 7 à 10 jours | moule d’essai, pièce réelle | validation de la pièce |
| Production | 7 à 15 jours | coulée, finition, gravure, assemblage | accord définitif |
| Contrôle et expédition | variable | contrôle en trois étapes, emballage, envoi | adresse et documents |
Deux repères à garder en tête dès le départ. Notre quantité minimale est de 100 pièces par modèle, et notre usine sort plus de 30 000 pièces par jour. La capacité n’est donc jamais le facteur limitant d’un projet ; ce sont la complexité du dessin et la validation des étapes qui déterminent le rythme.
Maintenant, entrons dans le détail. Chaque étape ci-dessous correspond à un poste réel de notre atelier de Huizhou.
Étape 1 — La demande et le devis sous 24 heures
Tout commence par votre message. Une photo d’un trophée existant, un croquis sur un coin de nappe, un logo au format vectoriel, ou simplement une phrase du type « il nous faut une coupe pour notre tournoi ». Nous prenons tout.
Ce que nous cherchons dans cette première lecture, ce n’est pas seulement le style. Nous regardons trois choses : l’usage réel de l’objet, la quantité, et la contrainte de délai. Un trophée qui sera manipulé et photographié devant un public n’appelle pas les mêmes choix qu’un trophée de bureau posé une fois pour toutes. La quantité détermine la pertinence du moule. Le délai détermine l’ordre des opérations.
Nous répondons avec un devis sous 24 heures. Ce devis n’est pas un prix au doigt mouillé : il intègre la famille de matériaux, la taille, la finition, la gravure et l’emballage. Si un poste peut être allégé, nous le disons. Par exemple, remplacer une finition par une autre, ou simplifier une forme, suffit souvent à faire baisser le coût unitaire sans dégrader le rendu.
C’est aussi le moment où nous cadrons la faisabilité. Certaines idées très belles sur écran ne se transposent pas telles quelles en pièce métallique : un détail trop fin disparaît, un angle trop vif fragilise la matière. Mieux vaut le dire maintenant que le découvrir sur l’échantillon.
Étape 2 — Le design gratuit et le visuel sous 24 heures
Une fois le besoin cadré, notre studio prend le relais. Le design est gratuit, et le visuel vous parvient sous 24 heures. C’est un point sur lequel nous ne faisons pas payer l’entrée : vous devez pouvoir juger avant de vous engager.
Ce visuel n’est pas un simple habillage commercial. Il montre à quoi ressemblera votre trophée avec ses reliefs, ses creux, ses zones de couleur et l’emplacement du texte. C’est un outil de décision. Beaucoup de clients arrivent avec un logo très chargé et repartent avec une version simplifiée, parce que le visuel rend évident ce qui se lira bien une fois transposé.
Les retouches sont illimitées. Vous pouvez demander à déplacer un élément, à épaissir un trait, à changer la proportion entre le corps et le socle. Tant que le moule n’est pas lancé, chaque ajustement est gratuit.
Pour cette étape, un fichier vectoriel au format AI, CDR ou PDF est l’idéal : il part directement à la gravure du moule, sans conversion. Un logo en JPEG ou en PNG passe aussi, mais il faut le redessiner, ce qui ajoute un peu de temps. Pour préparer vos fichiers dans les meilleures conditions, voyez notre guide de design.
Étape 3 — L’échantillon en 7 à 10 jours
L’échantillon est la charnière du projet. C’est une vraie pièce, produite avec un moule d’essai et la finition définitive. Pas une maquette approximative : un exemplaire de série.
C’est à ce moment que vous vérifiez ce qu’aucun rendu ne montre. Le poids réel dans la main. La teinte exacte de la couleur, qui varie toujours un peu entre l’écran et la matière. La profondeur du relief. La qualité de la gravure sur les lettres les plus fines. La façon dont le socle et le corps s’assemblent.
Nous consacrons 7 à 10 jours à cette étape, et nous ne la bâclons pas. Une correction faite après l’échantillon coûte quelques jours. Une correction faite après la production complète coûte la totalité de la série. Le calcul est vite fait.
Sur certaines rééditions de motifs déjà validés, l’échantillon peut être remplacé par une validation sur visuel, avec un risque assumé par le client. Nous ne le recommandons que lorsque rien ne change par rapport à une commande précédente.
Étape 4 — Le moule, où se décide la netteté
Une fois le design validé, il faut graver le moule. C’est l’investissement qui détermine la netteté de chaque pièce produite ensuite, et c’est aussi le poste que les acheteurs débutants interrogent le plus.
Le moule est usiné dans un bloc d’acier. Le motif y est gravé en négatif : ce qui sera en relief sur le trophée est en creux dans le moule, et inversement. Cette logique explique pourquoi le dessin doit respecter des minima de fabrication : un détail plus fin que ce que le moule peut reproduire ne se verra tout simplement pas sur la pièce.
Nous utilisons l’électroérosion, ou EDM, pour certaines surfaces. Cette technique permet notamment de créer un aspect mat là où le dessin le prévoit, en attaquant la surface de l’acier de façon contrôlée. Le moule est ensuite soumis à un traitement thermique, sans lequel le métal chaud finirait par éroder peu à peu la cavité.
Un détail d’ingénierie que peu de fournisseurs expliquent : le métal doit pouvoir remplir la cavité de façon homogène. Pour les pièces rondes, nous répartissons quatre entrées de coulée autour du motif, afin que la matière arrive de tous les côtés en même temps. Sans cette répartition, une partie du dessin se remplit mal, et le défaut se répète sur toute la série.
Le moule acier est conçu pour durer. C’est ce qui rend la réédition annuelle beaucoup moins chère : le moule existe déjà, et il suffit de relancer la production. Pour un événement qui revient chaque année, c’est le levier d’économie le plus direct.
Étape 5 — La coulée sous pression : 88 tonnes et 385 °C
Voici le cœur de l’usine. C’est la partie la plus chaude et la plus bruyante de l’atelier, et c’est là qu’un spécialiste de la pièce métallique se distingue d’un atelier métal généraliste.
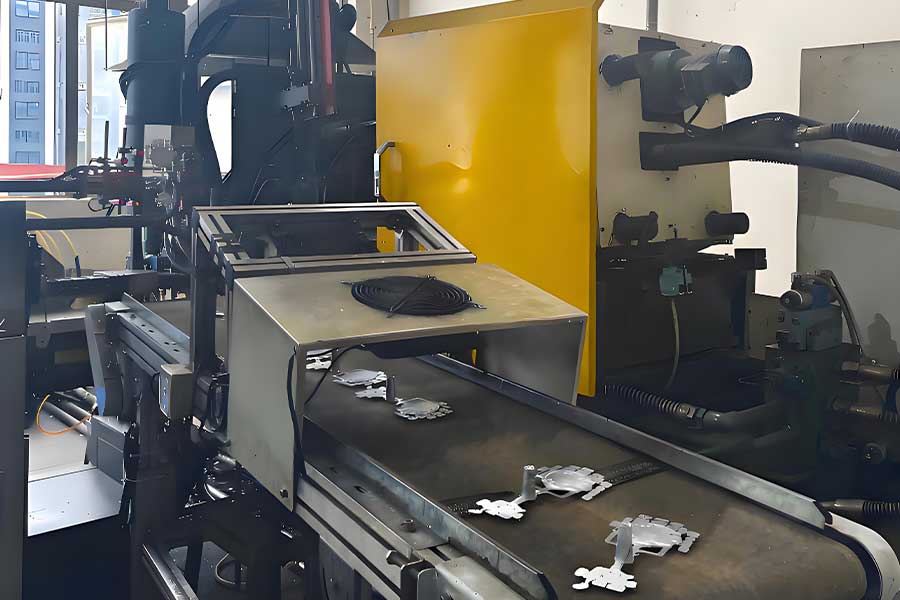
Notre alliage de prédilection est le zamak, un alliage de zinc décliné en grades 3, 5 et 7. Sa densité est de 6,7 g/cm³ et son point de fusion se situe à 385 °C. Dans la machine, le lingot fond dans un four intégré, puis un piston injecte le métal liquide dans le moule fermé sous la pression de nos presses de 88 tonnes. Le métal remplit chaque creux du moule — lettres, contours, détails du motif — en une fraction de seconde.
Pourquoi le zamak domine-t-il la fabrication de médailles et de trophées métalliques ? Pour trois raisons mesurables : sa densité de 6,7 g/cm³ lui donne une présence agréable en main, sa fluidité à chaud lui permet d’épouser les cavités les plus fines, et son comportement en coulée autorise un niveau de détail que d’autres procédés n’atteignent pas.
Un paramètre compte particulièrement pour le dessin : l’épaisseur minimale de paroi est de 2 mm. En dessous, la pièce se déforme après démoulage et se fragilise. C’est au niveau des zones de tension, comme un anneau ou une jonction entre deux volumes, que la rupture survient d’abord. Ce chiffre n’est pas décoratif : il conditionne la solidité de votre trophée dans le temps.
Il faut aussi savoir que le zamak n’est pas la seule option métallique. Selon le projet, nous travaillons aussi le laiton, le fer et l’aluminium, chacun avec ses contraintes.
| Matériau | Densité | Mise en œuvre | Point d’attention |
|---|---|---|---|
| Zamak 3 / 5 / 7 | 6,7 g/cm³ | Coulée sous pression | épaisseur mini 2 mm |
| Laiton | 8,9 g/cm³ | Emboutissage | difficile au-delà de 3 mm |
| Fer | 7,8 g/cm³ | Emboutissage | difficile au-delà de 4 mm |
| Aluminium | 2,7 g/cm³ | Emboutissage, anodisation | léger, finition par anodisation |
Ce tableau résume l’essentiel, mais chaque matière mérite une lecture à part. Notre guide des matériaux détaille le comportement de chacun et les cas où l’un prend l’avantage sur l’autre.
Étape 6 — Ébavurage et polissage
À la sortie du moule, la pièce a sa forme définitive mais pas encore son aspect final. Elle est grise, mate, marquée par la carotte d’injection et la ligne de joint entre les deux moitiés du moule.
L’ébavurage retire ces excédents : la bavure fine qui s’est glissée entre les joints, le canal par lequel le métal est entré, et les petites aspérités de coulée. On sépare ensuite les pièces du carnet de coulée, c’est-à-dire de l’ensemble de pièces reliées entre elles par le réseau d’injection.
Vient le polissage. La surface est lissée mécaniquement, par étapes successives, jusqu’à obtenir la base régulière que la finition va révéler. Cette étape est décisive, et souvent sous-estimée : le placage n’embellit pas une surface, il la grossit. Une rayure à peine visible sur le métal brut devient flagrante sous un nickel brillant. Un polissage irrégulier se voit ensuite sur toute la finition, quel que soit le soin apporté aux bains.
C’est pour cette raison que nous contrôlons la surface avant toute opération de placage. Rattraper un défaut de polissage après placage signifie décaper la pièce et recommencer, ce qui n’est ni économique ni toujours possible.
Étape 7 — La galvanoplastie, neuf bains successifs
La galvanoplastie donne au métal sa couleur et sa protection. On l’imagine souvent comme un simple bain doré. C’est en réalité une séquence chimique où chaque bain a un rôle précis, et où sauter une étape compromet la tenue de la finition.
Notre procédé compte neuf étapes : dégraissage, nettoyage aux ultrasons, cuivre alcalin d’environ 500 secondes, cuivre acide de 20 à 60 minutes, bain de couleur, séchage, vernis de scellement, puis décrochage.
| Étape | Rôle | Repère de procédé |
|---|---|---|
| Dégraissage | retirer les graisses de surface | — |
| Nettoyage ultrasons | éliminer les résidus fins | — |
| Cuivre alcalin | couche d’accroche sur le métal | environ 500 secondes |
| Cuivre acide | lisser les micro-défauts | 20 à 60 minutes |
| Bain de couleur | or, nickel, or rose, chrome, nickel noir | selon la teinte choisie |
| Séchage | fixer la couche | four tunnel à 100 °C, 40 minutes |
| Vernis de scellement | bloquer l’oxydation | — |
| Décrochage | retirer les pièces des supports | — |
Deux repères méritent d’être retenus parce qu’ils expliquent des différences visibles. Le cuivre alcalin, appliqué environ 500 secondes, sert de couche d’accroche : c’est lui qui fait tenir la couleur sur le zamak. Le cuivre acide, de 20 à 60 minutes, lisse les micro-défauts et donne cette profondeur que l’on associe aux belles finitions. Enfin, le vernis de scellement, passé au four tunnel à 100 °C pendant 40 minutes, bloque l’oxydation : c’est ce qui empêche une finition dorée de ternir en quelques mois.
Ce niveau de détail a un coût, et il faut le savoir : dans notre atelier, l’ordre de coût des finitions est le suivant, du plus élevé au moins élevé — galvanoplastie, puis peinture, puis électrophorèse. Ce classement n’est pas un jugement de valeur, c’est une conséquence directe du nombre d’opérations et du temps passé en cuve.
Étape 8 — L’émail et l’impression UV
Toutes les pièces ne sont pas intégralement métalliques. Dès que votre design comporte des zones de couleur, il faut les remplir, et le type de remplissage influe sur le prix, le délai, la durabilité et la sensation en main.
Nous distinguons deux familles d’émail. L’émail souple laisse sentir les bordures métalliques : la couleur est légèrement en creux, avec un relief perceptible au doigt. L’émail dur, ou émail verre, est poli à plat, si bien que la couleur affleure au niveau du métal et que la surface est lisse et plane.
La largeur minimale des creux à remplir diffère selon le type : 0,3 mm pour l’émail souple, 0,5 mm pour l’émail dur ou le verre. C’est une contrainte de dessin importante : un détail plus étroit que cette largeur ne pourra pas recevoir de couleur de façon fiable.
Autre paramètre utile pour la conception : la hauteur de relief minimale est de 0,4 mm, avec une plage recommandée de 0,6 à 0,8 mm pour un rendu net et durable. Et pour les décors imprimés, l’impression UV couvre des reliefs jusqu’à 7 mm, ce qui autorise des motifs en forte saillie sans perdre en lisibilité.
| Critère | Émail souple | Émail dur / verre |
|---|---|---|
| Surface | relief perceptible au toucher | lisse et plane |
| Largeur mini des creux | 0,3 mm | 0,5 mm |
| Rendu | chaleureux, traditionnel | net, haut de gamme |
| Usage typique | tournois, prix scolaires | corporate, commémoratif |
Pour situer ces étapes dans le déroulé complet d’une pièce métallique, notre article sur la fabrication d’une médaille personnalisée décrit la même chaîne vue depuis une médaille, ce qui complète utilement cette lecture.
Étape 9 — L’assemblage
Un beau corps de trophée mal assemblé donne une impression de bâclé. L’assemblage est le moment où toute la qualité amont se valorise, ou se gâche.
Selon le projet, l’assemblage peut comprendre plusieurs opérations : fixer le corps sur son socle, poser la plaque gravée qui porte le nom du gagnant et l’année, monter un ruban, ajouter un aimant ou un élément décoratif. Chaque élément a ses propres repères.
Le ruban standard que nous utilisons pour les médailles et certaines récompenses à ruban mesure 860 à 900 mm de long pour 20 à 30 mm de large. Pour les enfants, nous descendons à 800 mm de long sur 20 mm de large. Les attaches — anneau brisé, mousqueton — sont choisies en accord avec la couleur du placage, pour que l’ensemble reste cohérent.
Lorsqu’un élément magnétique est prévu, nous disposons d’aimants ronds de 2 à 20 mm de diamètre. Ce détail compte pour les trophées qui doivent se fixer sur un support ou se présenter à plat.
La gravure intervient souvent en fin de chaîne, sur la plaque ou directement sur le corps. C’est une étape que l’on peut encore modifier tard, contrairement à la coulée. Pour comprendre les méthodes disponibles et leurs limites, voyez notre guide de gravure.
Étape 10 — Le contrôle qualité en trois étapes
Notre contrôle qualité est structuré en trois étapes, et il s’applique à chaque commande. C’est ce qui nous permet d’afficher 100 % de livraisons conformes.
Le premier contrôle intervient après la coulée : on vérifie le remplissage, l’absence de défauts de forme, la présence de tous les détails du dessin. Un motif incomplet se détecte ici, pas après placage.
Le deuxième contrôle intervient après la finition : on vérifie l’uniformité de la couleur, l’adhérence du placage, l’absence de taches ou de rayures. C’est aussi là que l’on juge la régularité d’une série, car un trophée seul peut sembler parfait alors que dix côte à côte révèlent un écart de teinte.
Le troisième contrôle intervient avant l’emballage : vérification pièce par pièce, y compris l’assemblage et la gravure. C’est le dernier filet de sécurité avant que l’objet ne quitte l’usine.
Ce protocole a une raison simple : plus un défaut est détecté tôt, moins il coûte cher à corriger. Un défaut de coulée rattrapé en fin de chaîne coûte le temps de toutes les étapes intermédiaires déjà réalisées.
Étape 11 — L’emballage
L’emballage fait partie du produit. Un trophée magnifique livré dans un sachet froissé perd une partie de son effet. Nous proposons plusieurs options, du plus simple au plus prestigieux.
| Type d’emballage | Niveau | Usage |
|---|---|---|
| PP / OPP / zip | standard | protection de transport |
| Pochette velours | intermédiaire | remise en main propre |
| Carte papier / boîte papier | intermédiaire | événements, écoles |
| Boîte velours | premium | récompenses corporate |
| Boîte acrylique / blister | haut de gamme | pièces de prestige |
Le choix se fait au moment du devis, et il peut être ajusté jusqu’à la mise en carton. C’est un levier souvent négligé : un emballage adapté à l’occasion transforme la perception de l’objet sans toucher à sa fabrication.
Étape 12 — L’expédition vers plus de 50 pays
Une fois emballés et contrôlés, les trophées partent. Nous exportons vers plus de 50 pays, ce qui nous a habitués aux exigences documentaires et logistiques de destinations variées.
Le mode d’acheminement se choisit selon le délai et le volume. L’aérien express convient aux commandes urgentes et aux petits volumes. L’aérien standard offre un bon compromis entre coût et délai. Le maritime devient pertinent sur les grandes quantités et les dates lointaines. À cela s’ajoute le dédouanement à l’import, dont la durée dépend surtout de la complétude des documents fournis.
Notre usine est implantée à Huizhou, dans le Guangdong, avec un bureau à Dongguan. Cette proximité des grands ports de la région de la rivière des Perles est un avantage logistique réel pour l’export.
Comment choisir un fabricant : usine réelle ou revendeur ?
C’est la question qui décide de la réussite de votre projet, bien plus que le prix affiché. Sur le marché des trophées sur mesure, on rencontre deux profils très différents.
Le premier profil est celui du fabricant, qui possède ses propres lignes de production. Il maîtrise le moule, la coulée, la finition et le contrôle. Il peut vous montrer des paramètres de procédé, expliquer pourquoi une épaisseur minimale est nécessaire, et répondre techniquement à vos questions de dessin.
Le second profil est celui du revendeur, qui sous-traite la fabrication. Il peut très bien travailler, mais il ne contrôle ni les délais, ni la qualité, ni les corrections. Quand un problème survient, il dépend d’un tiers qu’il ne pilote pas. Et quand vous lui demandez un paramètre de fabrication, il ne peut souvent pas répondre.
Voici les critères qui nous semblent les plus révélateurs, et que nous vous invitons à appliquer à n’importe quel fournisseur, nous compris.
| Critère | Indice d’une vraie usine | Signal d’alerte |
|---|---|---|
| Paramètres de procédé | chiffres précis, expliqués | réponses vagues ou copiées |
| Certifications | BSCI, Disney, ISO9001, Reach, RoHS, TUV Rheinland, Sedex, USJ | aucune vérifiable |
| Capacité | capacité de production annoncée et cohérente | promesses sans repère |
| Échantillon | pièce réelle avant série | refus ou échantillon approximatif |
| Contrôle qualité | protocole en étapes défini | simple promesse verbale |
Notre usine détient les certifications BSCI, Disney, ISO9001, Reach, RoHS, TUV Rheinland, Sedex et USJ. Ces référentiels ne sont pas des logos décoratifs : ils supposent des audits, des procédures documentées et des exigences de conformité qui pèsent sur l’organisation entière. Demander à voir ces preuves est un réflexe sain.
Un mot sur l’ancienneté et la capacité. Nous fabriquons depuis 2010, soit plus de 15 ans d’expérience dans la pièce métallique, et notre capacité dépasse 30 000 pièces par jour. Ces deux chiffres se complètent : l’ancienneté dit la maîtrise des cas difficiles, la capacité dit la tenue des grandes séries.
Les erreurs qui coûtent cher sur un trophée sur mesure
Nous voyons revenir les mêmes erreurs. Les voici, avec la façon de les éviter.
Choisir le prix avant le procédé. Un trophée moins cher est souvent un trophée dont une étape a été allégée. Demandez toujours à quoi correspond l’écart : matière, finition, épaisseur, emballage.
Négliger la lisibilité du texte. Sur un trophée, le nom du gagnant et l’année sont ce qui compte le plus, et c’est souvent ce qui est gravé le plus petit. Prévoyez une taille de caractère suffisante pour rester lisible.
Reporter la validation. Chaque jour où un visuel reste sans réponse est un jour perdu. Désignez un décisionnaire unique pour éviter les validations collégiales interminables.
Modifier le dessin après le moule. Une modification après gravure du moule impose de refaire le moule, donc de repartir sur un cycle complet. Une modification de gravure, en revanche, ne coûte rien en délai, car elle intervient en fin de chaîne.
Oublier l’usage réel. Un trophée destiné à voyager, à être exposé en extérieur ou manipulé par des enfants n’appelle pas les mêmes choix qu’un trophée de bureau. Dites-nous l’usage, nous adapterons les recommandations.
Questions fréquentes
Combien de temps prend la fabrication d’un trophée sur mesure ?
Le déroulé complet se tient dans notre flux standard : devis sous 24 heures, visuel sous 24 heures, échantillon en 7 à 10 jours, puis production en 7 à 15 jours après validation. À cela s’ajoute le transport. Le facteur le plus variable reste la complexité du dessin et la rapidité de vos validations.
Quelle est la quantité minimale pour commander des trophées ?
Notre quantité minimale est de 100 pièces par modèle. C’est la même règle que pour nos médailles personnalisées, et elle s’explique par le moule : son coût est identique que vous produisiez 100 ou 2 500 pièces, et en dessous de 100 le prix unitaire devient défavorable. Pour un projet particulier, parlons-en : nous étudions les cas au cas par cas.
Quelle est la différence entre un fabricant et un revendeur de trophées ?
Un fabricant possède ses lignes et maîtrise le moule, la coulée, la finition et le contrôle ; il peut vous expliquer des paramètres de procédé précis. Un revendeur sous-traite la production et ne pilote ni les délais ni les corrections. Pour vérifier, demandez des paramètres de fabrication concrets et des certifications auditables.
Quels matériaux utilisez-vous pour les trophées ?
Pour les composants métalliques, nous travaillons principalement le zamak, un alliage de zinc de densité 6,7 g/cm³ qui fond à 385 °C et se coule sous pression, ainsi que le laiton, le fer et l’aluminium par emboutissage. Pour les corps en résine, acrylique, cristal, bois ou plastique, nous vous accompagnons sur la conception, la validation et l’intégration des éléments métalliques, en vous décrivant le rendu et l’usage sans avancer de paramètres de transformation que nous ne mesurons pas.
Peut-on graver le nom du gagnant ou un logo ?
Oui. La gravure intervient généralement en fin de chaîne, sur une plaque ou directement sur le corps du trophée. C’est un standard pour les trophées de tournoi, les remises corporate et les récompenses d’ancienneté. Comme cette étape arrive tard, une modification de texte se rattrape plus facilement qu’une modification de forme.
Conservez-vous les moules pour les commandes suivantes ?
Oui. Nous conservons les moules et pouvons relancer une production rapidement sur un motif déjà validé, ce qui supprime le coût et le délai du moule. C’est le levier le plus efficace pour un événement annuel : validez votre design une fois, et les éditions suivantes coûtent nettement moins cher.
Vous préparez une remise de prix, un tournoi ou une récompense d’entreprise et vous voulez voir à quoi ressemblera votre trophée avant de vous engager ? Envoyez-nous votre idée, votre logo et votre quantité. Le design est gratuit, vous recevez un visuel sous 24 heures, avec des retouches illimitées. Notre quantité minimale est de 100 pièces et notre production se tient en 7 à 15 jours après validation de l’échantillon. Que vous soyez un club, une association ou une entreprise, nous vous répondons avec un avis technique et un devis détaillé sous 24 heures.
Produit associé : médailles aux formes sur mesure — formes découpées et reliefs dédiés, avec le même procédé de moule que le trophée.