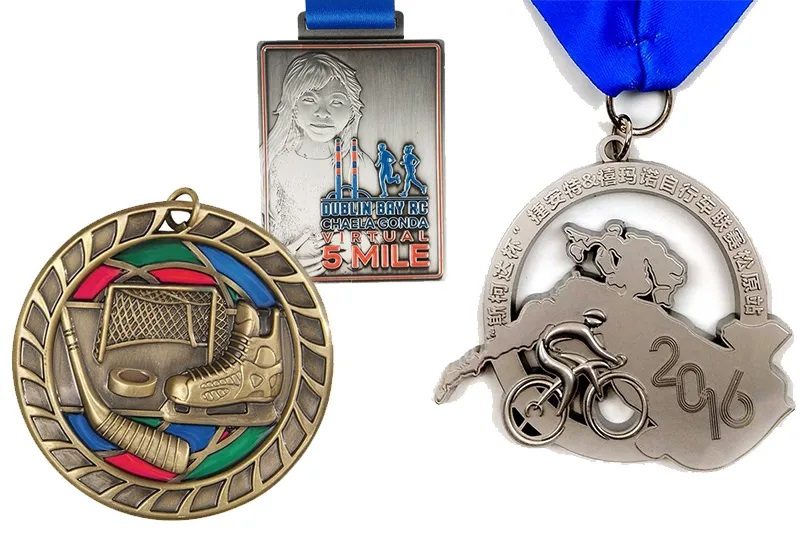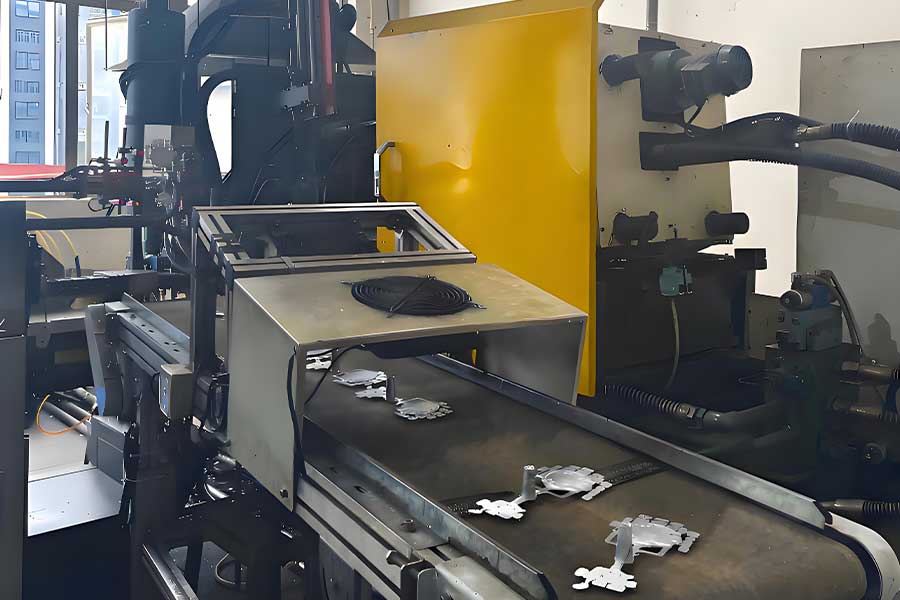
Une médaille naît d’un choc. De l’alliage porté à 385 °C est injecté sous haute pression dans un moule acier maintenu fermé par 88 tonnes de force, et la pièce se forme en une fraction de seconde. Tout ce que vous voyez ensuite — la netteté du relief, la finesse du trait, la solidité de l’anneau — se décide à cet instant. C’est pour cela qu’un fabricant qui maîtrise la coulée maîtrise l’essentiel. Pour replacer cette étape dans l’ensemble du procédé, voir la page fabrication médaille.
Le principe de la coulée sous pression
On distingue deux grandes familles de coulée. La coulée par gravité laisse le métal descendre dans le moule sous son propre poids : simple, lente, peu précise. La coulée sous pression, celle que nous utilisons, injecte le métal à grande vitesse dans une cavité fermée, puis le maintient sous pression pendant la solidification.
| Critère | Coulée par gravité | Coulée sous pression |
|---|---|---|
| Vitesse de remplissage | lente, par gravité | très rapide, injectée |
| Finesse du détail | limitée | élevée |
| Épaisseur minimale | plus épaisse | 2 mm |
| Cadence | faible | élevée |
| Coût de l’outillage | plus bas | plus élevé, mais durable |
| Rebuts sur grande série | plus nombreux | maîtrisés |
C’est la coulée sous pression qui permet à une médaille de 50 mm de porter un relief fin sur les deux faces, tout en restant légère. C’est aussi elle qui rend la production de grandes séries économiquement viable.
Les trois chiffres qui définissent le procédé
Trois paramètres résument notre coulée. Ils ne sont pas décoratifs : chacun détermine une caractéristique visible de la pièce finie.
| Paramètre | Valeur | Ce qu’il détermine |
|---|---|---|
| Température de l’alliage | 385 °C | capacité à remplir les cavités fines |
| Force de fermeture | 88 tonnes | tenue du moule pendant l’injection |
| Épaisseur de paroi minimale | 2 mm | solidité, notamment au niveau de l’anneau |
385 °C. C’est le point de fusion de notre alliage de zinc. En dessous, la matière se fige trop tôt et n’atteint pas le fond des cavités les plus fines : les traits disparaissent, les angles s’arrondissent. À 385 °C, l’alliage reste suffisamment fluide pour épouser un motif complexe.
88 tonnes. C’est la force de fermeture de notre presse en chambre froide. À l’instant de l’injection, la pression du métal tend à écarter les deux moitiés du moule. Sans une force de fermeture suffisante, le métal s’échappe par les joints et la pièce sort avec une bavure — la fameuse « ligne de joint » que l’on voit sur les pièces de mauvaise qualité.
2 mm. C’est l’épaisseur de paroi minimale que nous garantissons. En dessous, la pièce se déforme après démoulage et se fragilise. C’est au niveau de l’anneau, où toute la traction se concentre, que la rupture survient d’abord.
Du dessin au moule
Avant de couler, il faut un moule. Le motif est usiné dans un bloc d’acier, en négatif : ce qui est en relief sur la médaille est en creux dans le moule, et inversement.
Le dessin doit donc respecter les minima de fabrication, sous peine de ne pas se reproduire correctement.
| Élément | Minimum | Conséquence si non respecté |
|---|---|---|
| Épaisseur de paroi | 2 mm | déformation, casse à l’anneau |
| Hauteur de relief | 0,4 mm | cavité mal remplie, motif aplati |
| Largeur de trait en relief | 0,3 mm | traits qui fusionnent |
| Largeur de trait gravure laser | 0,1 mm | limite du laser sur alliage de zinc |
| Rayon de congé intérieur | 0,3 mm | angles fragilisés, remplissage difficile |
| Hauteur de caractère | 1,5 mm | texte illisible |
Ces valeurs expliquent une règle simple : si votre décor est trop riche pour le format choisi, il faut agrandir la pièce plutôt que réduire le dessin. Notre page médaille sur mesure détaille les formes réalisables.
Ce qui se passe après la coulée
La pièce sort du moule avec sa forme définitive, mais pas encore son aspect final. Cinq opérations suivent.
- Ébavurage. On retire la bavure de joint et le canal d’injection, puis on sépare les pièces du carnet de coulée.
- Polissage. La surface est lissée mécaniquement, pour préparer la galvanoplastie. Un polissage irrégulier se voit ensuite sur toute la finition.
- Galvanoplastie. Neuf bains se succèdent, dont 500 secondes de cuivrage alcalin et 20 à 60 minutes de cuivrage acide, avant la coloration finale.
- Émail. Les alvéoles sont remplies de couleur, puis cuites entre 60 et 70 °C en semi-durcissement et à 100 °C en durcissement complet.
- Gravure et assemblage. Le laser intervient en dernier, à 0,1 mm de largeur de trait, avant la pose de l’anneau et du ruban.
Chacune de ces étapes peut rattraper un défaut mineur, mais aucune ne rattrape une pièce mal coulée. C’est pourquoi la coulée fait l’objet d’un contrôle de première pièce.
Pourquoi la quantité minimale est de 100 pièces
Le moule acier est usiné pour un seul motif. Son coût est identique que vous produisiez 100 ou 2 500 pièces. En dessous de 100 pièces, l’amortissement du moule écrase le prix unitaire, et il devient plus rationnel de choisir une forme standard ou un autre matériau.
C’est aussi la raison pour laquelle une réédition annuelle coûte nettement moins cher : le moule existe déjà. Pour une association ou un club, c’est le levier d’économie le plus direct sur le moyen terme. Notre page matériaux de médaille compare par ailleurs le zinc, le laiton et le fer, dont les contraintes de mise en œuvre diffèrent.
Questions fréquentes
Qu’est-ce que la coulée sous pression, en une phrase ?
C’est un procédé de fonderie qui consiste à injecter du métal en fusion à grande vitesse dans un moule acier fermé, puis à le maintenir sous pression pendant la solidification. La pièce se forme en une fraction de seconde, avec une finesse de détail élevée.
Pourquoi la température est-elle fixée à 385 °C ?
C’est le point de fusion de notre alliage de zinc. À cette température, il reste assez fluide pour remplir les cavités les plus fines du moule. En dessous, la matière se fige trop tôt et le relief sort aplati.
À quoi sert la force de fermeture de 88 tonnes ?
À maintenir les deux moitiés du moule fermées pendant l’injection, malgré la pression du métal. Sans force suffisante, le métal s’échappe par les joints et laisse une bavure visible sur la tranche de la pièce.
Peut-on couler une médaille plus fine que 2 mm ?
Techniquement, certaines pièces très plates existent, mais elles se déforment après démoulage et cassent au niveau de l’anneau. Nous nous en tenons à 2 mm d’épaisseur de paroi minimale, ce qui garantit la tenue dans le temps.
Combien de temps prend la coulée d’une série ?
La coulée elle-même est rapide. Ce qui prend du temps, c’est l’ensemble du cycle : usinage du moule, réglages, coulée, ébavurage, polissage, galvanoplastie, émail et gravure. Comptez 7 à 15 jours de production après validation de l’échantillon.
La coulée sous pression coûte-t-elle plus cher que la gravité ?
L’outillage est plus onéreux, mais il est durable et le procédé produit moins de rebuts sur les grandes séries. Pour une médaille de 100 pièces et plus, avec un relief fin, c’est presque toujours la solution la plus économique au total.
Vous voulez savoir si votre motif est coulable en l’état ? Envoyez-nous votre visuel via la page de contact avec le diamètre souhaité. Nous vous répondons sous 24 heures avec un rendu et un avis technique, dès 100 pièces par motif.