Vous allez commander des médailles pour un événement et vous voulez savoir ce qui se passe réellement en atelier. C’est une bonne question : la différence entre une médaille nette le jour J et une déception tient au procédé, pas au prix. Chez MedalOrigin, nous fabriquons des médailles personnalisées depuis 2010. Voici le parcours exact de votre fichier jusqu’à la boîte d’expédition, en 12 étapes, avec les paramètres que peu de fournisseurs vous donnent.
Au programme : la séquence de fabrication complète, les paramètres réels d’usine, une comparaison moulage/estampage et les questions fréquentes.
1. Le design : tout se joue avant la fusion du métal
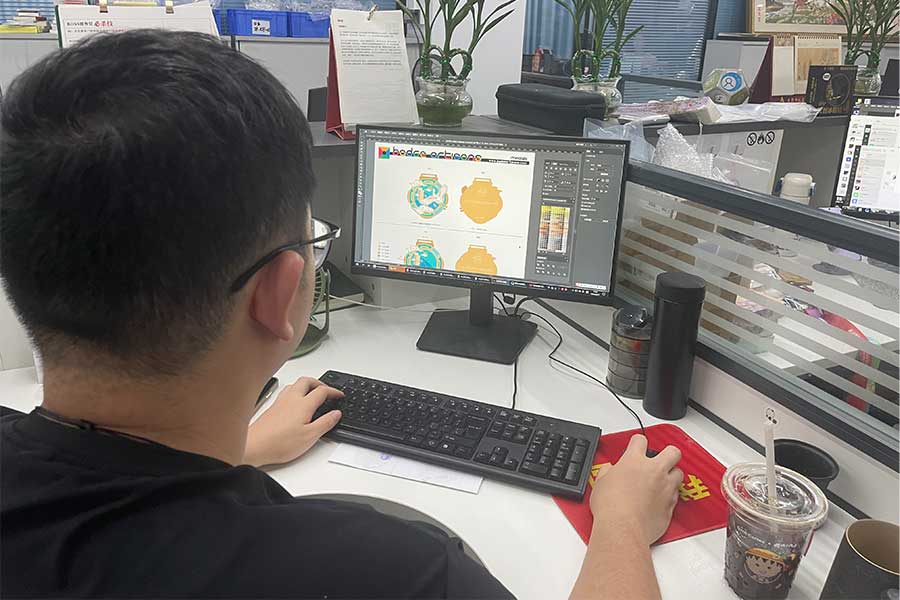
La qualité d’une médaille se décide avant même que le métal ne fonde. Le fichier que vous nous envoyez fixe toutes les contraintes qui suivent : le niveau de détail que le moule peut reproduire, la façon dont les couleurs rempliront les creux, l’emplacement des attaches. Un fichier mal préparé ici ne se rattrape pas en production.
Pour une médaille personnalisée réussie, demandez-nous un fichier vectoriel (AI, CDR ou PDF) : il part directement à la gravure du moule. Un logo JPEG en RVB, on le convertit sans problème, mais cela ajoute une journée au délai. Pour préparer votre fichier, consultez notre guide de design. Pour les couleurs, un code Pantone est ce qu’il y a de plus fiable.
2. Le moule : l’investissement qui décide de la netteté
Vous payez le moule une fois, mais c’est lui qui détermine la netteté de chaque pièce qui suit. C’est le poste que les acheteurs débutants questionnent le plus, et celui où économiser se voit le plus.
| Moule acier (H13) | Moule caoutchouc | |
|---|---|---|
| Durée de vie | 50 000+ injections | 500 à 1 000 injections |
| Précision | ±0,02 mm | ±0,1 mm |
| Finition | Poli miroir possible | Texture mate à repolir |
| Coût | 500 à 1 500 $ une fois | 100 à 300 $ |
| Usage | Commandes de 100 pièces et plus | Prototypes, moins de 50 pièces |
Pour toute commande au-delà de 100 pièces, exigez l’acier. Notre équipe grave la cavité sur des centres d’usinage de précision, puis la soumet à un traitement thermique. Sans cette étape, le zamak à 385 °C éroderait peu à peu la surface et votre 500e médaille ne ressemblerait plus à la première.
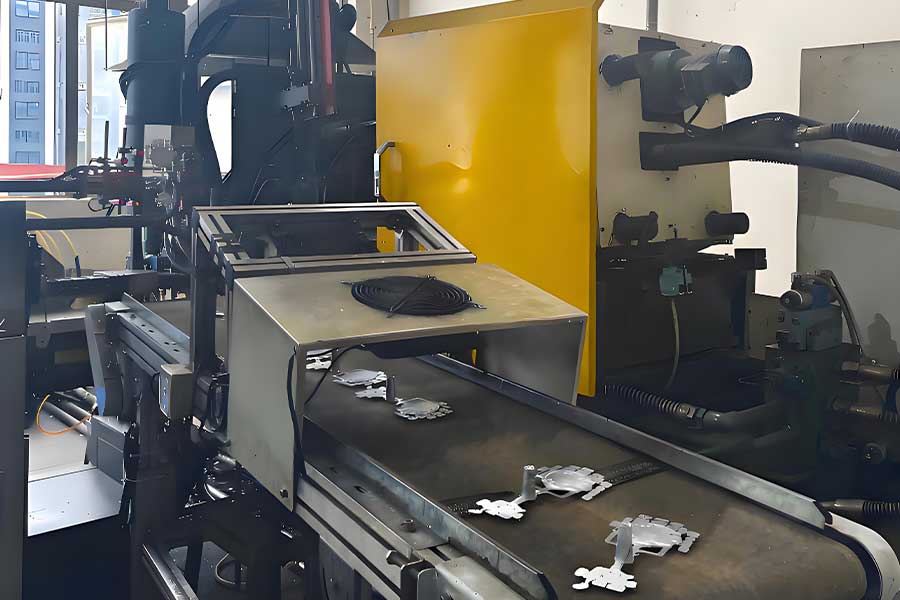
3. La coulée sous pression : 385 °C et 88 tonnes
C’est la partie la plus chaude et la plus bruyante de l’usine. C’est aussi là qu’un spécialiste de la médaille se distingue d’un atelier métal généraliste, souvent dès les trois premières injections.
Le lingot de zamak (Zamak 3, 5 ou 7) fond à 385 °C dans le four intégré à la machine. Un piston pousse le métal liquide dans le moule fermé sous la pression de nos presses de 88 tonnes. Le métal remplit chaque creux — lettres, contours, filigranes — en moins d’une seconde. Quinze à trente secondes plus tard, le moule s’ouvre et les éjecteurs poussent la pièce brute.
Cette étape explique pourquoi le zamak domine le marché : densité de 6,7 g/cm³, excellente fluidité à chaud, et un rendu de détail que l’estampage ne peut pas atteindre. Pour comparer le zamak au laiton et au fer, voyez notre guide des matériaux.
4. Ébavurage et polissage : la base du placage
La pièce brute sort grise, avec les marques de la carotte et du plan de joint. Le polissage la transforme en surface lisse que le placage va amplifier.
Nous travaillons en deux temps : un meulage humide sous eau pour enlever les bavures et les marques de coulée, puis un polissage à la meule de coton jusqu’au miroir. Le placage n’embellit pas une surface, il la grossit : une rayure invisible sur le zamak brut devient flagrante sous nickel brillant. C’est pour cela que nous contrôlons chaque surface sous éclairage à 5000 K avant placage.
5. Le placage électrolytique : la chimie qui fait tenir l’or
Le placage n’est pas un seul bain, c’est une séquence chimique où chaque bain a un rôle. Sautez une étape et votre finition or se décolle en six mois.
La séquence tient en cinq étapes : dégraissage aux ultrasons, puis cuivre alcalin d’environ 500 secondes qui sert d’accroche sur le zamak, puis cuivre acide de 20 à 60 minutes qui lisse les micro-défauts, puis le bain de couleur (or, nickel, or rose, chrome, nickel noir), et enfin un vernis transparent passé au four tunnel à 100 °C pendant 40 minutes pour bloquer l’oxydation.
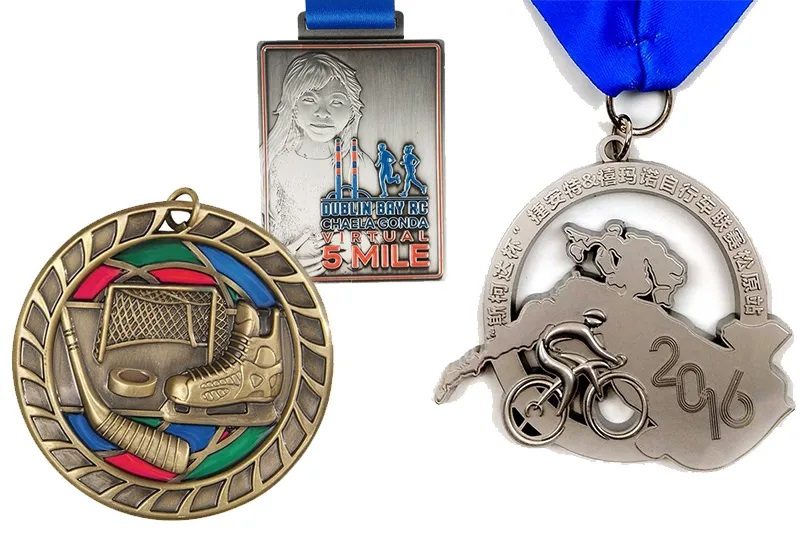
6. L’émaillage : émail souple, émail dur et le séchage
Les creux de votre design, c’est là que vit la couleur. Le type d’émail influe sur le prix, le délai, la durabilité et la sensation en main.
| Émail souple | Émail dur | |
|---|---|---|
| Surface | Relief, on sent les bordures métal | Lisse et plane, couleur au niveau du métal |
| Largeur min. des creux | 0,3 mm | 0,5 mm |
| Coût relatif | Base | +20 à 30 % |
| Usage | Courses, tournois, prix scolaires | Corporate, commémoratifs |
Le point que peu d’acheteurs regardent, c’est le séchage. Un émail souple se cuit en deux phases : 60-70 °C pendant 60 à 90 minutes pour la semi-polymérisation, puis 100 °C pendant 60 minutes pour la cuisson complète. Un séchage bâclé donne un émail qui se raye à l’ongle. C’est pour cela que certains échantillons sont superbes en photo et se dégradent en quelques semaines.
7. Assemblage, contrôle qualité et expédition
Une belle médaille sur un ruban bon marché donne une impression bon marché. L’assemblage, c’est là que la qualité amont se valorise ou se gâche.
Le ruban standard pour course adulte mesure 860-900 mm de long pour 20-30 mm de large, imprimé par transfert. Nos attaches (anneau brisé, mousqueton) sont assorties à la couleur du placage. Chaque médaille passe ensuite trois contrôles : après coulée (défauts de remplissage), après placage (uniformité, adhérence) et avant emballage (vérification pièce par pièce). Notre usine sort plus de 30 000 pièces par jour et nous livrons dans plus de 50 pays.
Questions fréquentes
Combien de temps prend le processus complet, du design à la livraison ?
Design : 1 à 2 jours. Moule : 3 à 5 jours. Échantillon : 7 à 10 jours. Production en série : 7 à 15 jours après validation. Expédition express : 3 à 7 jours. Au total, comptez 4 à 5 semaines. Le facteur le plus variable est la complexité du moule : une médaille ronde simple prend 3 jours, un design 3D ajouré peut en prendre 7 ou plus.
Quel matériau choisir pour un événement en extérieur ou en bord de mer ?
Le zamak avec placage nickel et vernis époxy. Le nickel résiste naturellement à la corrosion et le vernis scelle les couleurs contre l’humidité. Pour un environnement marin, l’acier inoxydable gravé au laser reste le plus durable, mais plus coûteux.
Comment savoir si mon design rendra bien en médaille ?
Envoyez-le nous. Nous vous retournons un rendu 3D sous 24 heures qui montre exactement ce que donne votre logo en médaille moulée. C’est gratuit, et c’est souvent à cette étape que nos clients réalisent que leur logo doit être simplifié pour le relief métal.
Quelle est la différence de prix entre émail souple et émail dur ?
L’émail dur coûte 20 à 30 % de plus, à cause du polissage : après remplissage, chaque médaille est repolie à plat pour ramener l’émail au niveau du métal. Sur les commandes de moins de 200 pièces, l’écart se creuse car les réglages s’amortissent sur moins d’unités.
Puis-je changer le ruban ou l’emballage en cours de production ?
Le ruban, oui, tant que l’assemblage n’a pas commencé. L’emballage, oui, avant la mise en carton. Le design et le placage, non : une fois le moule gravé et les bains lancés, tout changement relance le délai.
Conservez-vous les moules pour les réassorts ?
Oui. Nous stockons les moules et pouvons les ressortir sous 24 heures pour une nouvelle commande, ce qui supprime le délai et le coût du moule. Nous le recommandons pour les événements annuels.
Vous avez un événement à venir ? Envoyez votre date, votre quantité, votre taille et votre logo à l’adresse badgeartisans@gmail.com, ou passez par notre page de contact. Nous vous répondons avec une direction de design, un délai et un devis sous 24 heures, gratuitement.